
بازرگانی پورمرادی

عرضه کننده انواع لوله

بیش از ۴۸ سال تجربه
تعریف، دامنه کاربرد و روشهای تولید لوله اسپیرال آبرسانی
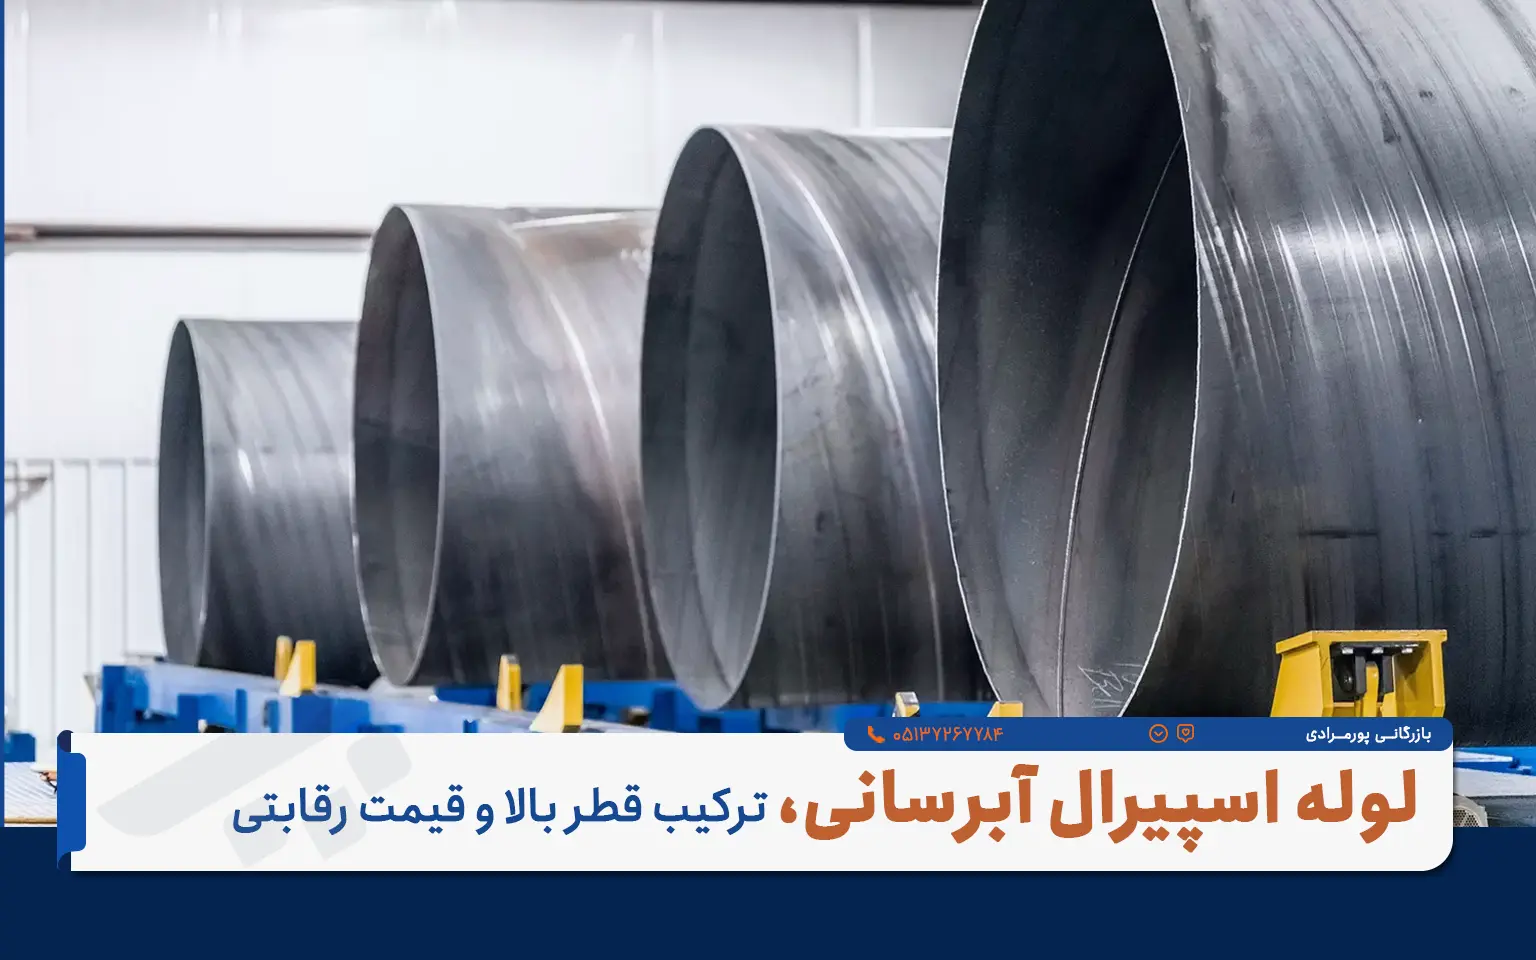
لوله اسپیرال آبرسانی (SSAW/HSAW) گونهای از لوله فولادی جوشی است که در آن ورق فولادی از کویل باز شده، با زاویه مارپیچ شکلدهی و با فرآیند جوش زیرپودری از داخل و خارج (Double Submerged Arc Weld) درزگیری میشود. این روش بهدلیل راندمان بالا، پایداری ابعادی مناسب و امکان تولید قطرهای متوسط تا بسیار بزرگ با هزینه رقابتی، در خطوط انتقال آب خام، آب شرب شهری، آبیاری تحت فشار، خطوط ورودی/خروجی تصفیهخانهها و پروژههای آبرسانی صنعتی کاربرد گسترده دارد.
در مقایسه با لولههای جوش طولی (LSAW)، اسپیرال در قطرهای بزرگ و تیراژ بالا مزیت اقتصادی دارد و توزیع تنش حلقوی مناسبی ایجاد میکند. در عین حال انتخاب بین SSAW و LSAW تابع فشار طراحی، کلاس زلزله، الزامات NDT، محدودیتهای حمل و بودجه پروژه است. در شبکههای آبرسانی مدفون، معمولاً اتصالهای جوشی در محل (Bevel End) و پوشش خارجی مقاوم به خاک و رطوبت استفاده میشود و برای تجهیزات و اتاقکها اسپولهای فلنجدار طبق AWWA C207 یا ASME B16.5/B16.47 بهکار میرود.
زیرگروهها و سناریوهای کاربردی
- انتقال آب خام بین منابع و تصفیهخانه: قطرهای بزرگ، سرعت جریان بالا، تاکید بر سایشپذیری و انتخاب لاینینگ مقاوم (اپوکسی/سیمانی).
- شبکه توزیع آب شهری: قطرهای متوسط، انعطاف در نصب، نیاز به پوشش خارجی با دوام طولانی و لاینینگ قابل شرب.
- آبیاری و شبکههای کشاورزی: توجه به هزینه تمامشده، نصب سریع و قابلیت تعمیرات میدانی.
- تاسیسات صنعتی و نیروگاهی: کنترل خوردگی، دمای سرویس، و سازگاری با استانداردهای داخلی کارفرما.
استانداردهای مرجع و گریدهای مواد
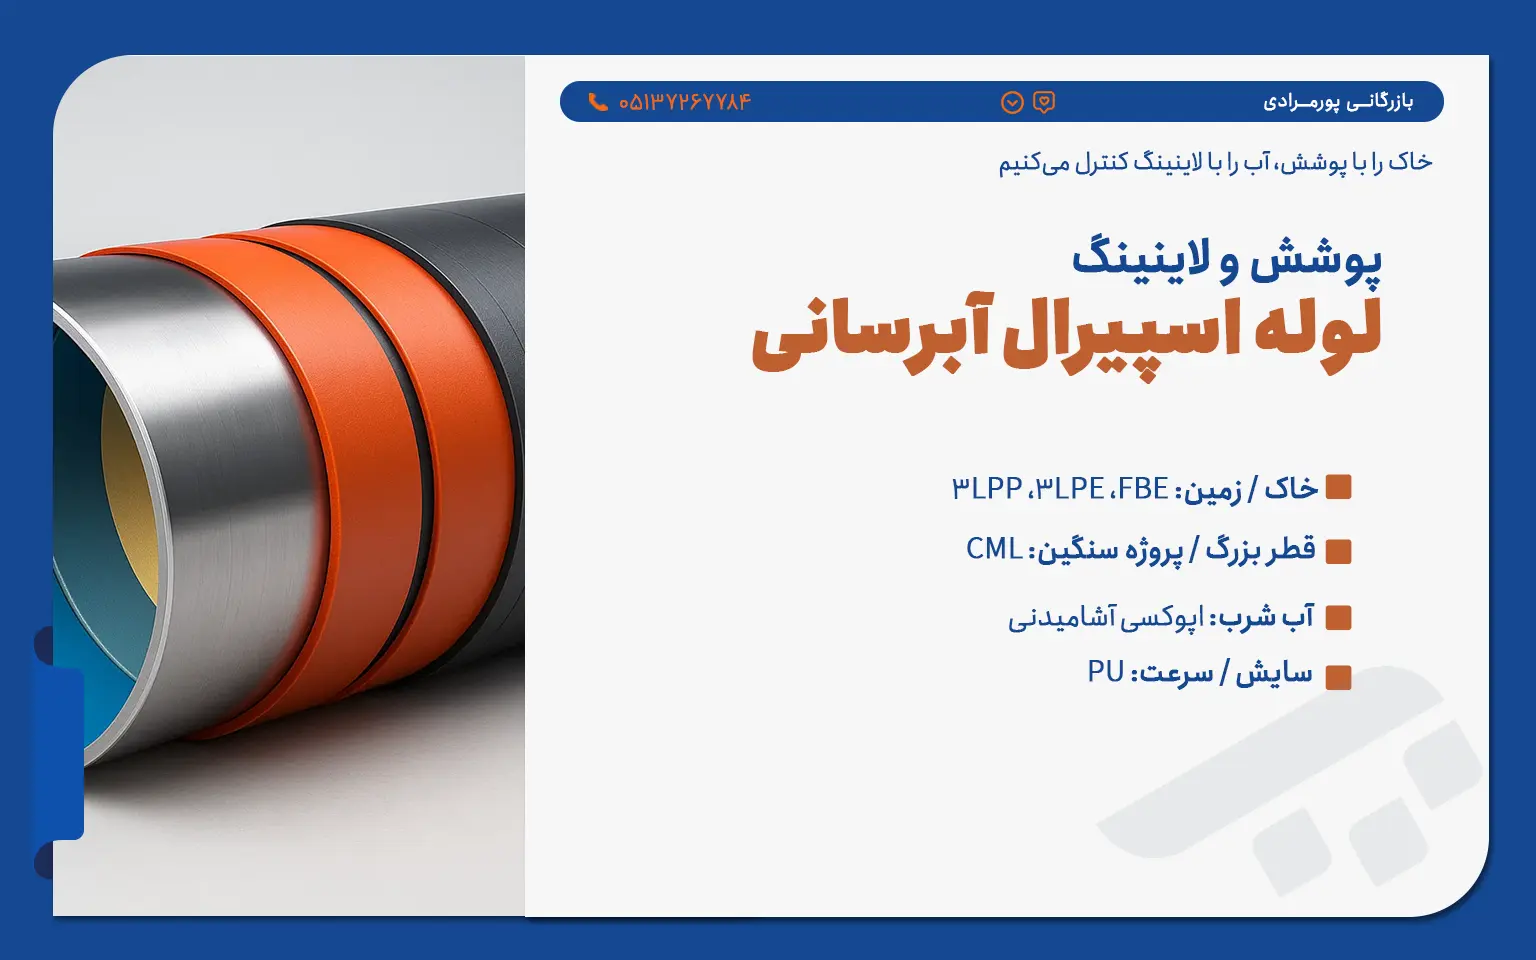
در ادامه، هر استانداردی که در بخش شما نام برده شده است، بهصورت جداگانه و کوتاه توضیح داده میشود (عبارات فنی/مقادیر، «متعارف صنعتی و تقریبی» هستند و بسته به نسخه استاندارد و تولیدکننده میتوانند تغییر کنند):
AWWA C200
استاندارد بدنهٔ لوله فولادی برای انتقال آب است و مواد اولیه (ورق/کویل)، روش ساخت SAW/SSAW/LSAW، الزامات جوشکاری، رواداریهای ابعادی، مارکینگ، و آزمونهای پذیرش (از جمله هیدرواستاتیک) را مشخص میکند. این سند معمولاً همراه با استانداردهای پوشش/لاینینگ AWWA (مثل C205، C210، C213، C222) در سفارش قید میشود تا سیستم کامل لوله تعریف گردد.
AWWA C205
راهنمای لاینینگ و روکش ملات سیمانی (CML/CMC) برای لوله فولادی آب است. نوع سیمان، روش اعمال (سانتریفیوژ/پاششی/مالهای)، ضخامتهای متعارف بر حسب قطر، عملآوری و آزمونهای کنترل کیفیت (چسبندگی، ضخامت، یکنواختی) را تعیین میکند. انتخاب CML اقتصادی و مناسب قطرهای بزرگ است؛ اما نیازمند حفاظت دقیق لبهها در حملونقل میباشد.
AWWA C210
برای پوششها و لاینینگهای اپوکسی مایع دو جزئی تدوین شده است. آمادهسازی سطح (سندبلاست مناسب)، محدودههای ضخامت فیلم خشک، زمان پخت و آزمونهای کیفی مانند هالیدیدیتکشن، چسبندگی و مقاومت شیمیایی را مشخص میکند. کاربرد آن داخل/خارج لوله و قطعات کمکی است؛ در آب شرب باید از گریدهای مورد تأیید بهداشتی استفاده شود.
AWWA C213
سامانهٔ اپوکسی پودری ذوبی (FBE) برای پوشش داخلی/خارجی لوله فولادی آب را پوشش میدهد. شامل پیشگرمایش، اعمال الکترواستاتیک پودر، پخت، ضخامتهای متعارف، آزمون هالیدی، چسبندگی و ترمیمهای موضعی است. FBE چسبندگی عالی و مقاومت الکتریکی خوب در دفن دارد و اغلب برای مفاصل میدانی نیز بهکار میرود.
AWWA C214
پوششهای نواری PE/PVC (Tape Wrap) برای لوله و اتصالات فولادی را استاندارد میکند. اجزای سیستم (پرایمر، لایه چسب، لایه بیرونی)، کلاس ضخامت، روش لفافپیچی ماشینی و آزمونهای برشی/کَندگی/نفوذپذیری تعریف میشود. این گزینه در پروژههای بازسازی یا شرایط خاص رایج است؛ دوام آن به آمادهسازی سطح و اجرای صحیح وابسته است.
AWWA C222
پوششها و لاینینگهای پلییورتان (PU) با ضخامتهای بالاساز (High-Build) برای سرویس آب را تعریف میکند. ویژگیهای مکانیکی (سختی، ضربه)، چسبندگی، ضخامتهای متعارف، زمان پخت و آزمونهای مقاومت شیمیایی/سایش مشخص میشود. PU برای نواحی با ضربه/سایش یا بازهٔ دمایی بالاتر نسبت به اپوکسی گزینهٔ مناسبی است.
AWWA C206
روشهای جوشکاری میدانی لوله فولادی آب را مشخص مینماید: طراحی درز و پخ، انتخاب الکترود/سیمجوش، پیشگرم، توالی پاسها، قبولی جوشکار (WQTR) و پذیرش/ترمیم. هماهنگی این سند با WPS/PQR و الزامات NDT پروژه، کیفیت اتصالهای سایت را تضمین میکند.
AWWA C207
فلنجهای فولادی برای تأسیسات آبرسانی را از سایز 4 تا 144 اینچ با کلاسهای فشاری B/D/E/F استاندارد میکند. نوع فلنج (Ring/Hub)، الگوی سوراخکاری، مواد، رواداری ابعادی و کاربری با گسکتهای متعارف را بیان میکند. در اسپولهای ایستگاهی و اتصال تجهیزات به لوله فولادی C200 بهصورت گسترده استفاده میشود.
EN 10224
شرایط تحویل فنی لولهها و اتصالات فولادی برای انتقال آب و سیالات آبی را تعیین میکند. دامنه مواد (فولادهای کربنی/کمآلیاژ مناسب آب)، الزامات شیمیایی/مکانیکی، روشهای ساخت جوشی/بدوندرز، آزمونهای پذیرش و مارکینگ را پوشش میدهد. این استاندارد، همسویی با مقررات اروپایی آب و سازگاری با پوششهای داخلی/خارجی را تسهیل میکند.
EN 10217
مجموعهای از بخشها برای «لولههای فولادی جوشی برای مصارف فشاری» است (بخشهای 1 تا 7 برای حالتهای نرماله/کنترلشده، EFW/SAW، و گریدهای P235–P355 یا معادل). الزامات ترکیب شیمیایی، خواص مکانیکی، آزمونهای غیرمخرب، رواداری ابعادی و اسناد تحویل را مشخص میکند. در پروژههای آب وقتی به چارچوب فشار/کیفیت اروپایی نیاز است، بهعنوان مرجع تولید بهکار میرود.
EN 10311
به «اتصالات جوشی/جوشی-ترکیبی برای اتصال لولههای فولادی» میپردازد و انواع کوپلینگها، بوشنها، کاهندهها و قطعات اتصال ساختهشده از لوله/ورق را با رواداریها، روشهای ساخت و الزامات آزمون تعریف میکند. برای شبکههای آب، زمانی کاربرد دارد که اتصالات سازگار با سیستم لوله فولادی طبق مرجع اروپایی نیاز باشد. انتخاب نهایی باید با استاندارد ابعادی (مثل ASME B36.10M یا مرجع ابعادی اروپایی) هماهنگ شود.
ISO 21809
مجموعه استاندارد «پوششهای خارجی خطوط لوله مدفون/غوطهور» است که در بخشهای مختلف سیستمهای 3LPE/3LPP (بخش 1)، FBE (بخش 2)، پوشش مفصل میدانی (بخش 3)، و بتن وزندهنده/سامانههای دیگر را پوشش میدهد. اگرچه محور آن صنعت نفت/گاز است، اما در آب نیز بهعنوان مرجع فنی برای مشخص کردن کلاسهای ضخامت، چسبندگی، مقاومت کاتدی و آزمونهای هالیدی بهکار میرود.
ASME B36.10M
مرجع ابعادی لولههای فولادی جوشی و بدوندرز است و قطر خارجی اسمی (OD)، ضخامتهای استاندارد بهصورت شِدول (SCH) و وزنهای اسمی مرتبط را تعریف میکند. در آبرسانی، برای سایزهای کوچک و متوسط (بهویژه ≤ 24 اینچ) بهعنوان زبان مشترک ابعادی بین لوله، اتصالات و فلنجها استفاده میشود. برای فولاد ضدزنگ معمولاً B36.19 بهکار میرود (در صورت نیاز پروژه).
گریدهای مواد — API 5L (ISO 3183)
چارچوب گریدهای لولهخط را ارائه میکند (Gr.B تا X42/X46/X52/X60 و بالاتر)، با سطوح PSL1/PSL2، حدود ترکیب شیمیایی، خواص مکانیکی و الزامات آزمون (از جمله CVN در صورت قید). در آبرسانی، این گریدها بهعنوان مرجع کیفیت ورق/کویل برای تولید SSAW/LSAW بسیار رایجاند؛ انتخاب گرید تابع فشار طراحی، قطر، دما و سیاست NDT است.
گریدهای مواد — معادلهای اروپایی (P/S 235–355)
در چارچوب EN (مانند EN 10217/EN 10224)، گریدهای متعارف برای آب در بازهٔ P235–P355 یا S235–S355 تعریف میشوند که حداقل خواص مکانیکی و شرایط ساخت/تحویل را تعیین میکنند. انتخاب بین خانوادهٔ P و S به نوع کاربرد فشاری، روش ساخت و الزامات آزمون پروژه بستگی دارد. تطبیق مستندات (MTC طبق EN 10204) و همخوانی با استاندارد پوشش/لاینینگ ضروری است.
اسناد کیفی و ردیابی
EN 10204 — نوع 3.1
گواهینامهٔ بازرسی که توسط نمایندهٔ مجازِ تولیدکننده (مستقل از واحد تولید) صادر میشود و «انطباق با سفارش» و «نتایج آزمونهای واقعی ذوب/محصول» را اعلام میکند. معمولاً شامل Heat Number، ترکیب شیمیایی، خواص مکانیکی، نتایج هیدروتست/NDT (در صورت قید)، ابعاد و مارکینگ است. این مدرک برای رهگیری و پذیرش کیفی کفایت میکند مگر آنکه کارفرما سطح بالاتری بخواهد.
EN 10204 — نوع 3.2
گواهینامهٔ بازرسی با امضای دوگانه: نمایندهٔ مجازِ تولیدکننده و بازرس ثالث مستقل یا نمایندهٔ مجازِ خریدار. صحتسنجی نتایج تستها و نقاط توقف بازرسی (Hold Points) سختگیرانهتر است. نسبت به 3.1 زمان و هزینهٔ بیشتری دارد و در پروژههای حساس یا حاکمیتی درخواست میشود.
Heat Number (HN)
شناسهٔ یکتای ذوب فولاد که روی بدنه/لبهٔ لوله، برچسب بستهبندی و MTC درج میشود. ارتباط مستقیم هر شاخه لوله را با ذوب، ورق مصرفی و نتایج آزمونها برقرار میکند. پایهٔ اصلی ردیابی از «ذوب → ورق/کویل → لوله → اسپول/محموله» است و در مغایرتها/ریکالها حیاتی است.
MTC (Mill Test Certificate)
گواهی آزمون کارخانه مطابق EN 10204 که ترکیب شیمیایی، خواص مکانیکی، استاندارد مرجع، گرید، ابعاد واقعی، نتایج آزمونهای الزامی (هیدرو، NDT، در صورت قید CVN و…) و اطلاعات ردیابی را نشان میدهد. امضا و مهر شدن توسط مرجع مجاز و همسانی با مارکینگ بدنه الزامی است. مقادیر، «متعارف صنعتی» بوده و باید با سفارش/کد پروژه تطبیق داده شوند.
ASME Section IX
استاندارد صلاحیتدهی فرایندهای جوشکاری و عملکرد جوشکار/اپراتور است. «متغیرهای اساسی/تکمیلی»، محدودههای مجاز، نوع فرآیند (مثلاً SAW)، پیشگرم/میانپاسی/PWHT و آزمونهای تایید (کشش، خمش، در صورت نیاز ضربه) را تعیین میکند. خروجی آن، تایید WPS و صدور گواهی صلاحیت جوشکار بر مبنای PQR است.
ISO 15614
مجموعهٔ بینالمللی صلاحیتدهی دستورالعملهای جوشکاری (WPQR) که برای فولادهای کربنی/کمآلیاژ (بخش 1) در آبرسانی رایج است. الزامات نمونهسازی، آزمونهای مخرب/غیرمخرب و دامنهٔ اعتبار WPS را مشخص میکند. در پروژههای اروپایی یا چنداستانداردی، معادل/جایگزین ASME IX بهکار میرود.
WPS (Welding Procedure Specification)
دستورالعمل مکتوب جوشکاری شامل فرآیند، فیلر/سیمجوش، گاز، آمپر/ولت/سرعت، پیشگرم، دمای بینپاسی، PWHT، وضعیت جوش و جزئیات پخ/اتصال. این سند بدون PQR معتبر نیست و باید با استاندارد مرجع (ASME IX یا ISO 15614) همخوان باشد. هدف، تکرارپذیری و کیفیت پایدار در سایت/کارگاه است.
PQR / WPQR (Procedure Qualification Record)
سوابق آزمون نمونهٔ جوششده طبق WPS که نتایج تستهای تاییدی (کشش/خمش/گاهی CVN، ماکرو، سختی و…) را مستند میکند. دامنهٔ اعتبار WPS (ضخامت، ترکیب، فرایند، موقعیت) از همین نتایج استخراج میشود. بدون PQR معتبر، استفاده از WPS در تولید/نصب مجاز نیست.
گزارش تست هیدرواستاتیک (Hydrotest Report)
گزارشی از فشار آزمون، زمان نگهداشت، دمای سیال، کالیبراسیون گیجها و معیار قبولی/عدم نشتی طبق استاندارد سفارش (مثلاً AWWA C200) است. شناسهٔ شاخه، Heat Number و وضعیت قبولی در آن ثبت میشود. هرگونه نشت/کاهش فشار خارج از حدود پذیرش منجر به مردودی و اقدامات اصلاحی میگردد.
گزارش آزمونهای غیرمخرب (NDT Report)
خروجی آزمونهای UT/RT برای درز مارپیچی، MT/PT برای سطح و در صورت قید پروژه سایر روشها است. شامل روش اجرایی، حساسیت/اِکسپوژر، سطح پذیرش، نواحی بازرسیشده، تعداد عیوب و نتیجهٔ قبولی/ردی است. سطح پوشش نیز با Holiday Test و ضخامتسنجی DFT مستند میشود (در صورت سفارش).
ضمائم تحویلی توسط پورمرادی
بستهٔ اسنادی معمول شامل MTC مطابق EN 10204 (3.1/در صورت درخواست 3.2)، گزارش هیدروتست، گزارشهای NDT، فهرست بستهبندی (Packing List) همسان با مارکینگ، و کپی مارکها/برچسبها است. در پروژههای بازرسیشده، امضا/مهر بازرس ثالث و صورتجلسات مربوطه اضافه میشود. هدف، ردیابی کامل و تحویل مطمئن مدارک با «تأمین سریع و مطمئن با پورمرادی» است.
سایزبندی، ضخامت و وزنهای تقریبی
NPS/DN، قطر خارجی و شِدول
سایزبندی در قطرهای زیر 24 اینچ معمولاً با شِدولهای استاندارد تعریف میشود. در قطرهای بزرگتر، WT سفارشی طبق محاسبات AWWA/EN تعیین میشود. فرمول تقریبی وزن لوله در حالت فولاد کربنی: W (kg/m) ≈ 0.02466 × t × (OD − t) که در آن OD و t بر حسب میلیمتر هستند. این نتایج تقریبیاند و بسته به گرید، رواداری ضخامت و شرایط تولید تغییر میکنند.
جدول ابعادی نمونه برای قطرهای تا 24 اینچ (تقریبی)
| NPS (inch) | DN | OD (mm) | OD (inch) | t SCH 40 (mm) | t SCH 80 (mm) | وزن تقریبی SCH 40 (kg/m) | وزن تقریبی SCH 80 (kg/m) |
|---|---|---|---|---|---|---|---|
| 6 | DN150 | 168.3 | 6.625 | 7.11 | 10.97 | ≈28.3 | ≈42.6 |
| 8 | DN200 | 219.1 | 8.625 | 8.18 | 12.70 | ≈42.5 | ≈64.6 |
| 10 | DN250 | 273.0 | 10.75 | 9.27 | 12.70 | ≈60.3 | ≈81.5 |
| 12 | DN300 | 323.9 | 12.75 | 10.31 | 12.70 | ≈79.7 | ≈97.5 |
| 14 | DN350 | 355.6 | 14.00 | 11.13 | 14.27 | ≈94.5 | ≈120.1 |
| 16 | DN400 | 406.4 | 16.00 | 12.70 | 15.88 | ≈123.3 | ≈152.9 |
| 18 | DN450 | 457.2 | 18.00 | 14.27 | 18.26 | ≈155.9 | ≈197.7 |
| 20 | DN500 | 508.0 | 20.00 | 15.09 | 20.62 | ≈183.4 | ≈247.8 |
| 22 | DN550 | 558.8 | 22.00 | 15.88 | 23.01 | ≈212.6 | ≈304.0 |
| 24 | DN600 | 610.0 | 24.00 | 17.48 | 26.19 | ≈255.4 | ≈377.1 |
مقادیر فوق متعارف صنعتی و صرفاً راهنمای انتخاب اولیهاند. برای طراحی نهایی به مشخصات پروژه و محاسبات سازهای/هیدرولیکی مراجعه شود.
جدول نمونه برای قطرهای بزرگتر با WT سفارشی (تقریبی)
| NPS (inch) | DN | OD (mm) | OD (inch) | WT 8 mm (kg/m) | WT 10 mm (kg/m) | WT 12 mm (kg/m) |
|---|---|---|---|---|---|---|
| 28 | DN700 | 711.2 | 28.00 | ≈138.7 | ≈172.9 | ≈206.9 |
| 32 | DN800 | 813.0 | 32.00 | ≈158.8 | ≈198.0 | ≈237.0 |
| 36 | DN900 | 914.4 | 36.00 | ≈178.8 | ≈223.0 | ≈267.0 |
| 40 | DN1000 | 1016.0 | 40.00 | ≈198.9 | ≈248.1 | ≈297.1 |
| 48 | DN1200 | 1219.2 | 48.00 | ≈238.9 | ≈298.2 | ≈357.2 |
| 56 | DN1400 | 1422.0 | 56.00 | ≈279.0 | ≈348.2 | ≈417.2 |
| 60 | DN1500 | 1524.0 | 60.00 | ≈299.1 | ≈373.4 | ≈447.4 |
WTهای فوق نمونهاند و طبق محاسبات AWWA/EN و محدودیتهای حمل/نصب تغییر میکنند. برای «قیمت روز» و وزن نهایی پس از تایید پوشش/لاینینگ و تستها، «استعلام فوری» انجام دهید.
معیارهای انتخاب فنی
فشار، دما و سیال
فشار کاری و ضریب اطمینان، تعیینکننده WT هستند. در آب شرب معمولاً دما پایین است، اما در خطوط صنعتی یا مجاور منابع گرمایی باید محدوده دمای پوشش/لاینینگ کنترل شود (مثلاً FBE تا حدود 80°C، 3LPP در دماهای بالاتر کاراتر است؛ مقادیر «تقریبی و وابسته به گرید پوشش» هستند). حضور کلرید، سولفات و CO₂ بر انتخاب لاینینگ و حفاظت کاتدی اثر دارد.
روش اتصال
برای خطوط مدفون، اتصال جوشی لببهلب با پخ 30°±5° (متعارف صنعتی) رایج است. در ایستگاهها و سازهها از فلنجهای AWWA C207 یا ASME B16.5/B16.47 استفاده میشود. در قطرهای متوسط، انتهای شیارخورده برای کوپلینگهای مکانیکی (مطابق رویههای متعارف صنعتی) نیز قابل سفارش است.
کدها و دستورالعملها
طراحی هیدرولیکی و مکانیکی در پروژههای آب اغلب به AWWA M11 و استانداردهای ملی/کارفرمایی متکی است. در پروژههای صنعتی، ممکن است بخشی از الزامات ASME B31 نیز لحاظ شود. انتخاب نهایی باید به تایید مشاور/کارفرما برسد.
پوششهای حفاظتی و لاینینگهای داخلی
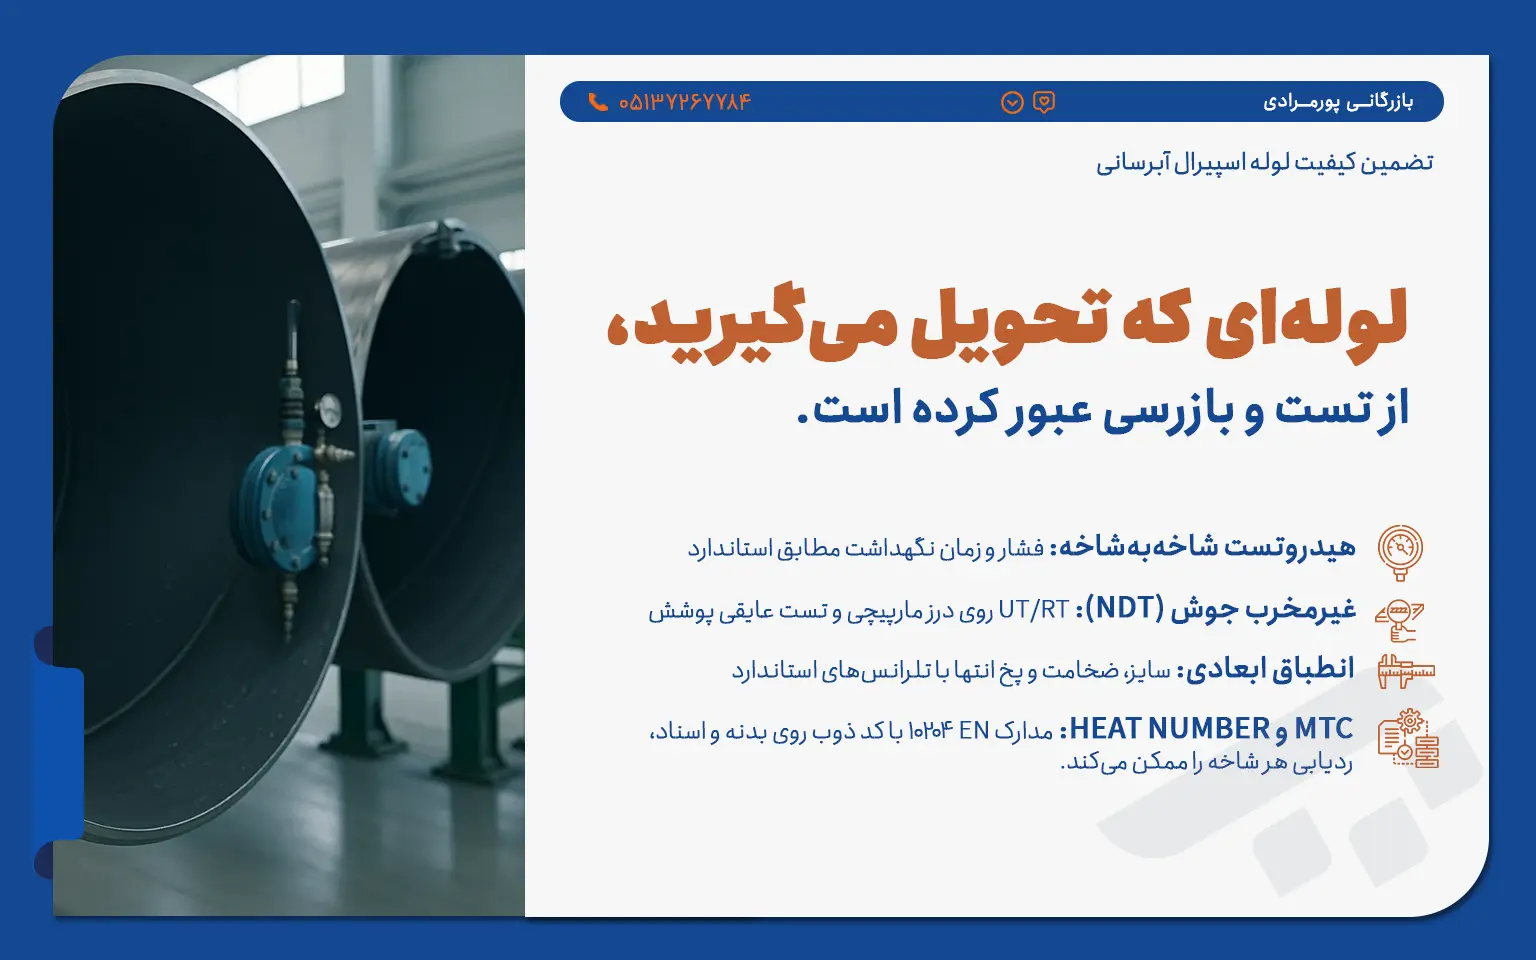
انواع پوشش خارجی
- FBE (AWWA C213): یکلایه اپوکسی پودری ذوبی. چسبندگی عالی، مقاومت مناسب در خاک. ضخامت DFT معمولاً 350–500 میکرون (تقریبی).
- 3LPE: آستر اپوکسی، چسب پلیالفین، پلیاتیلن. برای مدفون بسیار متداول. ضخامت کل معمولاً 1.8–3.0 میلیمتر (تقریبی).
- 3LPP: مشابه 3LPE با لایه نهایی PP برای دمای بالاتر. ضخامت کل متعارف 1.8–3.0 میلیمتر (تقریبی).
- نوارپیچی (AWWA C214): برای پروژههای خاص یا تعمیر/بازسازی. عملکرد وابسته به آمادهسازی سطح است.
- پوششهای مایع اپوکسی (AWWA C210): برای مناطق غیرمدفون/هوایی یا جزئیات، DFT متعارف 250–500 μm (تقریبی).
لاینینگ داخلی
- اپوکسی آشامیدنی (C210/C213): سطح صاف، افت اصطکاک کم. برای آب شرب با تاییدیه بهداشتی سفارش داده میشود.
- پلییورتان (C222): مقاومت سایشی و ضربهای خوب، DFT متعارف 1–3 میلیمتر (تقریبی).
- ملات سیمانی CML (AWWA C205): انتخاب رایج در قطرهای بزرگ. ضخامت بر اساس قطر/فشار، معمولاً چند میلیمتر تا بیش از 20 میلیمتر (تقریبی).
جدول راهنمای انتخاب پوشش/لاینینگ (تقریبی)
| نوع | استاندارد مرجع | ضخامت متعارف | شرایط سرویس معمول | نکته انتخاب |
|---|---|---|---|---|
| FBE | AWWA C213 | ≈ 350–500 μm | مدفون/هوایی تا دمای میانی | چسبندگی عالی؛ نیازمند آمادهسازی سطح مناسب |
| 3LPE | رویههای صنعتی/ISO 21809 | ≈ 1.8–3.0 mm | مدفون؛ خاک مرطوب/خورنده | مقاومت مکانیکی و طول عمر بالا |
| 3LPP | رویههای صنعتی/ISO 21809 | ≈ 1.8–3.0 mm | مدفون با دمای بالاتر | پایداری دمایی بهتر نسبت به PE |
| اپوکسی مایع | AWWA C210 | ≈ 250–500 μm | هوایی/نواحی ویژه | ترمیمپذیری ساده |
| لاینینگ اپوکسی | AWWA C210/C213 | ≈ 0.25–1.0 mm+ | آب شرب/صنعتی | سطح صاف؛ کنترل تاییدیه بهداشتی |
| لاینینگ PU | AWWA C222 | ≈ 1–3 mm | سایش/ضربه | یکپارچگی بالا؛ چسبندگی مناسب |
| لاینینگ سیمانی CML | AWWA C205 | ≈ 8–25 mm | قطرهای بزرگ | اقتصادی؛ نیاز به حفاظت لبهها در حملونقل |
تمام ضخامتها «تقریبی و وابسته به کلاس پوشش/لاینینگ، تامینکننده و دستور کار پروژه» هستند. در «استعلام فوری»، کلاس پوشش و DFT/DFL هدف صراحتاً ذکر میشود.
کنترل کیفیت، تستها و مدارک
تستهای ضروری
- هیدرواستاتیک: طبق AWWA C200 برای هر شاخه انجام میشود.
- NDT جوش: UT/RT روی درز مارپیچ بسته به کلاس پروژه. سطح پوشش با Holiday Test طبق رویههای متعارف صنعتی کنترل میشود.
- ابعادی/دیداری: کنترل OD، بیضوی بودن، WT و کیفیت پخ.
- CVN/DWTT: در صورت الزام کارفرما برای دماهای پایین/چقرمگی ویژه.
گزارشها بههمراه MTC مطابق EN 10204 نوع 3.1 یا در صورت حضور بازرس ثالث 3.2 ارائه میگردند. ردیابی Heat Number روی بدنه و مستندات تولید ثبت میشود. پورمرادی با تاکید بر «تأمین سریع و مطمئن» زمان تست و تحویل را با «قیمت روز» و برنامه دقیق اعلام میکند.
انتهای محصول و سازگاری با اتصالات/فلنجها
انواع انتها
- BE (Bevel End): رایجترین برای جوشکاری میدانی. ریشه/زاویه پخ طبق رواداری متعارف صنعتی مشخص میشود.
- PE (Plain End): برای کوپلینگهای مکانیکی/اسپولسازی.
- فلنجدار: مطابق AWWA C207 (کلاسهای B/D/E/F) یا ASME B16.5/B16.47 برای اتصال به تجهیزات.
سازگاری با اتصالات و گسکتها (EPDM/NBR و …) باید در زمان سفارش تایید شود. نشانهگذاری انتها و محافظت از پخ/لاینینگ در حمل ضروری است.
بستهبندی، انبارش و حمل
اصول چیدمان و حفاظت
- کپ انتهایی، محافظ پخ و لقمههای چوبی برای جلوگیری از تماس فلز با فلز.
- اسلینگ پارچهای؛ پرهیز از زنجیر بدون محافظ روی پوشش.
- برای CML، مهاربندی داخلی و جلوگیری از ضربه و پیچش حین بارگیری/تخلیه.
- انبارش روی بستر صاف، با فاصله از زمین و پوشش مناسب در برابر UV/رطوبت طبق دستور پوشش.
طول شاخهها معمولاً 6 یا 12 متر است. اسپولسازی با فلنج/کویلینگ (در صورت مجاز) طبق درخواست انجام میشود. پورمرادی ارسال به سراسر ایران را با برنامهریزی حمل و مدارک بارنامه مدیریت میکند.
عوامل موثر بر قیمت و تامین
چه چیزی «قیمت روز» را تعیین میکند؟
- گرید و مبدا ورق (API/EN، سطح چقرمگی، تستهای اضافی).
- OD/WT و تلرانسها، میزان NDT و کلاس فشار.
- پوشش/لاینینگ و DFT/DFL هدف.
- طول شاخه، اسپولسازی، سراتصالات و خدمات تکمیلی.
- برند/مبدأ تولیدکننده، شرایط حمل و نوسانات ارزی.
برای دریافت «قیمت روز» دقیق، مشخصات فنی، استاندارد مرجع، سایز/WT، نوع پوشش/لاینینگ و الزامات تست را اعلام کنید. تیم ما «استعلام فوری» را انجام داده و بهترین گزینه تامین را پیشنهاد میدهد.
برندهای قابل تامین و مزایا
برندهای داخلی (نمونههای متعارف بازار)
لولهسازی اهواز: از تولیدکنندگان شناختهشده لولههای اسپیرال و طولی در ایران. توان تولید سایزهای بزرگ و اجرای تستهای کیفی مطابق الزامات پروژه. موجودی/برنامه تحویل بسته به پروژه متغیر است.
گروه صنعتی سدید (شرکت لوله و تجهیزات): سابقه تولید لولههای خطوط انتقال با پوششهای متنوع. مناسب برای پروژههای با نیاز به مستندسازی کامل و کنترل کیفی گسترده.
سایر تولیدکنندگان داخلی: بسته به نیاز پروژه، گزینههای دیگری نیز قابل بررسیاند. انتخاب نهایی بر اساس «استعلام فوری»، ظرفیت تولید، پوشش موردنیاز و تاییدیههای کیفی انجام میشود.
برندهای خارجی (نمونههای رایج در پروژهها)
Borusan Mannesmann (ترکیه): طیف وسیع لولههای جوشی، سوابق صادراتی، امکان تامین پوششهای استاندارد پروژهای.
Noksel / Erciyas (ترکیه): تولیدکنندگان HSAW با تجربه در قطرهای بزرگ و پوششهای 3LPE/3LPP برای خطوط مدفون.
Jindal SAW / Welspun (هند): ظرفیت تولید بالا، قابلیت ارائه مدارک کامل و تطبیق با استانداردهای AWWA/EN.
EUROPIPE / Tenaris / ArcelorMittal Projects (اروپا/بینالملل): کیفیت ممتاز و ردیابی دقیق. زمان تحویل و قیمت تابع برنامه تولید است.
نام برندهای فوق «نمونههای متعارف بازار» هستند و انتخاب نهایی به موجودی، برنامه تولید و مشخصات پروژه بستگی دارد. در «استعلام فوری» گزینههای بهینه از نظر فنی/اقتصادی معرفی میشود.
خدمات تکمیلی پورمرادی
- برشکاری و پخزنی: آمادهسازی BE با رواداری متعارف صنعتی.
- اسپولسازی و نصب فلنج/کوپلینگ: طبق AWWA C207 و ASME B16.5/B16.47.
- Grooving برای کوپلینگهای مکانیکی: در سایزهای مجاز.
- نشانهگذاری، بستهبندی و محافظت از پوشش/لاینینگ: کپ انتهایی، محافظ پخ، بستهبندی مناسب حمل جادهای.
- مدارک کامل: MTC (EN 10204)، گزارش تست هیدرو و NDT بر اساس سفارش.
هدف ما «تأمین سریع و مطمئن با پورمرادی» است؛ یعنی حداقلسازی ریسک پروژه با مستندسازی شفاف، زمان تحویل واقعبینانه و پشتیبانی فنی.
سناریوهای انتخاب (Case-based)
شبکه شهری با قطر متوسط (DN300–DN600)
اگر خط مدفون و فشار کاری متوسط است، لوله SSAW با WT متعارف یا شِدولهای استاندارد گزینه اقتصادی است. پوشش خارجی FBE یا 3LPE بر اساس خوردگی خاک، و لاینینگ اپوکسی آشامیدنی یا CML بسته به سیاست بهرهبردار. اتصالات عمدتاً جوشی؛ اسپولهای فلنجدار در اتاقکها.
انتقال آب خام قطر بزرگ (DN800–DN1500)
WT سفارشی طبق محاسبه AWWA و بررسی کمانش خاک. پوشش 3LPE برای دفن، لاینینگ CML یا پلییورتان برای مقاومت سایشی. کنترل NDT جوش مارپیچ و تست هیدرو برای هر شاخه. برنامه حمل با لقمههای مناسب و مهاربندی داخلی برای CML.
آب با سختی/کلرید بالا
تاکید بر لاینینگ داخلی مقاوم (اپوکسی تاییدشده برای آب شرب یا PU)، حفاظت کاتدی و انتخاب گسکت سازگار. انتخاب 3LPE/3LPP بر اساس دمای خاک و بارگذاری حرارتی.
مسیرهای با زلزلهخیزی یا نشست خاک
بازنگری در WT، استفاده از اسپولهای انعطافپذیرتر در نقاط حساس، کنترل جوشهای میدانی و آزمایشهای میدانی اضافه. ممکن است نیاز به کوپلینگهای مکانیکی در مقاطع خاص باشد.
جمعبندی
لوله اسپیرال آبرسانی راهکاری اثباتشده برای انتقال آب در مقیاسهای شهری و صنعتی است. انتخاب موفق زمانی رخ میدهد که استاندارد مرجع، گرید، سایز/WT، پوشش/لاینینگ و تستها همسو با شرایط سایت و الزامات بهرهبردار تعریف شوند. پورمرادی با تمرکز بر موجودی مطمئن، مدارک کامل و برنامهریزی دقیق حمل، مسیر خرید شما را کوتاه و امن میکند.
اکنون برای دریافت قیمت روز، زمان تحویل و مدارک کیفی، «استعلام فوری» انجام دهید. تامین سراسر ایران با شعار تأمین سریع و مطمئن با پورمرادی در دسترس است.