
بازرگانی پورمرادی

عرضه کننده انواع لوله

بیش از ۴۸ سال تجربه
تعریف و جایگاه لوله اسپیرال SSAW
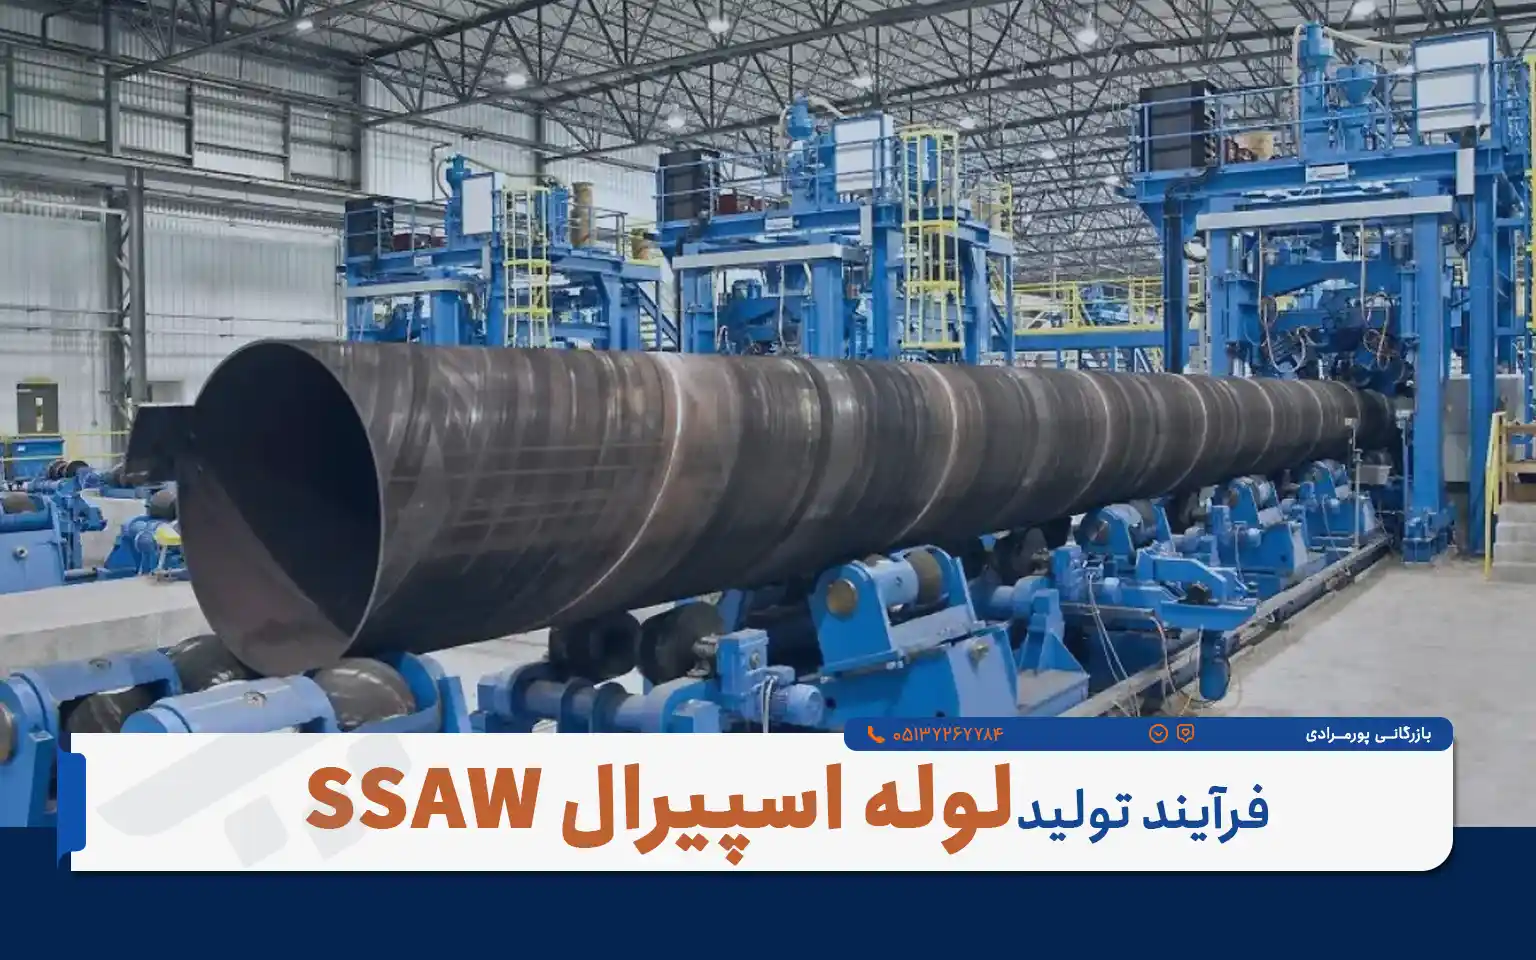
لوله اسپیرال SSAW یا Helical Submerged Arc Welded Pipe از شکلدهی پیوستهٔ کلاف یا ورق فولادی بهصورت مارپیچ و جوشکاری زیرپودری از داخل و خارج تولید میشود. در این روش، لبههای ورق پس از آمادهسازی (Edge Milling) با زاویهای مشخص به هم میرسند و حوضچهٔ جوش در پوشش فلوکس گرانولی شکل میگیرد. نتیجه، درزی مارپیچ با نفوذ مناسب و کنترل فلز جوش است که برای قطرهای بزرگ و طولهای بلند اقتصادی محسوب میشود. این ساختار بهویژه برای خطوط انتقال آب، پروژههای فاضلاب، خطوط کم تا متوسط فشار، و شمعکوبی رایج است. مزیت اصلی SSAW انعطاف در قطر، سرعت تولید و قیمت رقابتی در مقایسه با بسیاری از روشهای طولی است.
در چرخهٔ تولید مدرن، کنترل هممحوری درز، تنظیم سرعت تغذیهٔ ورق، پایش جریان و ولتاژ SAW، کنترل دمای بینپاس، و بازرسیهای آنلاین UT روی درز انجام میشود. پس از جوش، عملیات کالیبراسیون/اکسپندینگ، برش به طول، پخزنی، هیدروستاتیک، مارکینگ و بستهبندی انجام میگردد. طول شاخهها معمولاً ۶ تا ۱۲ متر است و در پروژههای خطی امکان Double-Jointing برای افزایش راندمان نصب وجود دارد (مقادیر تقریبی و بسته به گرید/تولیدکننده متغیر). «تأمین سریع و مطمئن با پورمرادی» یعنی تمام این مراحل با برنامهٔ زمانبندی و کیفیت کنترلشده بهدست شما میرسد.
مقایسهٔ SSAW با LSAW و ERW
LSAW با درز طولی بهکمک SAW از ورق پهن تولید میشود و برای فشارهای بالا و گریدهای سنگین در خطوط انتقال نفت و گاز طولانیمدت کاربرد دارد. ERW بهکمک جریان الکتریکی القایی در قطرهای کوچکتر و ضخامتهای محدود اقتصادی است. SSAW در قطرهای متوسط تا بزرگ با هزینهٔ پایینتر تولید میشود و برای بسیاری از سرویسها مناسب است. محدودیتها بیشتر به سطح فشار طراحی، شرایط مکانیکی ویژه و برخی کدهای کارفرمایی بازمیگردد. تصمیم صحیح بر اساس معیارهای طراحی و توجیه اقتصادی اتخاذ میشود.
استانداردها و گریدها
API 5L / EN ISO 3183 برای نفت و گاز
API 5L (همارز EN ISO 3183) مرجع اصلی خطوط لولهٔ هیدروکربنی است. این استاندارد دو سطح PSL1 و PSL2 را تعریف میکند؛ PSL2 شامل کنترل شیمیایی سختگیرانهتر، تست ضربه (در صورت نیاز)، محدودیتهای بیشتری در عیوب و الزامات NDT است. گریدها از L245 (Grade B) تا L485 (X70) در بازار SSAW رایجاند و برخی تولیدکنندگان برای شرایط خاص گریدهای بالاتر نیز عرضه میکنند. در پروژهٔ ترش (H₂S/CO₂)، الزامات انتخاب مواد مطابق راهنمای سرویس ترش و آزمونهای HIC/SSC مطرح میشود. همخوانی با WPS/PQR تاییدشده و صلاحیت جوشکاران نیز مطابق الزامات مرجع انجام میگیرد.
AWWA C200 برای آب و شبکههای شهری
در آبرسانی، AWWA C200 مشخصات لولههای فولادی جوشی (درز طولی یا مارپیچ) را تعیین میکند. انتخاب پوشش خارجی و لاینینگ داخلی تابع کیفیت آب، دمای سرویس و شرایط خاک است. پوششهای FBE یا 3LPE/3LPP و لاینینگ اپوکسی یا ملات سیمانی داخلی رایجاند. آزمونهای هیدرو، ضخامت پوشش و Holiday Test جزء تحویلپذیری محسوب میشوند.
ASTM A252 برای شمعکوبی
در کاربردهای ژئوتکنیکی، ASTM A252 در کلاسهای ۱ تا ۳ مشخصات لولههای شمع را ارائه میکند. کنترل یکنواختی WT، بیضویشدن و کیفیت جوش اهمیت دارد. در پروژههای دریایی، محافظت موضعی در ناحیه جزر و مد و انتخاب سیستم پوشش یا حفاظت کاتدی باید در نظر گرفته شود.
استانداردهای مکمل
ASME B36.10M مرجع ابعاد و شِدول برای لولههای فولادی است. ASME B16.5/B16.47 ابعاد و کلاسهای فلنج را مشخص میکنند و ASME B16.25 ابعاد پخ جوش را تعریف میکند. برای مدارک کیفی، EN 10204 (انواع 2.2/3.1/3.2) بهکار میرود. در پروژههای اروپایی، EN 10224 و EN 10217 (برای فشار) و EN 10219 (برای مقاطع سازهای) نیز بسته به محدودهٔ کاربرد مطرحاند.
سایزبندی، قطر خارجی، شِدول و وزنهای تقریبی
در قطرهای تا ۲۴ اینچ میتوان از شِدولهای مرسوم (Sch 40/80) استفاده کرد. در قطرهای بزرگتر، WT بهصورت میلیمتر بر مبنای محاسبات طراحی و محدودیتهای تولید تعیین میشود. جدول زیر نمونهای از تبدیل NPS/DN به قطر خارجی و ضخامتهای شِدول ۴۰/۸۰ بههمراه وزنهای تقریبی هر متر است. اعداد راهنما هستند و بسته به گرید، رواداری و تولیدکننده متغیرند.
| NPS (in) | DN | OD (mm) | OD (inch) | ضخامت Sch 40 (mm) | ضخامت Sch 80 (mm) | وزن تقریبی kg/m (Sch 40) | وزن تقریبی kg/m (Sch 80) |
|---|---|---|---|---|---|---|---|
| 8 | 200 | 219.1 | 8.625 | 8.18 | 12.70 | 42.5 | 64.6 |
| 10 | 250 | 273.05 | 10.75 | 9.27 | 12.70 | 60.3 | 81.5 |
| 12 | 300 | 323.85 | 12.75 | 10.31 | 12.70 | 79.7 | 97.4 |
| 14 | 350 | 355.6 | 14.00 | 11.13 | 19.05 | 94.5 | 158.1 |
| 16 | 400 | 406.4 | 16.00 | 12.70 | 21.41 | 123.3 | 203.3 |
| 18 | 450 | 457.2 | 18.00 | 14.27 | 23.83 | 155.9 | 254.7 |
| 20 | 500 | 508.0 | 20.00 | 15.09 | 26.19 | 183.4 | 311.2 |
| 24 | 600 | 609.6 | 24.00 | 17.48 | 30.96 | 255.2 | 441.8 |
توضیح مهم: ضخامتهای شِدول مطابق استاندارد مرجع هستند و ممکن است در نسخههای مختلف یا معادلهای EN اختلافات کوچکی داشته باشند. وزنها با چگالی متعارف فولاد محاسبه شدهاند و صرفاً برای برآورد اولیه هستند (مقادیر تقریبی و بسته به گرید/تولیدکننده متغیر).
قطرهای بزرگ با WT سفارشی
در قطرهای بزرگ، طراح معمولاً WT را بر اساس فشار، دما، خوردگی و الزامات مکانیکی تعیین میکند. جدول زیر چند نمونهٔ متداول را نشان میدهد. اعداد راهنما هستند.
| DN (تقریبی) | OD (mm) | OD (inch) | kg/m @ WT 8 | kg/m @ WT 10 | kg/m @ WT 12.5 | kg/m @ WT 16 | kg/m @ WT 20 |
|---|---|---|---|---|---|---|---|
| 500 | 508 | 20.0 | 98.6 | 122.8 | 152.7 | 194.1 | 240.7 |
| 600 | 610 | 24.0 | 118.8 | 148.0 | 184.2 | 234.4 | 291.0 |
| 750 | 762 | 30.0 | 148.7 | 185.4 | 231.0 | 294.3 | 366.0 |
| 900 | 914 | 36.0 | 178.7 | 222.9 | 277.9 | 354.3 | 440.9 |
| 1000 | 1016 | 40.0 | 198.9 | 248.1 | 309.3 | 394.6 | 491.2 |
| 1200 | 1219 | 48.0 | 238.9 | 298.1 | 371.9 | 474.7 | 591.3 |
| 1400 | 1422 | 56.0 | 279.0 | 348.2 | 434.5 | 554.8 | 691.5 |
| 1500 | 1524 | 60.0 | 299.1 | 373.4 | 465.9 | 595.0 | 741.8 |
برای برآورد حمل و لیفتینگ، همواره ضریب اطمینان در نظر بگیرید. بیضویشدن، تلرانس WT و کیفیت جوش بر وزن واقعی و رفتار نصب اثرگذارند.
معیارهای انتخاب فنی
فشار، دما و فرمولهای طراحی
ضخامت طراحی تابع فشار و دما، ضریب طراحی (Design Factor)، ضریب جوش (Weld Joint Factor)، ضریب مکان (Location Class) و خوردگی مجاز است. در خطوط نفت مایع معمولاً چارچوب B31.4 و در خطوط گاز خشکی B31.8 بهکار میرود. برای انتخاب اولیه، ابتدا فشار طراحی و دمای سرویس را تعیین کنید، سپس WT را با لحاظ خوردگی مجاز (CA) و رواداری تولید انتخاب کنید. CA متعارف صنعتی ۱ تا ۳ میلیمتر است ولی بسته به سیال و طول عمر پروژه تغییر میکند.
سیال، محیط و خوردگی
در سرویسهای ترش، کنترل گوگرد، فسفر و میکروساختار برای مقاومت ترکزایی اهمیت دارد و ممکن است آزمونهای HIC/SSC درخواست شود. در آبهای سخت یا دریایی، سایش و جریانات شندار باید لحاظ شود. برای آب شرب، لاینینگ داخلی و سازگاری بهداشتی معیار اصلی است. در خاکهای سنگی یا نصب ترنچلس، مقاومت مکانیکی پوشش (ضربه/خراش) اهمیت ویژه دارد.
روش اتصال و انتها
اتصال مرسوم در SSAW جوش لببهلب با انتهای پخخورده (BE) است. ابعاد پخ متعارف ۳۰ تا ۳۷.۵ درجه بوده و بر اساس استاندارد مرجع تعیین میشود. برای اتصال فلنجی، ابعاد و کلاس باید با قطر اسمی و فشار طراحی سازگار باشد. رزوه و کوپلینگ برای قطرهای کوچک و سرویسهای سبک کاربرد دارد و در SSAW صنعتی کمتر رایج است.
شعاع خمش و عملیات میدانی
در مسیرهای پیچدار، خمش سرد با شعاعی در حدود ۳۰ تا ۵۰ برابر قطر خارجی متداول است (تقریبی). قبل از خمش، تستهای ابعادی و بررسی بیضویشدن انجام و پس از خمش، NDT موضعی توصیه میشود. کنترل پخها و بازسازی پوشش در محل جوشهای محیطی ضروری است.
پوششها و لاینینگها
FBE (Fusion Bonded Epoxy)
FBE پوششی تکلایه یا بهعنوان لایهٔ اول در سیستمهای چندلایه استفاده میشود. ضخامت متعارف 300–500 میکرون است (تقریبی). مزایا شامل چسبندگی بالا و مقاومت مناسب در دماهای متوسط است. در خاکهای سایندهٔ شدید، محافظت مکانیکی اضافه (Rock Shield) توصیه میشود.
3LPE و 3LPP
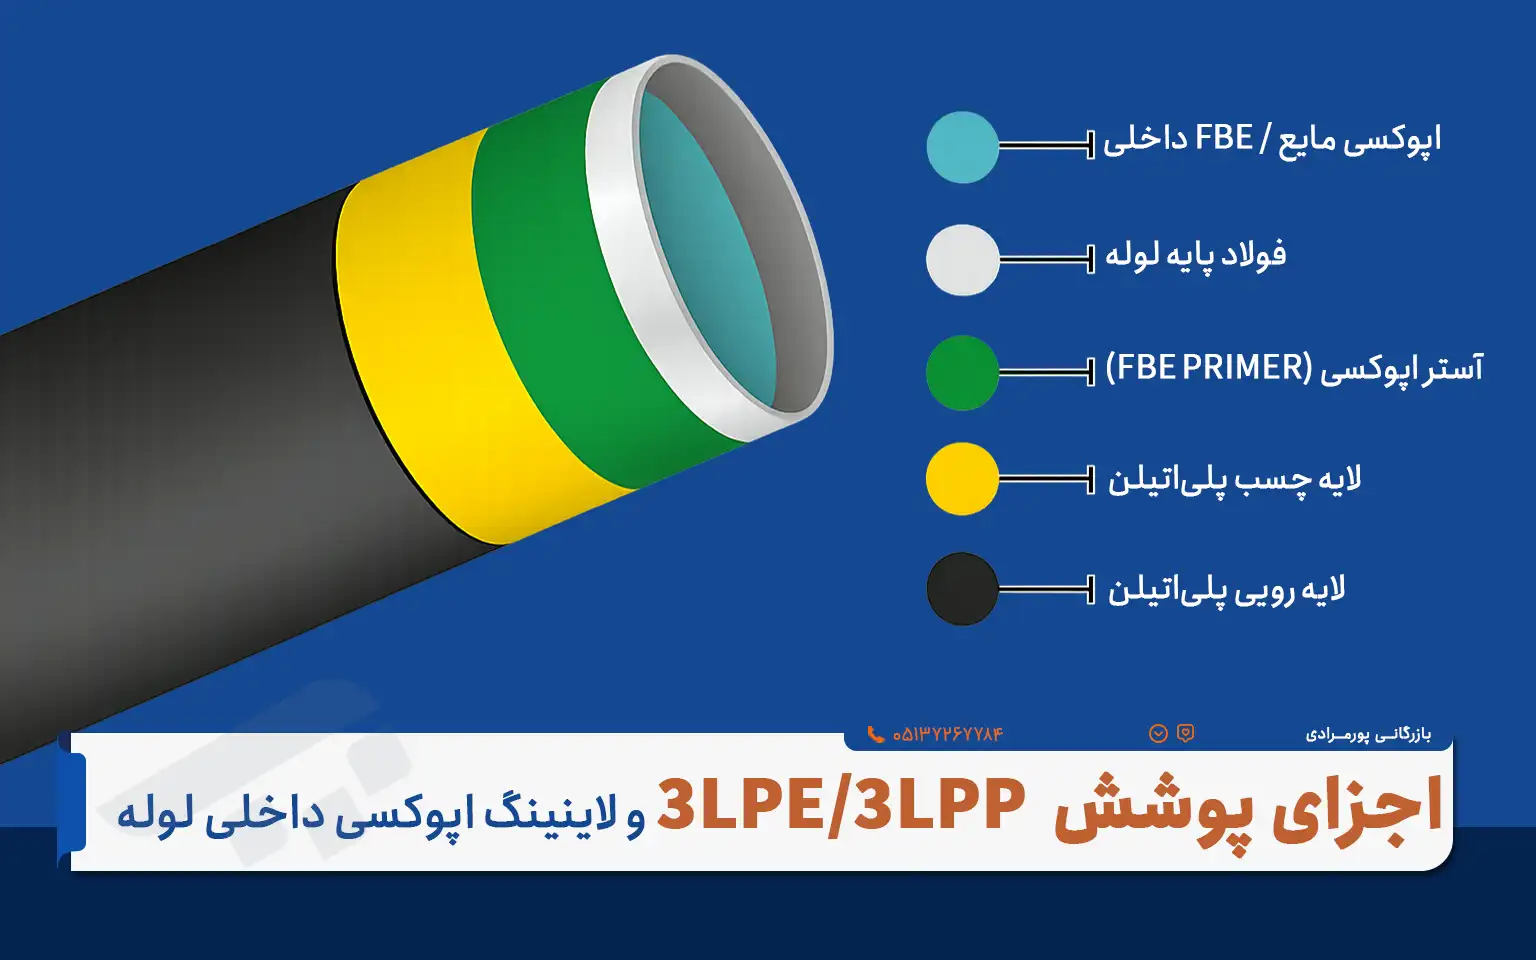
سیستم سهلایه شامل آستر اپوکسی پودری (FBE)، چسب (Adhesive) و پلیاتیلن/پلیپروپیلن است. 3LPE برای دماهای معمول شبکههای زمینی اقتصادی است؛ 3LPP در دماهای بالاتر مقاومت مکانیکی و حرارتی بهتری ارائه میدهد. ضخامت، آزمونهای Peel Strength، Holiday و Impact باید در ITP پروژه گنجانده شود. انتخاب بین این دو تابع دمای سرویس، سایش مکانیکی، و روش نصب است.
لاینینگ داخلی
برای آب شرب و کاهش افت اصطکاک، لاینینگ اپوکسی داخلی (بر پایه حلال یا پودری) انتخاب میشود. در برخی شبکهها ملات سیمانی داخلی نیز رایج است که مقاومت در برابر خوردگی و اقتصادیبودن را تلفیق میکند. ضخامت و پذیرش باید طبق مشخصات پروژه و نتایج آزمونهای چسبندگی و ضخامتسنجی کنترل شود.
گزینههای دیگر
نوارهای سردپیچ، پوششهای قیری/بیتومنی قدیمیتر، و سیستمهای پوستهٔ تقویتی در پروژههای بازسازی یا شرایط خاص کاربرد دارند. انتخاب این گزینهها نیازمند بررسی سازگاری با دما، خاک و طول عمر است.
کنترل کیفیت و آزمونها
هیدروستاتیک
هر شاخه لوله تحت فشار هیدروستاتیک قرار میگیرد. زمان نگهداری فشار، دمای آب، روش تهویه و معیارهای پذیرش در دستورالعمل کارخانه ذکر میشود. نشتی و تغییر شکل پایدار غیرمجاز است.
NDT روی درز مارپیچ و بدنه
UT پیوسته یا موضعی برای طول درز، RT نمونهبرداری یا کامل در پروژههای حساس، MT/PT برای نقاط مشکوک و بازرسی بصری چندمرحلهای انجام میشود. نقشهٔ عیوب بههمراه اقدامات اصلاحی در گزارش نهایی ثبت میشود.
تستهای مکانیکی
کشش (تعیین YS/UTS/El)، سختی، تختسازی/خمش و در صورت الزام Charpy V-Notch در دمای طرح انجام میشود. در برخی پروژهها DWTT برای ارزیابی پارگی ترد در ضخامتهای بالا مورد نیاز است. برای سرویس ترش، HIC/SSC بر اساس راهنمای سرویس ترش درخواست میشود.
کنترل پوشش
اندازهگیری ضخامت پوشش، Holiday Test، آزمون چسبندگی، ضربه و خراش و در 3LPE/3LPP آزمون Peel Strength انجام میشود. نتایج بهصورت گزارش مستقل تحویل میگردد.
مدارک و ردیابی
MTC مطابق EN 10204، گزارشهای NDT و هیدرو، گزارشهای پوشش و لیست بار بههمراه ردیابی Heat Number تا کلاف مادر تحویل میشود. مارکینگ روی بدنه شامل گرید، PSL، OD/WT، شماره Heat و تاریخ تولید است. این سطح از مستندسازی، پیگیری کیفی را در کل چرخهٔ عمر تسهیل میکند.
انتهای محصول و سازگاری با اتصالات/فلنجها
انتهای BE (پخخورده) برای جوش محیطی در میدان انتخاب اول است. زاویه و ریشهٔ پخ مطابق استاندارد تعیین میشود و محافظت از پخ طی حمل الزامی است. برای اتصال فلنجی، رواداریهای بیضویشدن، ضخامت و تابیدگی باید با کلاس فلنج سازگار باشد. Plain End زمانی بهکار میرود که ماشینکاری/پردازش بعدی در کارگاه مقصد انجام شود. Threaded & Coupled در SSAW صنعتی کمکاربرد است و محدود به قطرهای کوچک میماند.
بستهبندی، انبارش و حمل
بستهبندی استاندارد شامل درپوش انتها، محافظ پخ، تسمهبندی با اسپیسر، لقمهٔ چوبی بین ردیفها و جداسازی لولههای پوششدار است. در حمل جادهای از اسلینگ نرم استفاده و تماس فلز-فلز با پوشش ممنوع میشود. در انبار، سطح صاف و بدون لبهٔ تیز انتخاب و آبرو برای جلوگیری از ماندآب روی پوشش پیشبینی میگردد. برای مسیرهای طولانی، کنترل کشش تسمهها و بازبینی دورهای بار توصیه میشود.
عوامل مؤثر بر «قیمت روز»
قیمت SSAW تابع قیمت جهانی ورق/کویل، نرخ ارز، گرید (مثلاً X52/X60/X70)، WT و قطر، سطح استاندارد و الزامات تست (PSL1/PSL2، CVN، DWTT، HIC/SSC)، نوع پوشش و لاینینگ، طول شاخه، برند/مبدأ، شرایط تحویل و حجم سفارش است. هزینههای جانبی مانند بازرسی طرف سوم، بستهبندی ویژه، و حمل نیز بر عدد نهایی مؤثرند. برای تصمیم سریع، به «قیمت روز» درج شده تکیه و برای پیشنهاد رسمی، «استعلام فوری» ارسال کنید تا بهترین ترکیب قیمت/زمان تحویل ارائه شود.
برندها و مبادی قابل تأمین
لولهسازی اهواز (APM)
از تولیدکنندگان شناختهشدهٔ داخلی در حوزهٔ لولههای جوشی با دامنهٔ سایز متعارف پروژههای نفت، گاز و آب. مزیت اصلی، دسترسی سریعتر به مواد و زمان تحویل مناسب در پروژههای داخلی است. کنترل کیفی و امکان ارائهٔ مدارک مطابق نیاز کارفرما از نقاط قوت است.
Borusan Mannesmann
برند بینالمللی با سابقهٔ طولانی در لولههای SAW. مزیتها شامل تنوع سایز، تجربهٔ پروژهای و سیستمهای کیفی پایدار است. برای پروژههای با الزامات بینالمللی، این برند گزینهای قابل اتکا محسوب میشود.
Jindal SAW
یکی از تأمینکنندگان بزرگ منطقهای با ظرفیت بالا در تولید SSAW/LSAW. مزیتها شامل توان پاسخگویی به سفارشهای حجیم، پوشش استانداردهای بینالمللی و ارائهٔ مدارک کامل است.
Welspun
تولیدکنندهٔ مطرح با تمرکز بر پروژههای خط لولهٔ بزرگمقیاس. امکان ارائهٔ پوششهای چندلایه و تستهای خاص از ویژگیهای این تولیدکننده است.
سایر منابع
با توجه به نیاز پروژه، منابع معتبر دیگری نیز قابل معرفی هستند. انتخاب برند بر اساس استاندارد، حجم، برنامهٔ زمانی و بودجه انجام میشود. «تأمین سریع و مطمئن با پورمرادی» یعنی معرفی گزینهٔ بهینه متناسب با اولویتهای شما.
خدمات تکمیلی بازرگانی پورمرادی
- برش سرد/گرم به طولهای پروژهای و تهیهٔ کوپن تست
- پخزنی استاندارد، اصلاح پخ و نصب محافظ پخ
- مارکینگ پروژهای، کدگذاری و بستهبندی صادراتی
- بازرسی طرف سوم، هماهنگی ITP و تحویل مدارک کامل
- مشاورهٔ انتخاب پوشش/لاینینگ و هماهنگی آزمونهای پوشش
سناریوهای انتخاب (Case-Based)
خط گاز خشکی با فشار متوسط
انتخاب گرید L360/L415 در سطح PSL2 با CVN مطابق دمای طرح، WT بر اساس محاسبات، پوشش 3LPE، انتهای BE، NDT کامل درز و بدنه، و هیدرو ۱۰۰٪. این ترکیب هزینه و دوام را متعادل میکند.
خط انتقال آب شهری با قطر بزرگ
استاندارد AWWA C200 با لاینینگ اپوکسی داخلی یا ملات سیمانی، پوشش خارجی FBE یا 3LPE، طول شاخهٔ ۱۲ متری برای کاهش تعداد جوشهای میدانی. آزمون Holiday و کنترل ضخامت پوشش در تحویلپذیری قید شود.
شمعکوبی ساحلی
ASTM A252 Grade 3 با WT مناسب ظرفیت باربری و کنترل بیضویشدن. در ناحیهٔ جزر و مد، محافظت موضعی و در صورت نیاز سیستم حفاظت کاتدی در نظر گرفته شود. انتهای PE یا کپشده و گزارش ابعادی کامل تحویل گردد.
بازسازی خط قدیمی
در پروژههای بازسازی، وزن کم پوشش و چسبندگی مناسب اهمیت دارد. انتخاب FBE یا 3LPE با آزمون Peel و Holiday در کنار بهینهسازی WT با لحاظ خوردگی باقیمانده توصیه میشود. برای زمانبندی فشرده، موجودی آمادهٔ تحویل گزینهٔ بهتری است.
چکلیست خرید
- استاندارد مرجع (API/AWWA/EN/ASTM) و سطح PSL یا کلاس
- گرید فولاد و شرایط سرویس (شیرین/ترش)
- سایز NPS/DN، قطر خارجی (mm/in) و WT یا شِدول
- طول شاخه، نوع انتها (BE/PE) و رواداریها
- پوشش خارجی، لاینینگ داخلی و آزمونهای مرتبط
- NDT موردنیاز (UT/RT/MT/PT) و آزمونهای مکانیکی (CVN/DWTT)
- مدارک (MTC EN 10204)، بازرسی طرف سوم و ردیابی Heat Number
- شرایط بستهبندی، حمل، زمان تحویل و شرایط پرداخت
جمعبندی
لوله اسپیرال SSAW با تکیه بر فرآیند جوش زیرپودری دوطرفه، استانداردهای معتبر و گزینههای پوشش/لاینینگ متنوع، انتخابی اقتصادی و مطمئن برای خطوط انتقال و کاربردهای سازهای است. بازرگانی پورمرادی با شبکهٔ تأمین گسترده، کنترل کیفی کامل، ارائهٔ MTC و پشتیبانی فنی، ریسک پروژه را کاهش میدهد. «قیمت روز» در همین صفحه بهروزرسانی میشود و با «استعلام فوری» میتوانید موجودی، برند و زمان تحویل را دقیق دریافت کنید. ارسال به سراسر ایران، هماهنگی بازرسی و تحویل منظم؛ «تأمین سریع و مطمئن با پورمرادی».