حداقل شعاع خم لوله PEX و پلیاتیلن (HDPE) چقدر است؟
اگر در اجرا یا طراحی مسیر لولهکشی با PEX (تکجداره یا پنجلایه PEX-AL-PEX) و پلیاتیلن (HDPE/PE80/PE100) سروکار دارید، دانستن «حداقل شعاع خم» بهاندازهٔ انتخاب سایز و کلاس فشار مهم است؛ خم تندتر از حد مجاز، یعنی بیضویشدن مقطع، تنش ماندگار، ترک دیررس و افت دبی. این راهنمای کاملاً اجرایی با هدینگهای پرسشی، قواعد سرانگشتی بازار ایران، تفاوتهای PEX-b/PEX-c و PE-RT-AL/PEX-AL، تأثیر SDR و دما بر HDPE، روشهای کنترل میدانی، چکلیستها، خطاهای رایج و QC/QA را پوشش میدهد تا مسیرهایتان با کمترین زانو، کمترین افت و بیشترین دوام اجرا شوند.
حداقل شعاع خم چیست و چرا رعایت آن حیاتی است؟
«حداقل شعاع خم» (Rmin) کوچکترین شعاعی است که لوله میتواند بدون آسیب سازهای و کارکردی تحمل کند. وقتی خم تندتر از Rmin انجام شود، دیوارهٔ خارجی در کشش و دیوارهٔ داخلی در فشار لهیده میشود؛ نتیجه: بیضویشدن (Ovality)، چینخوردگی، کاهش سطح عبور، افزایش افت و ریسک ترک تنشی. در لولههای چندجداره مثل PEX-AL-PEX، خم تند میتواند چسب بین لایهها را تحت تنش خستگی قرار دهد؛ در HDPE، بهسبب خزشِ پلیمر، تغییرشکل درازمدت تشدید میشود.
قدیمیترین تأمینکننده لوله و اتصالات در مشهد و شرق کشور
بازرگانی پورمرادی نماینده رسمی برترین کارخانجات مانیسمان، سپنتا، پلیران و شیرآلات فاراب با در اختیار داشتن بزرگترین انبار اختصاصی در مشهد، تأمین و ارسال سریع انواع لوله و اتصالات صنعتی و ساختمانی را با گواهی اصالت و فاکتور رسمی تضمین مینماید.
بهصورت اجرایی، طراح/مجری باید شعاع خم را هنگام خطکشی مسیر، فواصل ساپورت، عبور از فضاهای محدود، کلکتوریها و حتی جمعکردن کلاف لحاظ کند. بسیاری از نشتیها یا افتهای غیرمنتظره در لوپهای گرمایش از کف و شاخههای کلکتوری، به خمهای زیر حد مجاز برمیگردد.
حداقل شعاع خم لوله PEX چند برابر قطر است؟ (PEX-b/PEX-c و PEX-AL-PEX)
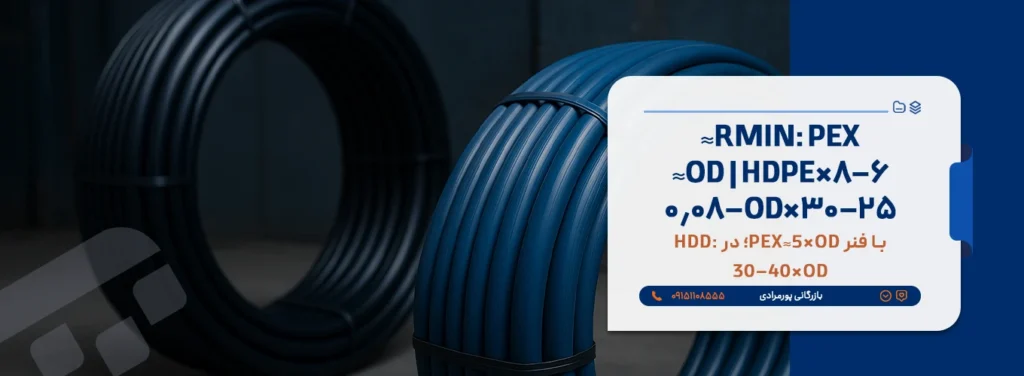
برای PEX تکجداره (با لایهٔ ضدنفوذ اکسیژن EVOH) قاعدهٔ میدانی این است که Rmin ≈ 6–8×OD در دمای محیط بدون ابزار کمکی رعایت شود؛ استفاده از فنر داخلی/خارجی یا ابزار خم، شعاع را تا حدود ≈ 5×OD پایین میآورد. در برخی برندهای بسیار نرم (PEX-a با مشبکسازی بالاتر)، اعداد کوچکتر گزارش میشود، اما راهنمای ایمن برای پروژههای عمومی در ایران همان 6–8×OD است.
در PEX-AL-PEX (پنجلایه) به دلیل وجود هستهٔ آلومینیوم و «حافظهٔ شکل»، خمپذیری خوشفرمتری دارید و مسیر تمیزتر میشود؛ با این حال برای ماندگاری چسب و جلوگیری از ریزترک در لایهها، Rmin ≈ 8–10×OD بدون فنر و ≈ 5–6×OD با فنر/ابزار خم توصیه عملگرایانهای است. هرچه قطر بزرگتر شود، دستیابی به شعاعهای کوچکتر سختتر و ریسک Ovality بیشتر میشود.
حداقل شعاع خم لوله پلیاتیلن (HDPE/PE100) با SDRهای مختلف چقدر است؟
در لولههای پلیاتیلن، حداقل شعاع خم به چند عامل وابسته است: SDR (ضخامت نسبی دیواره)، دما، مدتزمان بارگذاری (خم کوتاهمدت هنگام نصب یا خم دائمی در سرویس). قاعدهٔ اجراییِ پذیرفتهشده برای خم دائمی در دمای معمول محیط، Rmin ≈ 25–30×OD است؛ برای خم کوتاهمدتِ نصب (مثل راستکردن کلاف یا تغییر مسیر موقت) میتوان تا حدود 20×OD نیز رفت، به شرط ساپورت مناسب و عدم ایجاد چینخوردگی.
SDR پایینتر (مثل SDR11) دیوارهٔ ضخیمتر و مقاومت خمشی بالاتری میدهد، بنابراین در همان شرایط میتوان شعاع کمی کوچکتر نسبت به SDR17 گرفت؛ اما برای سادگی و ایمنی پیشنهاد میشود روی پروژههای عمومی، جدولهای محافظهکارانهٔ 25–30×OD لحاظ شود و تنها با تکیه بر دیتاشیت برند و تایید مشاور شعاع را کاهش دهید.
چرا دما و مدت نگهداشت خم روی Rmin تأثیر میگذارند؟
مواد پلیمری (PEX/HDPE) با افزایش دما نرمتر میشوند و مقاومت به خزش کاهش مییابد؛ در نتیجه خم دائمیِ تند در دمای بالاتر ممکن است در درازمدت بیشتر تغییرشکل دهد. بهطور اجرایی، برای شرایط گرم (اتاق موتورخانه/تابستان)، ۱ پله محافظهکارانهتر عمل کنید (مثلاً از 6×OD به 8×OD برای PEX تکجداره یا از 20×OD به 25×OD برای HDPE).
از سوی دیگر، خم کوتاهمدت (هنگام نصب) اگر با ساپورت مناسب تثبیت نشود، با گذشت زمان «مینشیند» و شعاع کوچکتر میشود. بنابراین، هر خم نزدیک به حداقل باید با بست/ریل و پَدهای محافظ تثبیت شود تا تحت تغییرات دمایی و ارتعاش، تندتر نشود.
برای گرمایش از کف و کلکتوریها، چه شعاعهای خمی عملیتر است؟
در گرمایش از کف با لولهٔ 16×2 (PEX یا PE-RT)، خمها در سر پیچها و بازگشتها رخ میدهند. قاعدهٔ ایمن این است که Rmin کفخواب ≈ 5–6×OD با بستهای کافی و اجرای آرام رعایت شود و از «شکستن» گوشهها با خم ناگهانی پرهیز گردد. در کنار کلکتورها، بهدلیل تراکم اتصالات، از زانوهای ملایم یا ریلهای راهنما استفاده کنید تا شعاعهای کوچکتر به اتصال وارد نشوند.
در کلکتوریهای روکار (PEX-AL-PEX 16/20)، برای ظاهر تمیز و جلوگیری از Ovality نزدیک اتصال، Rmin ≈ 8–10×OD بدون فنر رعایت شود؛ اگر محدودیت فضا دارید، از فنر خم یا قالب راهنما کمک بگیرید و سایز بست را بهگونهای انتخاب کنید که به لوله فشار نقطهای وارد نشود.
در خطوط دفنی HDPE و مسیرهای روکار، شعاع خم را چگونه در نقشه لحاظ کنیم؟
در مسیرهای دفنی، خمها علاوه بر Rmin باید با بستر نرم و تراکم لایهای همراه شوند تا از تمرکز تنش جلوگیری شود. برای خم دائمی دفنی، 25–30×OD را مبنا بگیرید و در نقاط عبور از زیر معبر/ترافیک سنگین، حتی محافظهکارتر باشید (با افزایش شعاع یا استفاده از فیتینگِ زانویی). در روکار، ارتعاش/خزش اثرگذار است؛ بنابراین ساپورت نزدیکتر در دو طرف خم لازم است.
اگر خم بههر دلیل نمیتواند با شعاع مجاز اجرا شود (تنگنای معماری/سازه)، زانو یا کوپلینگ زاویهدار راهحل تمیزتر و ایمنتری است. «کِشیدنِ» لوله تا زیر Rmin شاید امروز اجرا را ساده کند، اما فردا هزینهٔ نشتی و تعویض را بالا میبرد.
چطور شعاع خم را سریع محاسبه و روی کارگاه کنترل کنیم؟
برای محاسبهٔ سریع، کافی است قطر بیرونی (OD) را در «ضریب شعاع» ضرب کنید: مثلاً PEX 16 (OD≈16 mm)، با ضریب 6 برای کفخواب → Rmin ≈ 96 mm. برای HDPE 110 با ضریب 25 → Rmin ≈ 2750 mm (2.75 متر). در کارگاه، با متر نوار، کمانی به شعاع موردنظر رسم کنید یا از قالب چوبی/فلزی استفاده کنید تا خمها یکنواخت و بالای حداقل باشند.
کنترل Ovality میدانی آسان است: بعد از خم، قطر را در دو راستا اندازه بگیرید؛ اختلاف زیاد (چشمگیر) یعنی خم تند و نیازمند اصلاح/جایگزینی با زانو. در PEX-AL-PEX، سطحِ چینخورده یا موجدار نشانهٔ خطر است؛ آن قطعه را تعویض کنید.
جدول سرانگشتی حداقل شعاع خم (اجرایی)
| متریال/حالت | قاعدهٔ اجرایی Rmin | توضیح |
|---|---|---|
| PEX تکجداره (بدون فنر) | ≈ 6–8×OD | کفخواب/شاخههای داخلی |
| PEX تکجداره (با فنر/ابزار) | ≈ 5×OD | خم نرم، کنترل Ovality |
| PEX-AL-PEX (بدون فنر) | ≈ 8–10×OD | حفظ چسب/لایهها |
| PEX-AL-PEX (با فنر) | ≈ 5–6×OD | برای تنگناها |
| HDPE (خم دائمی) | ≈ 25–30×OD | دفنی/روکار پایدار |
| HDPE (نصب کوتاهمدت) | ≈ 20×OD | راستکردن کلاف/آمادهسازی |
در حفاری افقی هدایتشده (HDD) و کشش استرینگ، شعاع خم چه تغییری میکند؟
در HDD، لوله تحت کشش + خمش همزمان است؛ بنابراین شعاع باید محافظهکارانهتر باشد تا تنش ترکیبی از حد مجاز عبور نکند. بسیاری از تیمهای HDD از راهنمای داخلی Rmin ≥ 30–40×OD استفاده میکنند، اما مرجع نهایی تحلیل مسیر، نوع خاک و دیتاشیت برند است. در هر حال، شعاعهای تند در HDD عمر خط را کوتاه میکند و خطر ترک دیررس را بالا میبرد.
در مونتاژ استرینگ طولانی با باتفیوژن، هر جوینت باید با لبک یکنواخت و هممحوری دقیق ساخته شود؛ خم تند نزدیک جوینت، حلقهٔ جوش را تحت تنش برشی قرار میدهد. لذا شعاع مسیر کشش را بزرگ و ساپورتهای غلتکی را نزدیکتر بگذارید.
خم نزدیک اتصال (Press/Coupling/Socket Fusion) چقدر خطرناک است؟
«خمِ نزدیک اتصال» از رایجترین خطاهای میدانی است. در اتصالات پرسی/کوپلی پنجلایه، فاصلهٔ خم از بدنهٔ اتصال باید حداقل ۳–۵ برابر OD باشد تا تنش برشی روی اورینگ/حلقه ننشیند. در سوکتفیوژن PP-R، خم نزدیک لبک جوش، حلقهٔ جوش را تنشدار و شکننده میکند. در HDPEِ باتفیوژن نیز همین قاعده صادق است: اول یک طول مستقیم ایمن، بعد خم نرم.
اگر مجبورید در فضای کم تغییر جهت دهید، از زانو یا سگمنت کوتاه استفاده کنید و خم را دورتر انجام دهید. بالای سقف کاذب و پشت کابینتها، این ریزهکاریها تحویل بینقص را تضمین میکند.
چطور مسیر را طوری طراحی کنیم که به خمهای تند نیاز نباشد؟
طراحی خوب، هنر «کمزانوترین مسیرِ ممکن» است. قبل از برش/نصب، مسیر را با توجه به موانع (ستون، تیر، داکت) روی دیوار/کف خطکشی کنید، شعاعهای لازم را روی پلان بکشید و محل ساپورتها را از قبل تعیین کنید. در گرمایش از کف، گام لوله را با گوشهها هماهنگ کنید تا مجبور به خمهای تند نشوید.
در رایزرها، ورود با ۴۵ درجه و استفاده از سهراهیهای رادیوسی مانع افتهای موضعی و چوک میشود. در کلکتور، با ریل راهنمای خم و فنر خم در سایزهای 16/20، مسیرهای تمیز با شعاعهای ایمن بسازید.
اشتباهات رایج در خمکاری PEX/HDPE چیست و چطور سریع اصلاح کنیم؟
حتماً—در ادامه «اشتباهات رایج در خمکاری PEX/HDPE» را موردی آوردهام؛ برای هر مورد یک پاراگراف توضیح خطا و یک پاراگراف راهحل عملی گذاشتهام:
۱) خمکردن زیر حداقل شعاع مجاز (Rmin) بدون ابزار
این شایعترین خطاست: لوله را بیش از حد تیز میپیچانند و از Rmin عبور میکنند. نتیجهاش بیضویشدن مقطع (Ovality)، موجدار شدن دیوارهٔ داخلی، افزایش افت فشار و در PEX-AL-PEX حتی میتواند به خستگی لایهٔ چسب منجر شود. در HDPE هم چون پلیمر خزش دارد، خمِ تندِ امروز، فردا تندتر میشود و مقطع «مینشیند».
راهحل: به قواعد محافظهکارانه پایبند باشید: PEX تکجداره ۶–۸×OD (با فنر ≈۵×OD)، PEX-AL-PEX ۸–۱۰×OD (با فنر ۵–۶×OD)، HDPE خم دائمی ۲۵–۳۰×OD. اگر به این شعاع نمیرسید، از فنر داخلی/قالب خم یا «زانو» استفاده کنید. قطعهای که چین خورده/بیضوی شده را تعویض کنید؛ با بستِ بیشتر «درمان» نمیشود.
۲) خم بسیار نزدیک به اتصال (Press/Coupling/Socket/Butt-Fusion)
خم تند درست کنار اتصال، تنش برشی را به اورینگِ پرسی/کوپلی یا حلقهٔ جوش (سوکتفیوژن/باتفیوژن) منتقل میکند. این تنشها در سیکلهای حرارتی و ارتعاش پمپ به نشتی دیررس و شکست حلقهٔ جوش ختم میشوند.
راهحل: همیشه پس از هر اتصال یک طول مستقیم ایمن بگذارید: حداقل ۳–۵×OD، سپس خمِ نرم. اگر فضا نمیدهد، از زانو یا سگمنت زاویهدار استفاده کنید. هر اتصالِ آسیبدیده/نشتيدار را تعویض و خم را دورتر بازاجرا کنید.
۳) نبود ساپورت دوطرفهٔ خم (نشست تدریجی و تندتر شدن قوس)
خمِ نزدیک بیساپورت، زیر وزن سیال و تغییرات دما کمکم مینشیند و شعاعش کوچکتر میشود؛ این «خزشِ خم» مخصوصاً در HDPE و PEX تکجداره مشهود است و در نهایت به Ovality و ترکِ موضعی میانجامد.
راهحل: در دو طرف هر خم، ساپورت نزدیکتر از فواصل معمول بگذارید و از پَد لاستیکی زیر بست استفاده کنید تا فشار نقطهای ایجاد نشود. در مسیرهای بلند، ریل راهنما و اسلایدگاید بگذارید تا انبساط طولی روی خم سوار نشود.
۴) خمکاری در سرمای شدید بدون پیشگرمایش محیطی
پلیمر در دمای پایین تردتر میشود؛ خمِ سریع در سرما باعث ترکهای مویی سطحی، سفیدشدگی (استرس مارک) و در PEX-AL-PEX کندهشدن میکروسکوپی چسب میشود.
راهحل: کلاف را چند ساعت در دمای محیط نگه دارید، سرعت خم را پایین بیاورید و شعاع را یک پله بزرگتر انتخاب کنید. از حرارت مستقیم (شعله/سشوار صنعتی روی نقطه) پرهیز کنید؛ اگر لازم شد، فقط گرمکردن ملایم و یکنواختِ محیط و ابزار خم.
۵) اتکا به «حافظهٔ شکل» PEX-AL-PEX بیش از حد
PEX-AL-PEX تا حدی شکل را نگه میدارد، اما اگر زیر Rmin خم شود یا با دست و بدون قالب «تکانکی» شکل بگیرد، برگشت جزئی ایجاد و تنش به اتصال منتقل میشود؛ ظاهر تمیز، تضمین دوام نیست.
راهحل: از فنر/قالب خم و ریل راهنما استفاده کنید تا قوس یکنواخت و در شعاع مجاز شکل بگیرد. بعد از خم، با بستهای مناسب مسیر را تثبیت کنید و کنار اتصال طول مستقیم لازم را رعایت کنید.
۶) تلاش برای «درست کردن» خم تند با گرمادهی موضعی
گرمکردن نقطهای برای کوچککردن شعاع، لایهٔ EVOH را در PEX میسوزاند، دیواره را ترد میکند و در پنجلایه به لایهٔ چسب آسیب میزند. در HDPE هم حرارت نقطهای تنش پسماند میسازد.
راهحل: حرارت موضعی را فراموش کنید. اگر خم بد شده، قطعه را تعویض و با ابزار/قالب مناسب در شعاع مجاز دوباره اجرا کنید. گرمایش فقط بهصورت محیطی ملایم برای جلوگیری از تردی مجاز است، نه برای «کوچککردن» شعاع.
۷) بازکردن کلاف HDPE با کشش بیش از حد (Twist & Memory)
برای صافکردن کلاف، برخی با کشش شدید و پیچاندن، لوله را «به زور» راست میکنند؛ اثرش پیچش طولی (Twist) و تنش پنهان است که در ساپورتگذاری یا دفن، به کجی و نشست میانجامد.
راهحل: کلاف را باز کرده، اجازه دهید «آرم» شود، سپس با قرقره/غلتک و ساپورت موقت راست کنید. کشش را مرحلهای و کنترلشده اعمال و پیچش را با چرخاندن کُل کلاف (نه خود لوله) خنثی کنید. برای خمهای پایدار، از ضریب ۲۵–۳۰×OD استفاده کنید.
۸) اجرا بدون قالب/شابلون (خمهای ناهمسان و بیضابطه)
خمها را «چشمی» میزنند؛ خروجی، قوسهای متفاوت، گوشههای شکسته و مسیرهایی با شعاع زیر Rmin است که ظاهر و هیدرولیک را خراب میکند.
راهحل: قبل از خم، شعاع موردنیاز را محاسبه و روی دیوار/کف رسم کنید یا قالب سادهٔ چوبی/فلزی بسازید. برای کلکتوریها از ریل راهنمای خم استفاده کنید تا همهٔ قوسها یکشکل و داخل تلرانس باشند.
۹) فشار نقطهای بست/تیزی لبهها در ناحیهٔ خم
بستِ کوچک یا لبهٔ تیز زیر قوس، Notch میسازد و تنش را متمرکز میکند؛ در سیکلهای دمایی، ترک از همان نقطه آغاز میشود.
راهحل: سایز بست را مطابق قطر و شعاع انتخاب کنید، پَد لاستیکی اضافه کنید و لبههای تیزِ سینی/پروفیل را با نوار یا ریل محافظ بپوشانید. هرگز بست را دقیقاً روی تاج خم نگذارید؛ کمی عقبتر نصب کنید.
۱۰) ترکیب خمِ تند با ارتعاش/واترهمر
خم نزدیک پمپ/شیر برقی که ضربهٔ فشار و ارتعاش بالاست، زودتر خسته میشود. این ترکیب در پنجلایه اورینگها را تحت بار متناوب میگذارد و در HDPE به خستگی دیواره میانجامد.
راهحل: شعاع خم را در نواحی دینامیکی بزرگتر بگیرید، ساپورت اضافه بگذارید، پَد ضدارتعاش استفاده کنید و با سوپاپ ضدضربه/تنظیم رمپ پمپ، واترهمر را کم کنید.
۱۱) رعایتنکردن شعاع در HDD/کشش استرینگ
در حفاری افقی، خم واقعی مسیر از خم «رو نقشه» کوچکتر میشود و اگر شعاع محافظهکارانه انتخاب نشود، تنش ترکیبی خمش+کشش از حد مجاز میگذرد؛ حلقههای جوش باتفیوژن اولین قربانیاند.
راهحل: برای HDD از ضریب بزرگتر استفاده کنید (معمولاً ۳۰–۴۰×OD) و مسیر را با تحلیل کشش/اصطکاک و خاک تطبیق دهید. نزدیک جوینتها شعاع را بیشتر و ساپورتهای غلتکی را نزدیکتر بگذارید؛ هر جوینت مشکوک را قبل از کشش دوباره بازدید کنید.
۱۲) بیتوجهی به زمان نگهداشت خم و دما (Creep Management)
حتی خمِ «مرزیِ مجاز» اگر بدون ساپورت رها شود، با گرما/زمان مینشیند و از Rmin عبور میکند؛ در جاهای مدفون هم بهدلیل تراکم ناکافی همین اتفاق میافتد.
راهحل: هر خم مرزی را با بستهای کافی تثبیت کنید و در دفن، بستر نرم و تراکم لایهای بدهید. در محیطهای گرم/خورشیدی، شعاع را یک پله بزرگتر بگیرید و بازدید دورهای (بهخصوص در سال اول بهرهبرداری) داشته باشید.
۱۳) اصلاح راستای اتصال با «خمدادن» نزدیک قطعهٔ پرسی/کوپلی
گاهی برای جفتکردن محور، لوله را درست کنار اتصال «کمی» خم میکنند؛ همین «کمی» به اورینگ فشار غیرمحوری میدهد و آببندی را از بین میبرد.
راهحل: راستاسازی را با بازکردن و اجرای مجدد مسیر یا افزودن یک سگمنت/زانوی ملایم انجام دهید؛ هرگز روی اتصال فشار خم وارد نکنید. پس از اصلاح، بخش را با تست موضعی فشار تأیید کنید.
۱۴) خم روی مواضع آسیبدیده/خراشخوردهٔ HDPE
خراشِ سطحیِ قبلی (برخورد با سنگ/لبهٔ تیز) اگر در محل خم قرار گیرد، به «شروعکنندهٔ ترک» تبدیل میشود و در سرویس رشد میکند.
راهحل: قبل از خم، مسیرِ قوس را بازدید لمسی/چشمی کنید؛ اگر خراش عمیق بود، قطعه را کوتاه کنید تا خم روی بدنهٔ سالم بیفتد. در دفن، حتماً غربال و بستر نرم زیر قوس اجرا کنید.
QC/QA و تحویل: چه چیزهایی را باید چک و مستندسازی کنیم؟
قبل از پوشش نهایی، از تمام خمهای بحرانی عکس بگیرید که شعاع و ساپورت در آن نمایان باشد. در فرم QC، «متریال/سایز/شعاع هدف/فاصله تا اتصال» را برای خمهای خاص یادداشت کنید. در HDPE دفنی، مسیر خم را با GPS یا کروکی ثبت و در As-built بیاورید تا تعمیرات آینده ساده شود.
در گرمایش از کف، خمهای گوشهای و نزدیک کلکتور بیشترین ریسک را دارند؛ با تست فشار مرحلهای و بازدید چشمی قبل از بتن، خیال خودتان و کارفرما را راحت کنید. هر خمِ زیر حداقل باید پیش از تست اصلاح شود.
محاسبات و نمونههای عددی: از دفتر تا کارگاه
نمونه ۱—PEX تکجداره 16×2 در کفخواب
OD≈16 mm، ضریب 6 برای کفخواب → Rmin≈96 mm. اگر گوشهٔ اتاق 80 mm جا دارد، یا از فنر/قالب برای رسیدن به 5×OD (≈80 mm) استفاده کنید یا هندسهٔ مسیر را با دو خم نرمتر تنظیم کنید؛ در غیر این صورت از زانو استفاده کنید.
نمونه ۲—PEX-AL-PEX 20×2 روکار کلکتوری
OD≈20 mm، بدون فنر ضریب 8–10 → Rmin≈160–200 mm. با فنر میتوانید تا ≈ 5–6×OD (100–120 mm) برسید؛ اما کنار اتصال پرسی حداقل 3×OD طول مستقیم را رعایت کنید.
نمونه ۳—HDPE PE100 SDR11 سایز 110 دفنی
OD=110 mm، خم دائمی دفنی با ضریب 25–30 → Rmin≈2750–3300 mm. اگر فضای مسیر کمتر است، زانو/سگمنت طراحی کنید یا مسیر را بازآرایی کنید؛ خم زیر 20×OD برای دائمی توصیه نمیشود.
چکلیست اجرایی خمکاری ایمن (قابل تحویل به تیم نصب)
- محاسبهٔ سریع Rmin با ضرب OD در ضریب مناسب (جدول بالا).
- علامتگذاری شعاع روی دیوار/کف یا استفاده از قالب/ریل برای یکنواختی.
- نصب بست نزدیک هر دو سمت خم؛ پرهیز از فشار نقطهای.
- حفظ فاصلهٔ ایمن از اتصال (3–5×OD طول مستقیم).
- عدم خمکاری زیر Rmin حتی اگر «فعلاً نشست»؛ قطعه را تعویض کنید.
- در سرما، شعاع محافظهکارانهتر یا پیشگرمایش ملایم محیطی.
- در HDD/کشش، ضریبها را افزایش دهید (30–40×OD).
- QC عکسمحور از خمهای بحرانی قبل از تست فشار/پوشش.
جمعبندی: قاعدهٔ طلایی شعاع خم برای PEX و HDPE چیست؟
برای PEX تکجداره: 6–8×OD (با فنر ≈5×OD). برای PEX-AL-PEX: 8–10×OD (با فنر ≈5–6×OD). برای HDPE: خم دائمی 25–30×OD و نصب کوتاهمدت ≈20×OD؛ در HDD به 30–40×OD نزدیک شوید. این اعداد «حرفهای و محافظهکارانه» هستند و در کنار دیتاشیت برند، تحویل بینقص را تضمین میکنند. هر جا تردید داشتید، زانو بگذارید یا شعاع را بزرگتر کنید؛ خم تند هزینهٔ امروز را کم و هزینهٔ فردا را زیاد میکند.