تحلیل عدم ترکیدگی لوله مانیسمان در سرویس ترکیب فشار دما خوردگی و نصب غلط
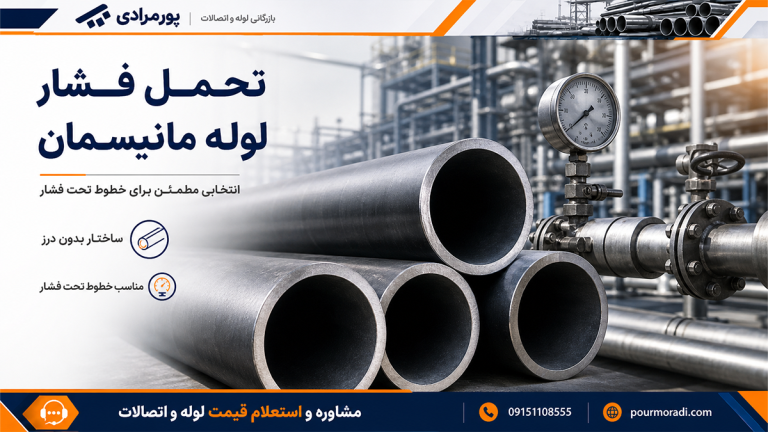
نتيجه سريع براي تصميم گيري ترکيدگي معمولا وقتي رخ مي دهد که دو شرط همزمان برقرار شود. شرط اول ضخامت باقيمانده به علت خوردگي يا انتخاب رده نامناسب کم شده باشد. شرط دوم فشار واقعي يا فشار گذرا از محدوده طراحي بالاتر برود يا دما تنش مجاز را کاهش دهد. اگر علاوه بر اين دو، نصب غلط هم تنش ثانويه ايجاد کند، نقطه شکست سريع تر شکل مي گيرد.
| عامل اصلي | ريشه خطر | شاخص قابل کنترل در کارگاه | اقدام اصلي براي جلوگيري |
|---|---|---|---|
| فشار و فشار گذرا | افزايش ناگهاني تنش محيطي | ثبت فشار ماکزيمم و رخدادهاي ضربه قوچ | کنترل راه اندازي پمپ، تنظيم شيرها، کاهش شوک فشار |
| دما و سيکل حرارتي | کاهش تنش مجاز و خستگي حرارتي | ثبت دماي کارکرد و تعداد خاموش روشن | طراحي انبساط، اصلاح ساپورت و مهارها |
| خوردگي يکنواخت و موضعي | کاهش ضخامت تا زير حداقل مجاز | ضخامت سنجي و ثبت کمترين ضخامت | تعيين نرخ خوردگي، پوشش مناسب، برنامه تعويض |
| نصب غلط و ساپورت ضعيف | تنش ثانويه و تمرکز تنش در اتصال | ناهم محوري فلنج، نشست ساپورت، لوله کشي تحت زور | اصلاح هم محوري، رگلاژ ساپورت، حذف بار از تجهيزات |
اگر قصد انتخاب محصول مناسب براي سرويس هاي حساس را داريد، نقطه شروع فني شناخت رده و مشخصات متريال است. براي مرور مشخصات، صفحه لوله مانيسمان بدون درز را ببينيد.
قدیمیترین تأمینکننده لوله و اتصالات در مشهد و شرق کشور
بازرگانی پورمرادی نماینده رسمی برترین کارخانجات مانیسمان، سپنتا، پلیران و شیرآلات فاراب با در اختیار داشتن بزرگترین انبار اختصاصی در مشهد، تأمین و ارسال سریع انواع لوله و اتصالات صنعتی و ساختمانی را با گواهی اصالت و فاکتور رسمی تضمین مینماید.
چارچوب فني تحليل ترکيدگي در سرويس ترکيبي
براي اينکه بدانيد چرا يک لوله مانيسمان در فشار و دما و خوردگي نمي ترکد، بايد به جاي تک عامل، روي مفهوم ضخامت باقيمانده و تنش موثر تمرکز کنيد. فشار، تنش محيطي را بالا مي برد. دما، تنش مجاز را پايين مي آورد. خوردگي، ضخامت را کم مي کند. نصب غلط، تنش هاي ثانويه را اضافه مي کند. وقتي حاصل جمع اين اثرها از ظرفيت مجاز عبور کند، نشت يا ترک يا ترکيدگي رخ مي دهد.
ده نکته کليدي براي عدم ترکيدگي در اين شرايط
- کنترل فشار واقعي به جاي فشار اسمي فشار اسمي روي کاغذ مهم است، اما فشار واقعي و خصوصا فشار گذرا معيار خطر است. نوسان هاي کوتاه مدت مي تواند علت اصلي ترکيدگي باشد.
- شناسايي و حذف ضربه قوچ بستن سريع شير، قطع ناگهاني پمپ و وجود هوا در خط مي تواند شوک فشار بسازد و به لوله و ساپورت ها ضربه بزند.
- در نظر گرفتن کاهش استحکام در دما با بالا رفتن دما، مقاومت موثر متريال کاهش پيدا مي کند و حاشيه ايمني کم مي شود. اگر طراحي با دماي واقعي انجام نشده باشد، ريسک رشد مي کند.
- تفکيک دماي ثابت از سيکل حرارتي دماي ثابت يک بحث است و سيکل سرد و گرم بحث ديگر. سيکل حرارتي خستگي ايجاد مي کند و بيشتر از بدنه، اتصال ها را درگير مي کند.
- محاسبه ضخامت باقيمانده و مقايسه با حداقل مجاز خوردگي تا وقتي خطرناک مي شود که ضخامت باقيمانده به حداقل مجاز نزديک شود. ضخامت سنجي منظم و ثبت کمترين ضخامت، پايه کنترل است.
- جدي گرفتن خوردگي موضعي پيتينگ مي تواند يک نقطه را به سرعت ضعيف کند و در فشار گذرا همان نقطه بشکند، حتي اگر ميانگين ضخامت خوب باشد.
- کنترل خوردگي زير عايق و خوردگي خارجي اگر رطوبت زير عايق حبس شود، کاهش ضخامت پنهان اتفاق مي افتد و ناگهان خود را با نشتي يا ترک نشان مي دهد.
- حذف تنش ثانويه ناشي از نصب غلط ناهم محوري فلنج و بستن با زور، لوله را در حالت پيش تنيده قرار مي دهد. اين تنش با فشار و دما جمع مي شود و نقطه شکست را جلو مي اندازد.
- ساپورت گذاري صحيح و اجازه حرکت حرارتي ساپورت ضعيف خمش ايجاد مي کند و ساپورت سخت و مهار بيجا، انبساط را قفل مي کند. هر دو حالت تنش را بالا مي برد.
- تمرکز ويژه بر اتصال ها بدون درز بودن بدنه به معناي بي ريسک بودن کل خط نيست. جوش ها، فلنج ها و رزوه ها نقاط حساس هستند و بازرسي و کيفيت اجرا در اين نقاط تعيين کننده است.
تحليل ترکيبي سناريوهاي پرتکرار
| سناريو | چرا خطرناک مي شود | نشانه ميداني | راه کنترل موثر |
|---|---|---|---|
| فشار گذرا بالا همراه با خوردگي موضعي | تنش لحظه اي بالا روي نقطه نازک شده متمرکز مي شود | نشت نقطه اي يا پارگي ناگهاني در يک نقطه | کنترل ضربه قوچ و ضخامت سنجي موضعي در نقاط حساس |
| دماي بالا همراه با مهار زياد | تنش حرارتي به فشار اضافه مي شود و خستگي شکل مي گيرد | نشتي فلنج بعد از گرم شدن يا ترک در اتصال | اصلاح مهارها، ايجاد انعطاف، ساپورت مناسب |
| خوردگي يکنواخت همراه با فشار متوسط | ضخامت باقيمانده به تدريج از حداقل مجاز عبور مي کند | کاهش ضخامت در چند نوبت اندازه گيري | تعيين نرخ خوردگي و برنامه تعويض قبل از رسيدن به حد بحراني |
| نصب ناهم محور در نزديکي پمپ يا مبدل | بار اضافي به نازل تجهيزات و جوش ها منتقل مي شود | ترک يا نشتي تکراري در همان ناحيه | اصلاح هم محوري و حذف بار از تجهيزات با ساپورت درست |
| خوردگي زير عايق همراه با سيکل حرارتي | ضعف پنهان همراه با خستگي حرارتي سرعت مي گيرد | زنگ زدگي موضعي زير عايق يا نشتي ناگهاني | بازديد هدفمند عايق، بهبود آب بندي و پوشش |
چک ليست کوتاه کارگاهي براي کاهش ريسک ترکيدگي
- ثبت فشار ماکزيمم و بررسي وجود ضربه قوچ هنگام راه اندازي و قطع
- ثبت دماي سرويس و تعداد سيکل سرد و گرم در هفته
- ضخامت سنجي دوره اي و ثبت کمترين ضخامت در نقاط حساس
- بازديد ناهم محوري قبل از بستن فلنج و ممنوعيت بستن با زور
- کنترل ساپورت ها و اطمينان از حرکت حرارتي در نقاط لازم
- بازديد نواحي مستعد پيتينگ مانند زير رسوب و نقاط تله آب
جمع بندي
عدم ترکيدگي لوله مانيسمان در سرويس ترکيبي نتيجه همزمان چند کنترل است. فشار گذرا بايد مديريت شود، دماي واقعي بايد در انتخاب و بهره برداري لحاظ شود، خوردگي بايد با ضخامت سنجي و برنامه پيشگيرانه کنترل شود، و نصب بايد بدون اعمال تنش اضافي انجام شود. اگر اين چهار محور با هم مديريت شود، احتمال ترکيدگي به شکل معني دار کاهش پيدا مي کند.