لوله گالوانیزه بهتر است یا مانیسمان؟ برای آتش نشانی
وقتی پای انتخاب لولهٔ فولادی برای پروژههای ساختمانی و صنعتی به میان میآید، دو نام سریع روی میز میآیند: گالوانیزه (معمولاً لولهٔ درزدار ERW با روکش رویِ گرم) و مانیسمان (Seamless، بدون درز). پرسش رایج این است: «کدام بهتر است؟» پاسخ کوتاه این است که هیچکدام «ذاتاً بهتر» نیستند—هر کدام برای شرایط خاصی برتری دارند: محدودهٔ فشار/دما، نوع سیال، الزامات خوردگی، روش اتصال، استاندارد پروژه، سرعت اجرا و بودجه. این راهنمای جامع، با نگاه خرید-محور و اجرایی، تفاوتهای واقعی این دو گزینه را روشن میکند تا با خیال راحت تصمیم بگیرید.
خلاصهٔ اجرایی (TL;DR)
- اگر فشار/دما بالا، شوکهای فشاری/چرخهای یا الزامات جوشیِ سختگیرانه دارید: مانیسمان معمولاً گزینهٔ امنتری است (Sch40/Sch80).
- اگر سرویس آب/هوا با فشار متوسط، نیاز به رزوه/گروو و مقاومت بیرونی در برابر خوردگی دارید: گالوانیزهٔ گرم اقتصادیتر و سریعتر نصب میشود.
- برای بخار/روغن داغ و دماهای بالاتر: روکش رویِ گالوانیزه در دمای بالا مناسب نیست؛ مانیسمان ارجح است (با عایق/پوشش مناسب).
- برای اطفاء حریق/آتشنشانی (Standpipe/Sprinkler): بسته به طراحی، هر دو استفاده میشوند؛ در سایزهای میانی، گالوانیزهٔ شیاردار (Grooved) اجرای سریعتری دارد، اما الزامات کُد/مشاور تعیینکننده است.
- در خرید: همیشه سایز نامی (NPS)، ردهٔ ضخامت (Schedule)، استاندارد و روش اتصال را کنار هم مشخص کنید—صرف «نام جنس» کافی نیست.
لولهٔ گالوانیزه چیست؟ مزایا/محدودیتها
گالوانیزهٔ گرم (Hot-Dip Galvanized) معمولاً روی لولهٔ فولادی درزدار (ERW) اعمال میشود. روکش روی، مقاومت بیرونی در برابر خوردگی را بالا میبرد و برای محیطهای مرطوب/فضای باز مفید است. برش/رزوهکاری ساده، سازگاری عالی با رزوهٔ NPT/BSP و امکان اتصال شیاردار (Grooved) از مزیتهای اجرایی آن است. محدودیتها: محدودهٔ دمای سرویس—روکش روی برای دماهای بالاتر مناسب نیست؛ جوشکاری گالوانیزه نیازمند تمهیدات ایمنی (بخار روی) و آمادهسازی خاص است؛ و از نظر «استحکام یکنواخت دیواره»، لولهٔ درزدار نسبت به مانیسمان در بارهای چرخهای/فشارهای بسیار بالا محافظهکارانهتر در نظر گرفته میشود.
قدیمیترین تأمینکننده لوله و اتصالات در مشهد و شرق کشور
بازرگانی پورمرادی نماینده رسمی برترین کارخانجات مانیسمان، سپنتا، پلیران و شیرآلات فاراب با در اختیار داشتن بزرگترین انبار اختصاصی در مشهد، تأمین و ارسال سریع انواع لوله و اتصالات صنعتی و ساختمانی را با گواهی اصالت و فاکتور رسمی تضمین مینماید.
لولهٔ مانیسمان چیست؟ مزایا/محدودیتها
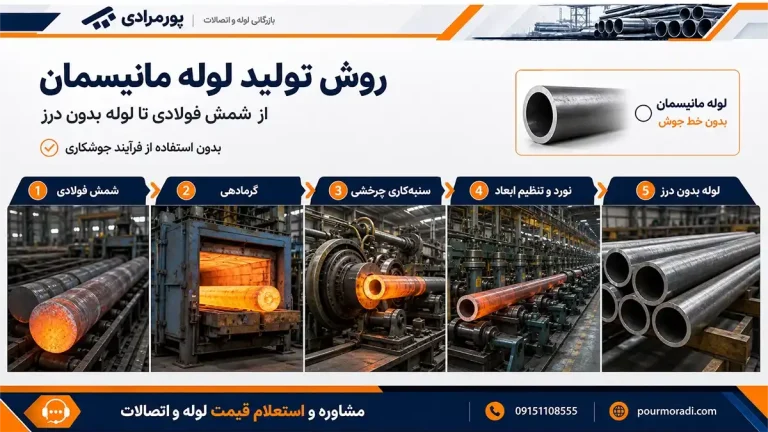
مانیسمان (Seamless) بدون درز طولی تولید میشود (ASTM A106/A53 برای کربناستیل متداولاند). یکنواختی مقطع و نبود درز، آن را برای فشار/دماهای بالاتر، سرویسهای حساس و خطوط جوشی جذاب میکند؛ در Sch40/Sch80، تحمل فشار عالی دارد. محدودیتها: قیمت بالاتر، وزن بیشتر در ردههای سنگین، زمان تأمین طولانیتر در برخی سایزها، و نیاز به عایق/پوشش برای خوردگی بیرونی (خودِ مانیسمان ضدخوردگی نیست—گالوانیزه هم نیست؛ فقط روکش روی محافظ بیرونی میدهد).
مقایسهٔ فنی/اجرایی—در یک نگاه
جدول ۱ — گالوانیزه vs مانیسمان (جمعبندی تصمیم)
| معیار | گالوانیزه (ERW + Hot-Dip) | مانیسمان (Seamless) | نتیجهٔ اجرایی |
|---|---|---|---|
| فشار/دما | کم تا متوسط؛ دمای بالا توصیه نمیشود | متوسط تا بالا؛ مناسب بخار/حرارت | بار سنگین/داغ → مانیسمان |
| خوردگی بیرونی | خیلی خوب (روکش روی) | نیازمند رنگ/عایق/پوشش | فضای باز/رطوبت → گالوانیزه |
| روش اتصال | رزوه/شیاردار/فلنج؛ جوش با تمهیدات | رزوه/جوش/فلنج/شیاردار | اجرای سریع Grooved→ گالوانیزه رایج |
| هزینه/زمان اجرا | اقتصادی/سریع | گرانتر/تأمین دشوارتر | بودجه محدود → گالوانیزه |
| یکنواختی و استحکام | خوب (درزدار) | بسیار خوب (بدون درز) | شوک/چرخه زیاد → مانیسمان |
فشار و دما: چگونه انتخاب را تغییر میدهند؟
در دماهای بالا/بخار/روغن داغ، روکش روی گزینهٔ مناسبی نیست و خطرات اجرایی جوشکاری گالوانیزه نیز افزایش مییابد؛ در این محدوده، مانیسمان Sch40/Sch80 با پوشش رنگ/عایق توصیهپذیرتر است. در آب سرد/گرم، هوای فشرده و اطفاء حریق با فشارهای معمول ساختمانی، گالوانیزه—بهویژه بهصورت شیاردار—بهخاطر سرعت اجرا و مقاومت بیرونی بسیار محبوب است. نکتهٔ کلیدی: Class/Sch را با «فشار/دما» هماهنگ کنید؛ صرف «نام جنس» پاسخ فنی نیست.
خوردگی: بیرونی و داخلی
روکش رویِ گالوانیزه محافظ بیرونی عالی در برابر رطوبت/فضای باز میدهد. اما خوردگی داخلی تابع سیال، سرعت و هواگیری است—گالوانیزه بودنِ بیرون ربط مستقیم به داخل ندارد. مانیسمان هم ذاتاً ضدخوردگی نیست و نیازمند رنگ/پوشش/عایق بیرونی و مدیریت کیفیت سیال است. در خطوطی که کندانس/رطوبت دائمی دارند، طراحی شیب/دِرِین و هواگیر به اندازهٔ انتخاب جنس مهم است.
روشهای اتصال: رزوه، جوش، شیاردار (Grooved)
- رزوهای (Threaded): سریع و رایج در سایزهای کوچک؛ گالوانیزه مزیت دارد چون رزوهکاری/آببندی روی آن متداول است. در فشار/سایز بالا محدودتر.
- شیاردار (Grooved): سرعت اجرا و سرویسپذیری عالی در سایزهای میانی/بزرگ؛ گالوانیزهٔ شیاردار استاندارد بازار اطفاء/تأسیسات است. حداقل ضخامت باقیماندهٔ دیواره طبق کاتالوگ کوپلینگ کنترل شود.
- جوشی (Welded): در مانیسمان متداول و مطمئن؛ در گالوانیزه بهدلیل روکش، آمادهسازی/ایمنی ویژه نیاز است. در سازهها، ترکیب «مانیسمان جوشی» برای سنگینها رایجتر است.
هیدرولیک، Schedule و قطر داخلی (ID)
در هر دو خانواده، OD با NPS ثابت است و با تغییر Schedule، ضخامت/ID تغییر میکند. برای دبی ثابت، ID کوچکتر → سرعت/افت بیشتر. اگر بهخاطر فشار سراغ Sch80 میروید، اثر ID بر افت را در بودجهٔ پمپ/سرعت بررسی کنید؛ گاهی «یک پله قطر بزرگتر» اقتصادیتر از «پمپ قویتر» است.
کاربردهای نمونه
- اطفاء (Standpipe/Sprinkler): هر دو دیده میشوند. در سایزهای میانی، گالوانیزهٔ شیاردار بهخاطر سرعت نصب/تعمیر رایج است؛ اما مشخصات پروژه/مشاور حرف آخر را میزند.
- بخار/روغن داغ/فرآیندی: مانیسمان Sch40/80 با عایق/پوشش بیرونی؛ گالوانیزه توصیه نمیشود.
- هوای فشرده/آب صنعتی: هر دو؛ اگر بیرون/مرطوب، گالوانیزه مزیت خوردگی بیرونی دارد؛ برای فشارهای بالاتر/چرخهای، مانیسمان.
- گاز/نفت: بسته به فشار/کُد؛ در فشارهای بالاتر و سرویسهای حساس، مانیسمان استانداردتر است.
ماتریس تصمیم—از نیاز تا انتخاب
جدول ۲ — «اگر … آنگاه …»
| شرط پروژه | گزینهٔ ارجح | توضیح اجرایی |
|---|---|---|
| فشار/دما بالا، شوکهای فشاری | مانیسمان (Sch40/80) | بدون درز، مناسب جوشی و چرخهٔ فشار |
| فضای باز/رطوبت/خوردگی بیرونی | گالوانیزهٔ گرم | روکش روی محافظ بیرونی عالی |
| سرعت اجرا/سرویسپذیری در سایز میانی | گالوانیزهٔ شیاردار | Grooved نصب/تعمیر سریع |
| سرویس بخار/روغن داغ | مانیسمان | گالوانیزه مناسب دمای بالا نیست |
| بودجه محدود/فشار متوسط | گالوانیزه | قیمت/زمان تأمین مناسب |
چکلیست خرید/سفارش
- سهگانهٔ سفارش: NPS + Schedule (Sch40/80) + استاندارد (مثلاً A106/A53) + روش اتصال (رزوه/گروو/جوش) + طول شاخه (۶/۱۲m).
- گالوانیزه: نوع روکش (Hot-Dip)، کیفیت لایه (ظاهر یکنواخت)، رزوه/شیار با تلرانس استاندارد؛ در صورت نیاز، کوپلینگ/گسکت سازگار.
- مانیسمان: گرید/Heat/CoC، یکنواختی ضخامت، بیضینشدن، آمادهٔ جوش (لبه پخ)، برنامهٔ رنگ/عایق بیرونی.
- اتصالات/شیرها: کلاس همرده با لوله (ضعیفترین حلقه کل سیستم را تعیین میکند).
QC/QA و تست—قبل از بستن سقف/تحویل
- بازرسی ظاهری/ابعادی: OD/ضخامت نمونهای، بیضینشدن، لهیدگی/خراش، کیفیت روکش روی.
- فیتتست خشک: رزوه/کوپلینگ/گروو با اتصالات همخانواده—نشتیهای میکرو از همینجا پیشگیری میشود.
- تست فشار: هیدرواستاتیک مطابق استاندارد/مشاور؛ ثبت فشار/زمان/دما؛ رفع هر افت غیرعادی قبل از پوشش.
- As-Built: مسیر/سایز/کلاس لوله، نوع اتصال، موقعیت شیرها/بازدیدها.
خطاهای رایج (و راهحلهای کوتاه)
- انتخاب فقط بر اساس نام جنس («گالوانیزه» یا «مانیسمان»)
صرف گفتن «گالوانیزه میخواهم» یا «مانیسمان بهتر است» کافی نیست؛ بدون تعیین NPS، Schedule (Sch40/80 …)، استاندارد ماده (A106/A53 …) و روش اتصال (رزوه/گروو/جوش)، ریسک مغایرت، افت فشار غیرمنتظره و محدودیت کلاس بهشدت بالا میرود. راهحل: همیشه سفارش را با «سهگانهٔ فنی» (NPS + Sch + اتصال) و استاندارد ماده/تستها بنویسید؛ جنس فقط یکی از پارامترهاست. - استفاده از گالوانیزه در سرویسهای دمای بالا/بخار
روکش روی در دمای بالا رفتار مناسبی ندارد و جوشکاری گالوانیزه بدون تمهیدات ایمنی/آمادهسازی خطرناک است. راهحل: برای بخار/روغن داغ، مانیسمان Sch مناسب (اغلب Sch80) با پوشش/عایق بیرونی انتخاب کنید؛ اگر ناگزیر به جوش روی گالوانیزهاید، روکش را موضعی بردارید، تهویه/ایمنی را رعایت و روش اتصال را با مشاور هماهنگ کنید. - Groove (شیار) روی دیوارهٔ کمگوشت
شیارزدن روی لولهای با ضخامت ناکافی، حداقل Remaining Wall را نقض میکند و در فشار/ارتعاش میتواند به پارگی برسد. راهحل: قبل از گرووینگ، ضخامت واقعی را اندازه بگیرید و با کاتالوگ کوپلینگ تطبیق دهید؛ اگر مرزی است، Sch بالاتر بگیرید یا اتصال را به رزوه/جوش تغییر دهید. - رزوهکاری روی Schedule پایین (سایزهای بزرگ)
رزوه روی دیوارهٔ نازک، «گوشت» رزوه را کم و تمرکز تنش ایجاد میکند؛ ترک/نشتی دیرهنگام نتیجهٔ رایج است. راهحل: برای سایزهای بزرگ یا فشار بالاتر، از Sch40 به بالا رزوه کنید یا به Grooved/فلنج/جوش مهاجرت کنید؛ رزوه را با گیج استاندارد کنترل کنید. - نادیدهگرفتن اثر Schedule بر ID و افت فشار
رفتن از Sch40 به Sch80 در یک NPS، ID را کم و برای همان دبی سرعت/افت را زیاد میکند. خیلیها فقط «تحمل فشار» را میبینند و پمپ/مصرف انرژی را فراموش میکنند. راهحل: همزمان با انتخاب Sch، افت فشار را برای دبی طرح حساب کنید؛ اگر افت زیاد شد، یک پله قطر بزرگتر معمولاً اقتصادیتر از پمپ قویتر است. - ضعیفترین حلقه: همرده نبودن کلاس اجزا
لوله عالی است اما شیر/فلنج/کوپلینگ کلاس پایینتر کل سیستم را محدود میکند. راهحل: کلاس لوله، فلنج، گسکت، پیچومهره و ولو را همرده انتخاب و در QC تطبیق کنید؛ «ضعیفترین حلقه» را عمداً پایین نگیرید. - فرض «گالوانیزه بیرون = خیال راحت داخل»
رویِ بیرون، داخل لوله را محافظت نمیکند؛ خوردگی داخلی تابع سیال/اکسیژن/هواگیری و رسوب است. راهحل: کیفیت آب/فلو و هواگیری را مدیریت کنید، در صورت نیاز از پوشش داخلی/فیلتراسیون بهره ببرید و برای خطوط کندانس، شیب/درین/ونت درست طراحی کنید. - بیتوجهی به سرعت و نویز/کوبش در رایزرها
قطر کوچک با دبی بالا، سرعت را از محدودهٔ آرام خارج میکند و کوبش/نویز/ارتعاش میسازد—حتی اگر از نظر فشار «جواب» بدهد. راهحل: سرعت را در بازهٔ ۱٫۵–۳ m/s نگه دارید؛ اگر زیاد شد یک پله قطر را بالا ببرید و ساپورتها را نزدیکتر با لاینر الاستومری اجرا کنید. - جوشکاری گالوانیزه بدون آمادهسازی/ایمنی
بخارات روی خطرناکاند و نفوذ جوش روی روکش نامطمئن است. راهحل: ناحیهٔ جوش را از روکش پاک، ونتیلاسیون مناسب فراهم و الکترود/فرایند سازگار استفاده کنید؛ یا از همان ابتدا به Grooved/فلنج فکر کنید تا جوش روی گالوانیزه حداقل شود. - اختلاط اشتباه استانداردها (B36.10 در برابر B36.19، A53 در برابر A106)
ضخامتها/تلرانسها در استانداردهای کربناستیل و استنلس یا گریدهای مختلف یکسان نیستند؛ اشتباه در انتخاب فایل ابعادی، فیتنشدن اتصالات یا وزن/افت غلط را بهدنبال دارد. راهحل: در طراحی و خرید، استاندارد مادهٔ درست را مشخص و فقط از همان جدول ابعادی استفاده کنید؛ CoC/Heat را کنترل کنید. - ساپورت ناکافی برای وزن/لرزش
لولههای فولادی—خصوصاً در سایز/Sch بالا—سنگیناند. فاصلهٔ بلندِ ساپورت، خمش/لقی و شکست رزوه/گروو را تسریع میکند. راهحل: فاصلهٔ ساپورت را بر اساس جنس/سایز/دهانه محاسبه و در نقاط سنگین (شیر/فیلتر/تبادلگر) ساپورت تقویتی بگذارید؛ از لاینر لاستیکی برای قطع ارتعاش استفاده کنید. - Grooved بدون کنترل حداقل ضخامت گسکت/کوپلینگ مناسب
انتخاب کوپلینگ/گسکت نامتناسب با فشار/دما یا پروفایل شیارِ غلط، نشتی/کوبش میآورد. راهحل: نوع کوپلینگ/گسکت (استندارد/High-Pressure/Fire) را با فشار/دما Matching کنید و پروفایل شیار را دقیقاً مطابق کاتالوگ بسازید. - بیتوجهی به زمان تأمین/در دسترسبودن سایزها
برخی سایزها/Schهای مانیسمان Lead Time طولانی دارند؛ پروژه را درگیر توقف میکند. راهحل: قبل از نهاییکردن طراحی، دسترسپذیری بازار را چک کنید؛ اگر تأمین دشوار است، ترکیب قطر/Sch یا روش اتصال را طوری بازطراحی کنید که با موجودی همخوان باشد. - تست فشارِ کوتاه و بستهکردن زودهنگام سقفها
تستهای چند دقیقهای نشتیهای میکرو را نشان نمیدهند و بعد از بستن سقف، هزینهٔ دوبارهکاری سنگین میشود. راهحل: تست هیدرواستاتیک طولانی با ثبت فشار/زمان/دما انجام دهید؛ فیتتست خشکِ Grooved/رزوه را پیش از تست اصلی انجام و As-Built/لوکیشن اتصالات بحرانی را مستند کنید. - نادیدهگرفتن «بودجهٔ فشار» و انتخاب قطر صرفاً بر سنت کارگاهی
«همیشه 2-1/2 میزنیم» یا «برای اطفاء 3 اینچ کافیه» بدون محاسبهٔ ΔH + افت، میتواند طبقات بالا را کمفشار بگذارد. راهحل: دبی سناریوی بدتر را تعیین، ΔH≈۰٫۱ bar/m را اضافه و افت اصطکاک/موضعی را حساب کنید؛ قطر را با منحنی پمپ/سیستم تطبیق دهید. - عدم همردهسازی آببندها/پیچومهره با کلاس فلنج
فلنج کلاس مناسب است اما گسکت نرم یا پیچومهرهٔ کلاس پایین استفاده میشود؛ نتیجه نشتی در فشار/دما. راهحل: گسکت/بولتینگ را بر اساس کلاس فلنج و دمای سرویس انتخاب و گشتاور بستن را طبق الگو مدیریت کنید.
با رعایت این نکات و «سهگانهٔ فنی» در سفارش (NPS + Schedule + روش اتصال)، انتخاب بین گالوانیزه و مانیسمان دقیقتر، نصب بینقصتر و تحویل ایمنتر خواهد بود.
سه سناریوی عددی—از روی دست پروژه
سناریو ۱: رایزر آتشنشانی 3″ با نصب سریع
دبی طرح ≈ ۱۲۰۰ L/min، سرعت هدف ۱٫۵–۲٫۵ m/s. گزینهٔ اجرایی: گالوانیزهٔ شیاردار 3″ (Sch40) بهخاطر سرعت نصب/سرویس، با ساپورتهای کافی و Sleeve در درز انقطاع. بودجهٔ فشار بهخوبی جواب میدهد؛ رویهٔ گالوانیزه بیرونی در فضای مرطوب مفید است.
سناریو ۲: خط بخار کمفشار 2″ در موتورخانه
دما بالا، شوکهای فشاری محتمل. گزینهٔ اجرایی: مانیسمان 2″ Sch80 جوشی + عایق بخار؛ گالوانیزه توصیه نمیشود. فاصلهٔ ساپورت کوتاهتر و Anchor/Guide دقیقتر برای انبساط طولی.
سناریو ۳: هوای فشرده 2-1/2″ در کارگاه
فشار متوسط، فضای نیمهباز. دو راه: گالوانیزهٔ شیاردار (سرعت نصب/مقاومت بیرونی) یا مانیسمان جوشی (پایداری چرخهای). اگر سرویس/تغییرات آینده زیاد است، Grooved انتخاب منعطفتری است.
جمعبندی
«گالوانیزه بهتر است یا مانیسمان؟»—به نیاز شما بستگی دارد. اگر فشار/دما/چرخه بالاست و جوشکاریِ مطمئن میخواهید، مانیسمان (بههمراه پوشش/عایق) گزینهٔ حرفهای است. اگر سرویس آب/هوا با فشار متوسط، نیاز به رزوه/Grooved، مقاومت بیرونی و سرعت نصب دارید، گالوانیزهٔ گرم انتخاب اقتصادی و کارگاهی است. تصمیم نهایی را با چهار محور بسنجید: فشار/دما، خوردگی، اتصال/نصب و هزینه/زمان—و هرگز بدون مشخص کردن «NPS + Schedule + روش اتصال» سفارش ندهید. با این نگاه، شبکهای میسازید که هم ایمن و بادوام است و هم اقتصادی و سرویسپذیر.