تفاوت فلنج کلاس 150 با PN16
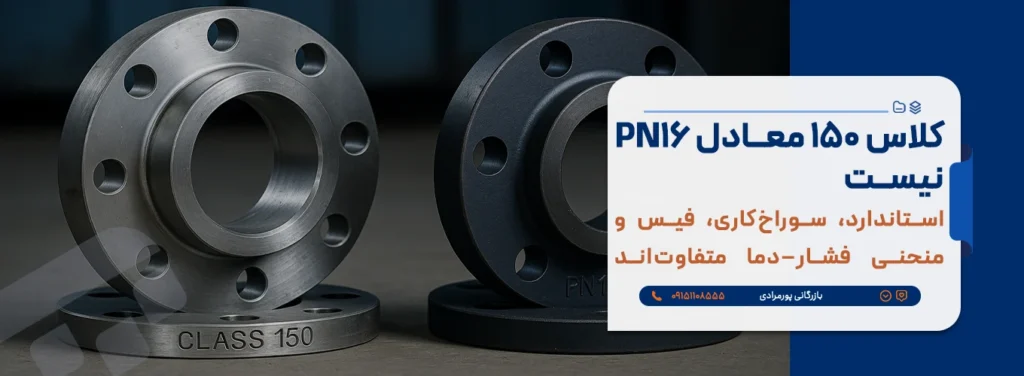
اگر در پروژههای پایپینگ با نقشهها و اسناد مختلط (بخشی اینچی/آمریکایی و بخشی متریک/اروپایی) کار کردهاید، احتمالاً با دو واژهٔ «کلاس 150» و «PN16» برخورد داشتهاید. خیلیها بهاشتباه این دو را «کاملاً معادل» میدانند؛ نتیجهاش خرید فلنج، گسکت یا ولو نامنطبق، گیرکردن مونتاژ در سایت، رد شدن در تست فشار یا حتی توقف پروژه است. این راهنمای کاملاً اجرایی و خرید-محور، با هدینگهای پرسشی (H2) و ساختار سلسلهمراتبی، تفاوتهای استانداردی، ابعادی، فشار-دما، سوراخکاری، فیس، گسکت و پیچومهره را بین ASME Class 150 و EN/ISO PN16 روشن میکند؛ سپس چکلیستهای RFQ/PO و پذیرش، خطاهای رایج و Case Studyهای واقعی را میآورد تا «غافلگیری» به صفر نزدیک شود.
فلنج کلاس 150 چیست و به کدام استانداردها وابسته است؟
Class 150 یک سطحبندی فشاری در نظام آمریکایی/اینچی است که ابعاد، سوراخکاری و فیس را عمدتاً از ASME B16.5 (برای NPS≤24) و ASME B16.47 (NPS>24) میگیرد. این کلاس، «ظرفیت فشار-دما» را بهصورت جدول برای مواد مختلف (کربنی، استنلس و…) منتشر میکند و صرفاً عدد 150 بهمعنی 150 psi ثابت در همهٔ دماها نیست؛ بلکه حداکثر فشار مجاز با افزایش دما کاهش مییابد. کلاس 150 با NPS (Nominal Pipe Size) کار میکند، نه DN.
قدیمیترین تأمینکننده لوله و اتصالات در مشهد و شرق کشور
بازرگانی پورمرادی نماینده رسمی برترین کارخانجات مانیسمان، سپنتا، پلیران و شیرآلات فاراب با در اختیار داشتن بزرگترین انبار اختصاصی در مشهد، تأمین و ارسال سریع انواع لوله و اتصالات صنعتی و ساختمانی را با گواهی اصالت و فاکتور رسمی تضمین مینماید.
فلنج PN16 چیست و به کدام استانداردها تکیه دارد؟
PN16 یک سطحبندی متریک است که ابعاد/سوراخکاری/فیس را معمولاً از EN 1092-1 (فلنجهای فولادی) میگیرد. PN مخفف Pressure Nominal است و معادل نامی فشار (بار) را در دمای مرجع نشان میدهد (برای آب عموماً 20°C). مانند کلاس 150، در PN16 نیز فشار مجاز با افزایش دما کاهش مییابد. PN16 با DN (Diameter Nominal) کار میکند، نه NPS.
آیا کلاس 150 و PN16 «کاملاً معادل» هستند؟
نه؛ این دو سیستم متفاوتند. در برخی سایزهای کوچک و شرایط محدود، سوراخکاری یا ابعاد محیطی ممکن است نزدیک باشند، اما «معادلبودن کامل» فرض خطرناکی است. تفاوت در موارد زیر نمایان میشود: الگوی سوراخکاری (Bolt Pattern)، ضخامت/قطر فلنج، نوع فیس و تلرانسها، جدول فشار-دما برای متریالهای مختلف، و حتی ضخامت گسکت توصیهشده. بنابراین «جایگزینی مستقیم» بدون بررسی جدول استاندارد، توصیه نمیشود.
تفاوتهای ابعادی و سوراخکاری (Bolt Pattern) دقیقاً کجاست؟
در کلاس 150 (ASME)، قطر دایرهٔ پیچها (PCD)، تعداد و قطر سوراخها بر اساس NPS تعریف شده است. در PN16 (EN)، همین پارامترها بر اساس DN تعریف میشود. برای برخی سایزها (مثلاً NPS 2″ و DN50) نزدیکیهایی دیده میشود، اما در سایزهای بینابینی (2½”، 5″) و سایزهای بزرگ، اختلافها ملموستر است. حتی اگر PCD برابر باشد، ضخامت ریم و ارتفاع فیس یا ابعاد کالرینگ ممکن است تفاوت کند. راهحل اجرایی: همیشه جدول استاندارد را باز کنید و اگر پروژه مختلط است، از فلنجهای «تبدیلی» یا Drilling Adapter استاندارد استفاده کنید—نه سوراخکاری دوباره و غیر استاندارد.
چرا سوراخکاری نامنطبق خطرناک است؟
اگر پیچها خارج از محور/زاویهٔ استاندارد یا در قطر اشتباه نصب شوند، هممحوری بههم میخورد، گسکت بهطور یکنواخت فشرده نمیشود، آببندی ناقص میماند و احتمال ترک در بدنهٔ چدنی یا لهیدگی گسکت بالا میرود. راهحل اصولی، استفاده از فلنج صحیح یا آداپتور استاندارد است؛ سوراخکاری غیر استاندارد فلنج راهحل نیست.
فیس فلنج (RF/FF/RTJ) در Class 150 و PN16 چه تفاوتی دارد؟
در هر دو سیستم میتوان RF (Raised Face) یا FF (Flat Face) داشت؛ با این تفاوت که در ASME B16.5 ارتفاع RF و برخی جزئیات ممکن است با EN 1092-1 تفاوت داشته باشد. قاعدهٔ ایمنی: روی تجهیزات چدنی (پمپ/ولو چدنی) از FF استفاده کنید تا تنش لبهای باعث ترک نشود؛ RF روی RF، FF روی FF—از جفتکردن RF↔FF بپرهیزید مگر با تدابیر بسیار محافظهکارانه. در سرویسهای سختتر (فشار/دما بالا)، RTJ در نظام ASME رایجتر است، اما PN16 معمولاً با گسکتهای نرم/Spiral کار میکند.
جدول فشار-دما: چرا «150» و «16» برابر هم نیستند؟
کلاس 150 و PN16، هر دو «نامی» هستند و فشار مجاز تابع دما و متریال است. برای فولاد کربنی/استنلس، در دماهای پایین (نزدیکی 20°C)، ظرفیتهای مجاز این دو نزدیک میشوند؛ اما با افزایش دما، منحنیها واگرا میشوند. نتیجهٔ عملی: یک تجهیز Class 150 ممکن است در دمای بالاتر کمتر یا بیشتر از PN16 تحمل داشته باشد—بسته به متریال و استاندارد مبنا. بنابراین هیچگاه تنها با عنوان «150=PN16» طراحی/خرید نکنید؛ جدول استاندارد/دیتاشیت سازنده مرجع نهایی است.
نکتهٔ اجرایی دربارهٔ دما
در پروژههای HVAC (آب گرم/چیلدواتر) یا فرآیندی، «دما» کلیدی است. اگر دماهای بالاتر (مثلاً 120–200°C) دارید، بررسی کنید که کلاس 150 یا PN16 منتخب، با متریال مورد نظر، هنوز حاشیهٔ ایمنی کافی داشته باشد. اگر نه، به کلاسهای بالاتر (Class 300/PN25/PN40) بروید.
گسکت: برای Class 150 و PN16 چه چیزی مناسبتر است؟
روی RF در هر دو نظام، گسکتهای نرم/نیمهفلزی (CNAF، گرافیت، PTFE، Spiral Wound) با فینیـش شیار دایرهای متحدالمرکز (Ra≈3.2–6.3 μm) بهخوبی جواب میدهند. برای FF روی تجهیزات چدنی، گسکت Full Face تنش را توزیع و ریسک ترک را کم میکند. در RTJ (عموماً در ASME و کلاسهای بالاتر)، فقط رینگ فلزی منطبق با شیار مجاز است. ضخامت و قطر گسکت باید با فیس و استاندارد همان نظام همخوان باشد؛ «یک سایز» اشتباه، باعث بیرونزدگی/لغزش و نشتی دیررس میشود.
پیچ/مهره/واشر: آیا بین 150 و PN16 تفاوتی در انتخاب وجود دارد؟
گرید پیچ/مهره (مثلاً B7/2H یا معادل) و تعداد/قطر آنها از جدول سوراخکاری استاندارد تبعیت میکند. تفاوت اصلی در «ابعاد سوراخکاری» و «ضخامت فلنج» است که روی طول پیچ اثر میگذارد. راهحل: در RFQ/PO طول پیچ/واشر را هم قفل کنید و جدول Torque سهپلهای (۳۰٪، ۶۰٪، ۱۰۰٪) را با K-factor روانکار درج کنید. نسبتدادن یک جدول گشتاور «ثابت» به هر دو نظام، بدون توجه به ضخامت/گسکت، خطاست.
چطور نقشهٔ مختلط (NPS/DN) را بدون اشتباه اجرایی کنیم؟
بهترین راهبرد، «یکپارچهسازی زبان» در RFQ/PO است: هرجا DN آمده، معادل NPS آن ذکر شود (یا بالعکس) و در کنار آن Class/PN، Face و استاندارد قفل گردد. در نقشهٔ ایزومتریک، کنار هر اتصال فلنجی یک بلوک اطلاعاتی کوچک درج کنید: NPS/DN، Class/PN، Face (RF/FF/RTJ)، سوراخکاری و سیستم پیچ/مهره. این برچسب ۵ خطی، ۹۰٪ خطاهای میدانی را حذف میکند.
در RFQ/PO دقیقاً چه بنویسیم تا 150 و PN16 با هم قاطی نشوند؟
برای فلنج/ولو: NPS یا DN + Class/PN + Face (RF/FF/RTJ) + استاندارد (ASME B16.5/EN 1092-1) و سوراخکاری. برای گسکت: نوع (CNAF/Spiral/RTJ)، ضخامت، ابعاد (ID/OD یا Full Face) و فینیـش فیس. برای پیچ/مهره/واشر: گرید/پوشش/تعداد/طول و جدول گشتاور سهپلهای. شرط MTR/CoC و گزارش ابعادی را در PO بگنجانید و عکسهای Pre-shipment را الزام کنید.
در پذیرش انبار چه کنترلهایی انجام دهیم؟
۱) تطبیق مارکینگ با PO/اسناد: استاندارد، NPS/DN، Class/PN، Face، Heat/Batch، تاریخ. ۲) اندازهگیری PCD/قطر سوراخها/تعداد پیچها طبق جدول استاندارد. ۳) فیس: شیار دایرهای/زبری/تختی، شیار RTJ بدون پلیسه. ۴) ضخامت/OD فلنج، سلامت پوشش/بستهبندی. ۵) گسکت/پیچ/مهره: نوع/ابعاد/گرید/تعداد. ۶) عکس مستند و قرنطینهٔ مغایرتها. این شش گام، «غافلگیری» در نصب/تست را به حداقل میرساند.
خطاهای رایج و راهحلهای سریع در 150↔PN16
فرض معادلبودن کامل (Class 150 = PN16)
بزرگترین خطا این است که کلاس 150 را «معادل قطعی» PN16 فرض کنیم و مستقیم قطعه جایگزین بگیریم؛ در حالیکه این دو نظام استانداردی متفاوتاند و در الگوی سوراخکاری (Bolt Pattern)، ضخامت و قطر فلنج، ارتفاع فیس، و حتی منحنی فشار–دما برای متریالهای گوناگون اختلاف دارند. نتیجهٔ این فرض، گیر کردن پیچها، آببندی ناقص، یا رد شدن در تست فشار است.
راهحل سریع: همیشه جدول استاندارد را بازبینی کنید (ASME B16.5/B16.47 در برابر EN 1092-1)، اگر پروژه مختلط است از فلنج/آداپتور با سوراخکاری تطبیقی استاندارد استفاده کنید، و در RFQ/PO «نظام، کلاس/PN، فیس و استاندارد مرجع» را صریح قفل کنید.
سفارش گسکت نامنطبق با فیس/نظام (Full-Face برای RF یا Spiral برای FF چدنی)
گسکت اشتباه—even با سایز درست—باعث توزیع تنش نابرابر، لهیدگی لبه، یا لغزش و نشتی دیررس میشود؛ نمونهٔ کلاسیک آن استفاده از Spiral روی فلنج FF بدنهٔ چدنی است که تنش موضعی ایجاد میکند. در سمت مقابل، گسکت باریکِ مخصوص RF روی FF سطح تماس کافی ندارد.
راهحل سریع: نوع فیس را در اسناد قفل کنید (RF/FF/RTJ)؛ روی FF (بهویژه تجهیزات چدنی) فقط گسکت Full-Face بگیرید، روی RF از CNAF/گرافیت/PTFE یا Spiral مطابق فینیـش استفاده کنید، و برای RTJ صرفاً رینگ فلزی منطبق با شیار را انتخاب کنید؛ ضخامت/ابعاد (ID/OD) را با استاندارد همان نظام تطبیق دهید.
گشتاور نامتقارن یا بستن «یکمرحلهای» پیچها
سفتکاری دوری یا یکمرحلهای با آچار غیرکالیبره، پیشبار پیچها را نابرابر میکند؛ گسکت یکطرفه له میشود، فیسها میکِشند و در تست فشار «عرق» محیطی یا نشتی نقطهای ظاهر میشود—فارغ از اینکه فلنج Class 150 است یا PN16.
راهحل سریع: الگوی ستارهای سهپلهای را الزام کنید (۳۰٪، ۶۰٪، ۱۰۰٪ گشتاور هدف)، از ترکمتر و روانکار رزوه با K-factor مستند استفاده کنید، و یک دور «گردشیِ نهایی» با ۱۰۰٪ بزنید؛ اگر لهیدگی رخ داده، گسکت را تعویض و بازکاری استاندارد انجام دهید (سفتکاری بیشتر روی گسکت آسیبدیده فقط مشکل را بدتر میکند).
جفتکردن RF↔FF (بهویژه روی بدنهٔ چدنی)
بستن فلنج RF روی FF—خصوصاً در پمپ/ولو چدنی—تنش لبهای شدیدی ایجاد میکند؛ نتیجه میتواند ترک در تجهیز چدنی، لهیدگی گسکت و نشتیهای تکرارشونده باشد. این خطا در پروژههای مختلط 150/PN16 شایع است چون تصور میشود «فقط سوراخکاری مهم است».
راهحل سریع: اصل «همفیس» را رعایت کنید (RF↔RF، FF↔FF). اگر بهطور موقت ناگزیر به جفتکردن هستید (توصیه نمیشود)، از گسکت Full-Face، گشتاور محدود و توزیع مرحلهای استفاده کنید و در اولین فرصت، فلنج یا آداپتور استانداردِ همفیس را نصب کنید.
پذیرش بدون اندازهگیری سوراخکاری/ابعاد (اتکا به مارکینگ)
ورود فلنجهایی با مارکینگ صحیح اما PCD/تعداد/قطر سوراخها یا ضخامت ریم خارج از استاندارد، در سایت تازه آشکار میشود و کل مونتاژ را متوقف میکند.
راهحل سریع: در Receiving، علاوه بر تطبیق مارکینگ با PO/MTR، PCD، تعداد و قطر سوراخها را با کولیس/گیج و جدول استاندارد چک کنید، فیس (زبری/شیار/RTJ Groove) و ضخامت/OD را نمونهبرداری کنید، و از هر Batch عکس مستند بگیرید؛ هر مغایرت را قرنطینه و با Vendor صورتجلسه کنید—اصلاح سوراخکاری غیر استاندارد راهحل نیست.
سه سناریوی واقعی
کیس ۱: مونتاژ ناموفق بهخاطر سوراخکاری نامنطبق
وضعیت: فلنجهای Class 150 برای ولوهای DN100 PN16 سفارش داده شد. در سایت، پیچها جفت نشدند. اقدام: بررسی جدول استاندارد → اختلاف در PCD/تعداد سوراخها. راهحل: سفارش آداپتور استاندارد و اصلاح PO. درس: همواره نظام، کلاس/PN و سوراخکاری را قفل کنید.
کیس ۲: نشتی روی پمپ چدنی بهخاطر RF↔FF
وضعیت: فلنج RF روی بدنهٔ چدنی FF پمپ بسته شده بود؛ گسکت باریک و لهیده، نشتی دورهای رخ میداد. اقدام: تعویض فلنج به FF و گسکت Full Face؛ گشتاور محدود و ستارهای. نتیجه: نشتی صفر. درس: در چدن فقط FF↔FF.
کیس ۳: خرید «ارزان» با گسکت نامنطبق
وضعیت: گسکت Spiral برای فلنجهای FF PN16 پمپها خریداری شد؛ پس از راهاندازی نشتی رخ داد. اقدام: جایگزینی با گسکت Full Face و ریتورک سبک. نتیجه: مشکل برطرف شد. درس: نوع فیس گسکت را مطابق استاندارد قفل کنید.
نکات طلایی اجرا که جلوی دوبارهکاری را میگیرند
کنار هر NPS/DN، Class/PN و Face را عددی/صریح بنویسید
در نقشهها، RFQ/PO و برگههای نصب، فقط «DN100» یا «4″» ننویسید؛ 4″ Class150 RF یا DN100 PN16 FF بنویسید. این شفافیت، معادلسازی و خرید را دقیق میکند.
بلوک اطلاعاتی در ایزومتریک برای هر اتصال فلنجی
یک کارت ۵ خطی شامل NPS/DN، Class/PN، Face (RF/FF/RTJ)، سوراخکاری و جزئیات پیچ/مهره درج کنید. این کارت، زبان مشترک تیم طراحی/خرید/انبار/نصب میشود.
پذیرش «اندازهمحور» نه «خواندن مارکینگ»
PCD/تعداد/قطر سوراخها، فیس و ضخامت را نمونهبرداری کنید؛ مغایرت = قرنطینه. مارکینگ کافی نیست.
سایزهای خطاساز را روی تابلو نصب کنید
برای 2½”↔DN65، 5″↔DN125، 12″↔DN300 تبدیل رسمی چاپ و در اتاق خرید و کارگاه نصب کنید.
گسکت و پیچ/مهره را همزمان و هماستاندارد بخرید
ست کامل با استاندارد واحد بگیرید تا سازگاری تضمین شود؛ از مخلوطکردن نظامها بپرهیزید.
اسناد QC/QA را شرط پرداخت کنید
MTR/CoC، گزارش ابعادی/پوشش و عکسهای Pre-shipment باید تحویل شود؛ بدون سند، پرداخت نکنید.
چکلیست RFQ/PO برای پروژههای مختلط (150 ↔ PN16)
آیتمهای ضروری در RFQ/PO
- برای فلنج/ولو: NPS یا DN + Class/PN + Face + استاندارد مرجع (ASME/EN) + سوراخکاری.
- برای گسکت: نوع، ضخامت، ابعاد (ID/OD یا Full Face)، سازگاری با فیس.
- برای پیچ/مهره/واشر: گرید، تعداد، طول، پوشش و جدول گشتاور سهپلهای با K-factor.
- شرایط QC/QA: MTR/CoC، گزارش ابعادی (PCD/تعداد/قطر سوراخها/ضخامت)، بستهبندی و عکس Pre-shipment.
چکلیست پذیرش برای جلوگیری از «غافلگیری»
کنترلهای کلیدی در Receiving
- تطبیق مارکینگ با PO/MTR (استاندارد، NPS/DN، Class/PN، Face، Heat/Batch، تاریخ).
- اندازهگیری PCD/تعداد/قطر سوراخها با گیج/کولیس؛ کنترل فیس/زبری/RTJ Groove.
- ضخامت/OD فلنج و سلامت پوشش/لبهها؛ گسکت/پیچ/مهره مطابق کلاس/فیس.
- عکس مستند، تفکیک Batch/Heat، قرنطینهٔ مغایرتها و صورتجلسه با Vendor.
جمعبندی اجرایی
«Class 150» و «PN16» هر دو سطحبندیهای اسمی برای فلنجها هستند؛ اما استاندارد، ابعاد، سوراخکاری، فیس و منحنی فشار-دما در آنها یکسان نیست. نتیجهٔ عملی: هرگز این دو را بدون بررسی جدول استاندارد «کاملاً معادل» فرض نکنید. برای خرید و نصب بیاشتباه، چهار قفل را ببندید: (۱) نظام/استاندارد + NPS/DN + Class/PN + Face را در RFQ/PO صریح کنید؛ (۲) گسکت/پیچ را هماستاندارد بخرید؛ (۳) در پذیرش، سوراخکاری/فیس/ضخامت را نمونهبرداری کنید؛ (۴) در پروژهٔ مختلط، از آداپتور استاندارد استفاده کنید. با این رویکرد، «عددی که روی کاغذ خوب است» واقعاً به «اتصالی که در تست و بهرهبرداری بینشتی است» تبدیل میشود.