روش تولید لوله مانیسمان
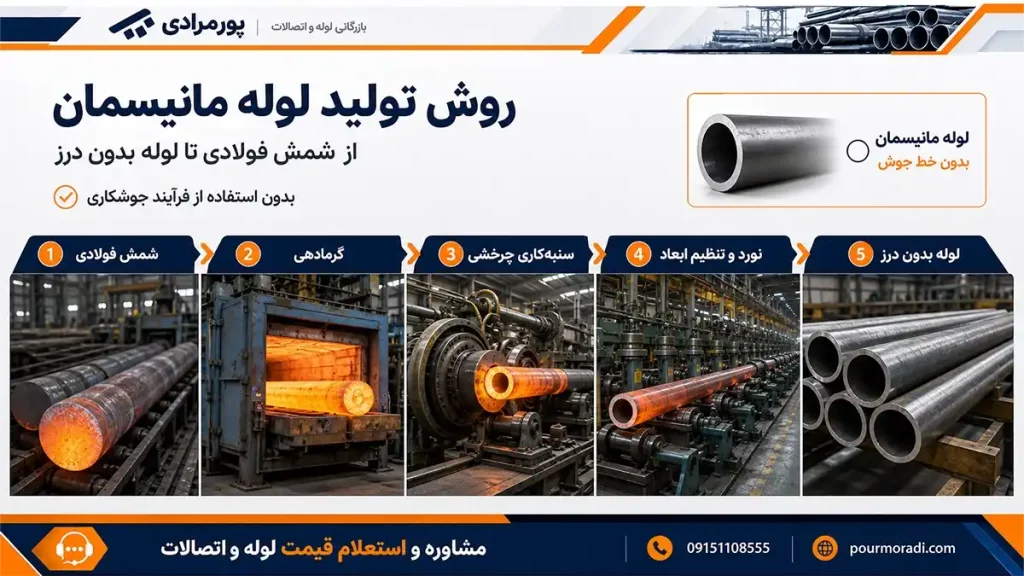
روش تولید لوله مانیسمان شامل تبدیل شمشهای فولادی به لولههای بدون درز و یکپارچه است. در متداولترین روش یعنی سنبهکاری چرخشی (Rotary Piercing)، کار با بیلت استوانهای گرد (Round Billet) آغاز میشود. این بیلتها ابتدا در کورههای صنعتی حرارت میبینند تا کاملاً شکلپذیر شوند. در مرحله بعد، عملیات سوراخکاری مرکزی روی بیلت گداخته انجام میگیرد و مقطع توخالی اولیه شکل میگیرد.
لولهها برای رسیدن به ابعاد دقیق و ضخامت یکنواخت، وارد مرحله نورد گرم (Hot Rolling) میشوند. پس از اتمام نورد، عملیات حرارتی دقیق برای حذف تنشهای داخلی و ارتقای خواص مکانیکی اعمال میشود. تکنولوژی خط تولید مستقیماً بر استحکام، کیفیت نهایی و قیمت لوله مانیسمان اثر میگذارد. در ادامه، ۴ متد اصلی ساخت این مقاطع بدون درز را به تفکیک بررسی میکنیم.
قدیمیترین تأمینکننده لوله و اتصالات در مشهد و شرق کشور
بازرگانی پورمرادی نماینده رسمی برترین کارخانجات مانیسمان، سپنتا، پلیران و شیرآلات فاراب با در اختیار داشتن بزرگترین انبار اختصاصی در مشهد، تأمین و ارسال سریع انواع لوله و اتصالات صنعتی و ساختمانی را با گواهی اصالت و فاکتور رسمی تضمین مینماید.
جدول طبقهبندی روشهای تولید لوله مانیسمان بر اساس ماهیت فرآیند
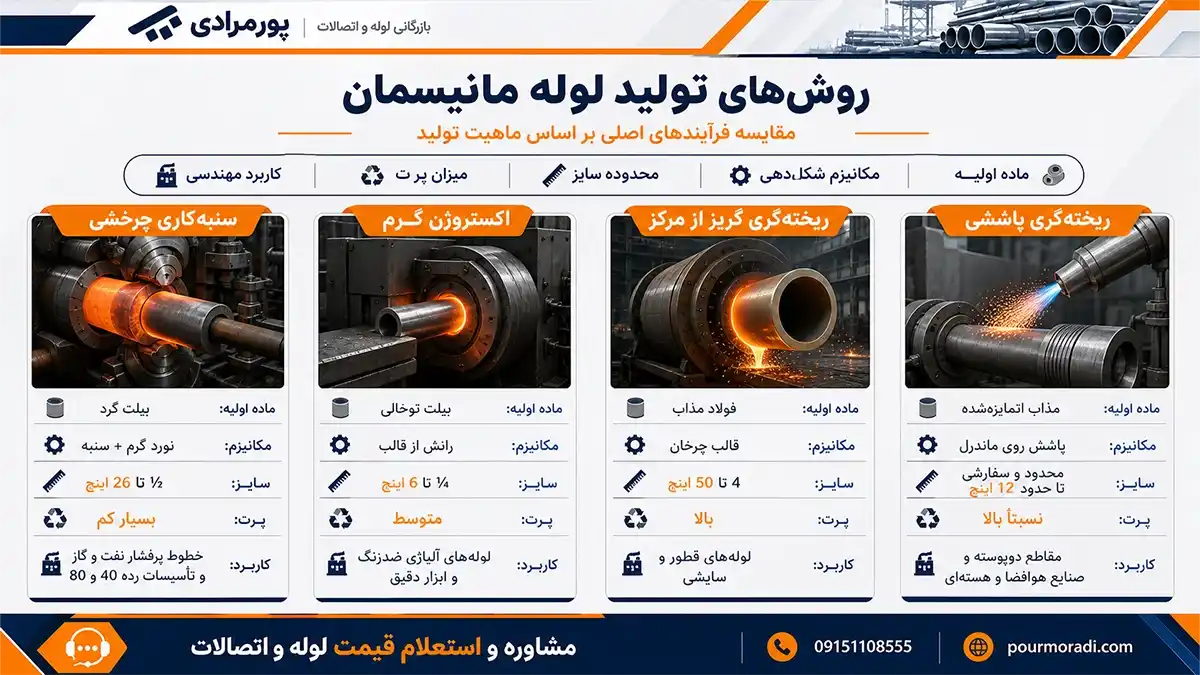
تولید لولههای مانیسمان بر پایه تکنولوژیهای متنوعی استوار است که هرکدام مکانیزم شکلدهی و کاربرد صنعتی ویژهای دارند. برای درک سریع تفاوتهای بنیادین این 4 روش اصلی، میتوانید نگاهی به جدول زیر بیندازید:
| روش تولید | ماده اولیه | مکانیزم شکلدهی | محدوده سایز قابل تولید (NPS) | میزان پرت و ضایعات متریال | کاربرد مهندسی شاخص |
|---|---|---|---|---|---|
| سنبهکاری چرخشی (Rotary Piercing) | بیلت استوانهای گرد (Round Billet) | نورد گرم و سنبه نفوذگر یا ماندرل مانیسمان | ۱/۲ تا ۲۶ اینچ | بسیار کم (حدود ۳ تا ۵ درصد) | خطوط پرفشار نفت، گاز و تأسیسات رده ۴۰ و ۸۰ |
| اکستروژن گرم (Hot Extrusion) | بیلت توخالی یا سوراخکاریشده | رانش پیستونی از قالب و سنبه | ۱/۴ تا ۶ اینچ (دیوارههای باریک تا فوقسنگین) | متوسط (حدود ۸ تا ۱۲ درصد به دلیل تهمانده شمش) | لولههای آلیاژی ضدزنگ (Stainless Steel) و ابزار دقیق |
| ریختهگری گریز از مرکز (Centrifugal) | فولاد مذاب با آلیاژهای مهندسی | نیروی سانتریفیوژ در قالب چرخان | ۴ تا ۵۰ اینچ (قطرهای بسیار بالا) | بالا (۱۰ تا ۱۵ درصد به دلیل لزوم تراشکاری داخلی) | لولههای قطور دیواره ضخیم و شرایط شدیداً سایشی |
| ریختهگری پاششی (Spray Forming) | مذاب اتمایزهشده با گاز نیتروژن | رسوب قطرات نیمهجامد روی ماندرل دوار | محدود و سفارشی (عمدتاً تا ۱۲ اینچ) | متغیر و نسبتاً بالا (تا ۱۵ درصد) | مقاطع دوپوسته (Bimetallic) و صنایع هوافضا و هستهای |
نورد گرم مانیسمان با تکنیک سنبهکاری چرخشی (Rotary Piercing)
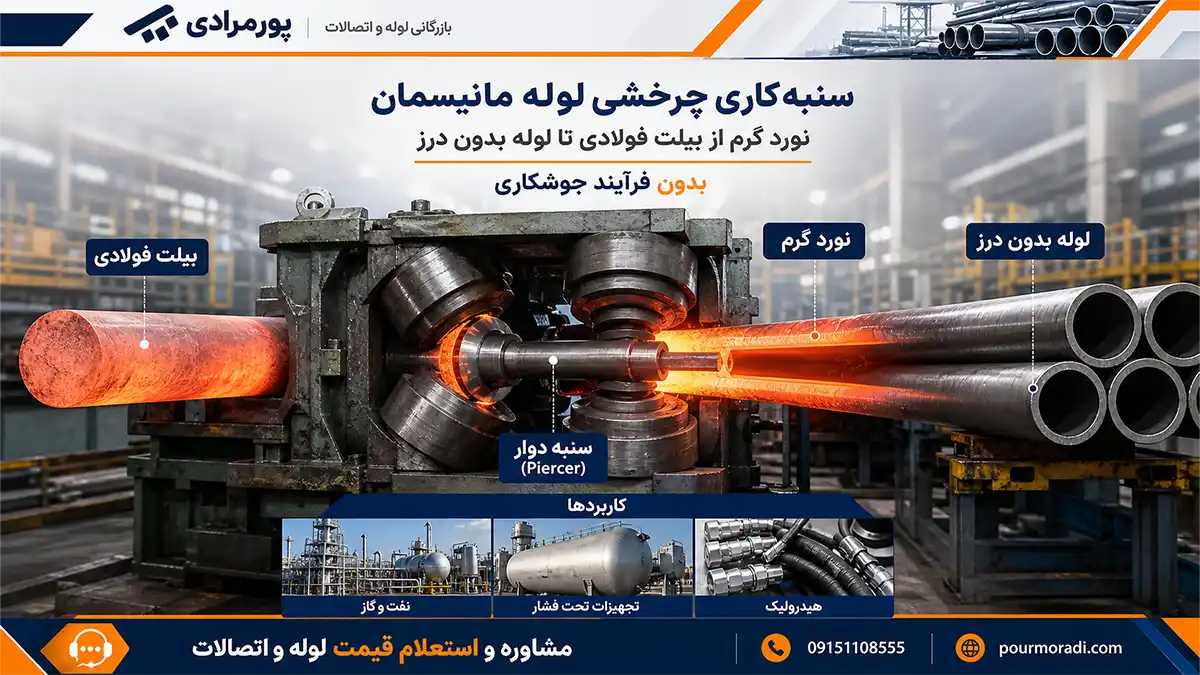
روش سنبهکاری چرخشی تکنیک اصلی و پیشرفتهترین متد در صنعت تولید لوله مانیسمان محسوب میشود. این روش با استفاده از یک سنبه (Piercer) دوار و فشار مکانیکی بالا، بیلتهای فولادی را به شکلی یکپارچه سوراخ کرده و بر اساس رده لوله مانیسمان مورد نیاز، به لولهای بدون درز با ضخامت دیواره مشخص تبدیل میکند. به دلیل ساختار منسجم، این نوع لولهها برای کاربردهای حساس مانند صنایع نفت و گاز، تجهیزات تحت فشار، سیستمهای هیدرولیک و خودروسازی بسیار ایدهآل هستند.
فرآیند عملیاتی تولید لوله بدون درز با سنبهکاری چرخشی
پیش از ورود به جزئیات، باید بدانید که این فرآیند بر پایه تبدیل یک شمش فولادی جامد به یک لوله توخالی، در چند ایستگاه متوالی شکلدهی میشود. در ادامه، مسیر عملیاتی یک بیلت را از لحظه ورود به خط تولید تا خروج به عنوان محصول نهایی، مرحله به مرحله بررسی میکنیم:
- گرم کردن بیلتهای فولادی: ابتدا بیلتهای فولادی جامد در کورههای صنعتی تا دمای حدود 1200 درجه سانتیگراد حرارت داده میشوند. این مرحله برای نرم شدن ساختار فولاد و آمادهسازی آن جهت تغییر شکل پلاستیک ضروری است.
- شکلدهی اولیه (استوانهای کردن): بیلتهای گداخته شده از میان غلتکهای اولیه عبور میکنند تا فرم استوانهای دقیق خود را پیدا کرده و آماده مرحله سوراخکاری شوند.
- ایجاد سوراخ مرکزی (Piercing): در این مرحله حساس، یک سنبه با فشار بالا وارد مرکز بیلت شده و با حرکت چرخشی، حفرهای در داخل آن ایجاد میکند. این کار باعث میشود بیلت از یک شمش توپر به یک لوله توخالی تبدیل شود.
- نورد و یکنواختسازی ابعاد: لوله خام حاصل از سنبهکاری، وارد غلتکهای نورد (Rolling Mills) میشود. در این مرحله، طول لوله افزایش یافته و ضخامت دیواره و قطر خارجی آن با دقت بالا تنظیم و یکنواخت میشود.
- عملیات تکمیلی و کنترل کیفیت: در گام نهایی، لولهها برای تثبیت خواص مکانیکی تحت عملیات حرارتی قرار میگیرند. سپس مطابق با الزامات استانداردهای مرجع (مانند ASTM A530)، سلامت ساختار بدون درز با آزمونهای غیرمخرب (NDT) شامل تست التراسونیک (UT) و تست جریان گردابی (Eddy Current) ارزیابی میشود تا عیوب زیرسطحی شناسایی گردند. در پایان نیز آزمون هیدرواستاتیک جهت سنجش مقاومت فشاری و بررسیهای ابعادی و متالوگرافی انجام میگیرد تا محصولی بدون کوچکترین ترک یا ناپیوستگی به انبار منتقل شود.
مزایا و چالشهای روش سنبهکاری
مزیت شاخص این تکنیک، دستیابی به مقاومت مکانیکی چشمگیر و ساختار یکپارچه است؛ بهطوریکه تحمل فشار لوله های مانیسمان به دلیل عدم وجود درز جوش، در شرایط عملیاتی سخت، بسیار بالاتر از نمونههای درزدار است. این روش نهتنها امکان تولید محصول در ابعاد متنوع و در مقیاسهای صنعتی انبوه را فراهم میآورد، بلکه از نظر اقتصادی، فرآیندی کاملا مقرونبهصرفه محسوب میشود. در عین حال، این فرآیند با چالشهای فنی خاصی نیز همراه است؛ اجرای مراحل تکمیلی متعدد از قبیل نورد دقیق، اندازهگیریهای ابعادی حساس و عملیات حرارتی پیچیده، پروسه تولید را طولانیتر میکند. علاوه بر این، حفظ یکنواختی و کنترل دقیق ضخامت دیواره در تمام طول لوله، مستلزم بهرهگیری از تجهیزات پیشرفته و نظارت کیفی مستمر و سختگیرانه است.
روش تولید لوله مانیسمان با تکنیک ریختهگری گریز از مرکز
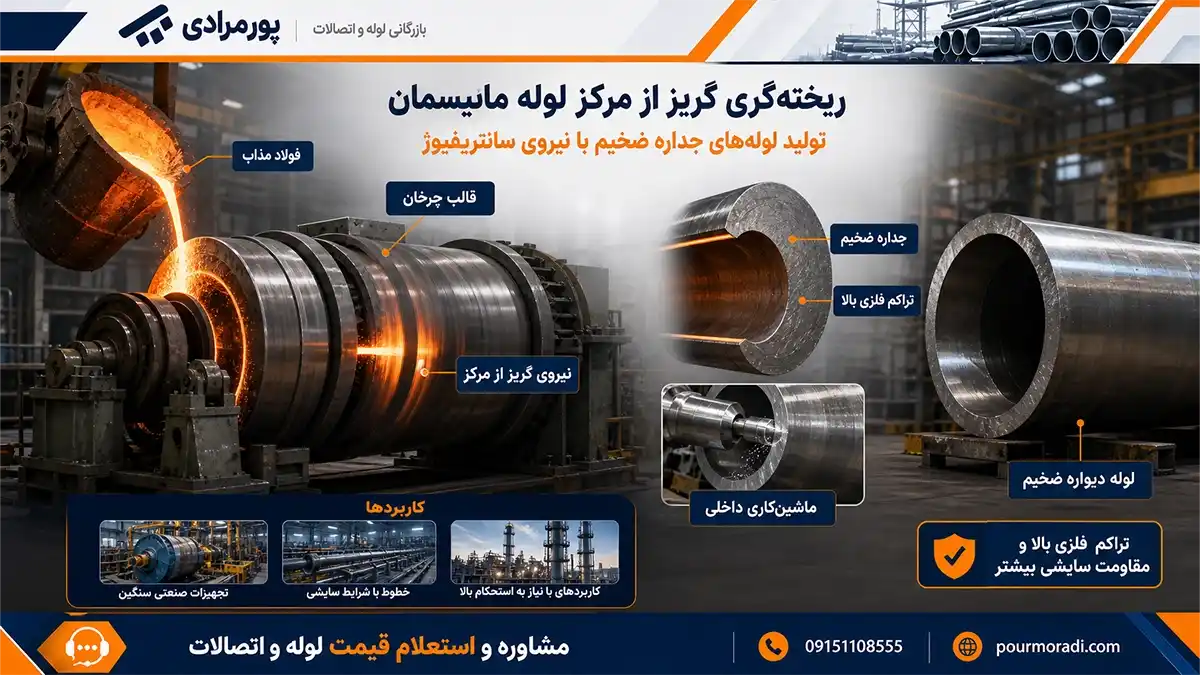
ریختهگری گریز از مرکز (Centrifugal Casting) یک روش تولید لوله مانیسمان پیشرفته محسوب میشود. این روش مقاطعی با جداره ضخیم و استحکام مکانیکی بسیار بالا میسازد که با افزایش تراکم فلز در سطح بیرونی، نقصهای ساختاری را کاهش میدهد و مقاومت سایشی لوله را به طور قابل توجهی بالا میبرد؛ هرچند ممکن است نیاز به ماشینکاری سطح داخلی برای رفع ناهمواریها داشته باشد. به همین دلیل، این فرآیند برای تولید لولههای نازک یا کاربردهای با سرعت بالا ایدهآل نیست.
مراحل تولید لوله مانیسمان با روش ریختهگری گریز از مرکز
این فناوری برای تولید لولههایی با ضخامت دیواره بسیار زیاد و کیفیت متالورژیکی ممتاز، مراحل زیر را طی میکند:
تزریق فلز مذاب: مذاب فولاد یا آلیاژهای مهندسی مستقیماً به داخل یک قالب استوانهای دوار ریخته میشود.
چرخش قالب با سرعت بالا: نیروی گریز از مرکز ناشی از دوران سریع قالب، مذاب را به سمت دیوارهها پرتاب کرده و جداره یکنواخت لوله را شکل میدهد.
انجماد تدریجی و جدایش ناخالصیها: همزمان با سرد شدن، مذاب منجمد شده و به دلیل تفاوت چگالی، ناخالصیها و آخالها به سمت سطح داخلی رانده میشوند.
ماشینکاری سطح داخلی: پس از خروج لوله جامد از قالب، سطح داخلی آن با عملیات تراشکاری تمیز میشود تا هرگونه ناهمواری و ناخالصی زدوده شود.
عملیات تکمیلی: لوله نهایی برای آزادسازی تنشهای پسماند وارد فرآیند عملیات حرارتی و آزمونهای کنترل کیفی میگردد.
تولید لوله بدون درز با فناوری ریختهگری پاششی
ریختهگری پاششی (Spray Forming / Spray Casting) یک روش متالورژیکی پیشرفته برای ساخت مقاطع بدون درز از آلیاژهای خاص و سوپرآلیاژها است. این روش امکان تولید ساختارهای چندلایه یا لولههای با ترکیببندی ویژه را فراهم میسازد؛ ویژگی منحصربهفردی که در خطوط نورد سنتی بهسادگی دستیافتنی نیست. با این حال، به دلیل پیچیدگی بالای تجهیزات و هزینههای عملیاتی سنگین، این متد برای تولید انبوه اقتصادی نبوده و ظرفیت ابعادی محدودی دارد.
از این رو، جهت حفظ صرفه اقتصادی در مقیاسهای بزرگ، صنایع ترجیح میدهند محصولات استاندارد نورد گرم را مستقیما از بهترین کارخانه تولید کننده لوله مانیسمان تهیه کنند.
تکنیکهای ریختهگری پاششی در تولید لولههای فولادی
روش ریختهگری پاششی بهعنوان یکی از متدهای پیشرفته، با پاشش قطرات مذاب فلزی روی یک قالب دوار، ساختاری متراکم و بدون حفره ایجاد میکند و مراحل آن به شرح زیر است:
- تبدیل مذاب به ذرات ریز: عبور فلز مذاب از نازل و تبدیل آن به ذرات معلق در هوا توسط جریان گاز پرفشار.
- پاشش روی ماندرل: هدایت ذرات به سمت ماندرل چرخان و انباشته شدن لایهبهلایه آنها برای تشکیل ساختار استوانهای.
- انجماد و استحکامبخشی: شکلگیری ساختار نهایی لوله با انجماد لایهها و ایجاد بافت ریزدانه و مستحکم.
- فرآیند حرارتی: انجام فرآیندهای حرارتی، ماشینکاری یا پوششدهی جهت ارتقای خواص مکانیکی و سطحی.
- مراحل تکمیلی: در نهایت، این روش با تولید لولههایی با ساختار مهندسیشده و ترکیببندی خاص، انتخابی ایدهآل برای صنایع پیشرفته است. اگرچه پیچیدگی فرآیند باعث میشود لوله مانیسمان قیمت بالاتری نسبت به لولههای درزدار داشته باشد، اما در پروژههایی که اولویت با دوام، ایمنی و تحمل فشار بالا است، این محصول انتخابی کاملا مقرونبهصرفه و مطمئن محسوب میشود.
تولید لوله مانیسمان به روش اکستروژن گرم
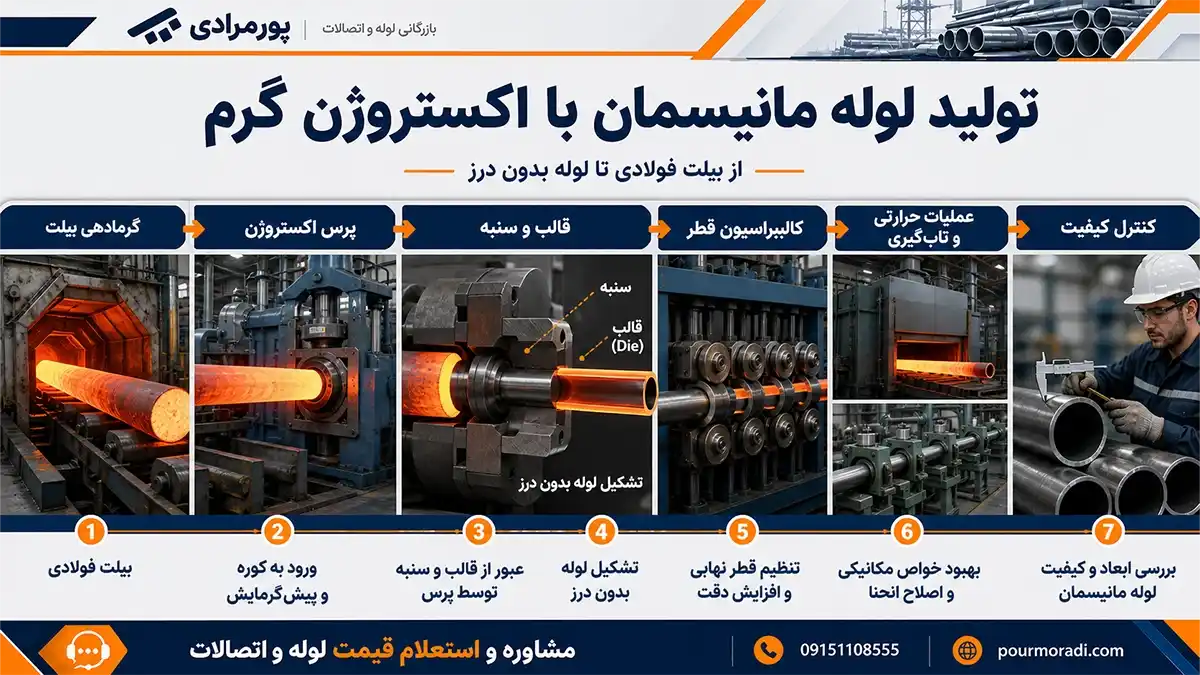
فرآیند اکستروژن با پیشگرمایش بیلت فولادی در کوره آغاز میشود. در این مرحله، قطعه تا دمایی پایینتر از نقطه ذوب حرارت میبیند تا تنها به حالت خمیری و شکلپذیر درآید و حین فرآیند دچار ترک و عیوب ساختاری نشود. پس از رسیدن به دمای مطلوب، بیلت سوراخکاریشده یا توپر گداخته درون محفظه پرس قرار گرفته و با عبور سنبه و هدایت متریال از میان قالب (Die)، مقطع توخالی لوله با ضخامت دیواره مشخص و یکنواخت شکل میگیرد.
در ادامه، لوله اکسترودشده از میان غلتکهای کالیبراسیون عبور داده میشود تا قطر نهایی و گردی لوله با دقت بالا تنظیم گردد. سپس مرحله عملیات حرارتی بهمنظور تنشزدایی و تثبیت خواص مکانیکی اجرا میشود. لولهها در حالت گرم تحت عملیات تابگیری قرار میگیرند تا هرگونه انحنای طولی رفع شود و در نهایت، پس از خنککاری کنترلشده و آزمونهای کنترل ابعادی و کیفی، در طولهای استاندارد برش خورده و آماده بستهبندی میشوند.