از کجا لوله فولادی بخریم؟ راهنمای خرید و انتخاب فروشنده معتبر
اگر برای پایپینگ موتورخانه/چیلرخانه، رایزر اطفای حریق، گاز و هوای فشرده، یا خطوط فرایندی ساختمان و صنعت به لوله فولادی نیاز دارید، انتخاب «فروشندهٔ معتبر» تقریباً بهاندازهٔ انتخاب «کلاس و استاندارد لوله» مهم است. تفاوت عدد روی فاکتور فقط به کانال فروش برنمیگردد؛ به انطباق با استاندارد (ASME/ASTM/API/EN)، ردیابی Heat/Batch، کیفیت ساخت (مانیسمان/ERW/LSAW/SSAW)، ضخامت واقعی (Schedule/سایز)، فینیـش فیس/سرلوله، خدمات برش/رزوه/گرووینگ، بستهبندی و اسناد QC/QA هم وابسته است. این راهنمای خرید—با هدینگهای پرسشی و کاملاً اجرایی—از «محصول مناسب پروژه» تا «چکلیست انتخاب فروشنده»، «ریزمتره و RFQ»، «پذیرش و QC/QA»، «خطاهای رایج و راهحل» و «Case Study» همراهتان است تا بیدردسر و بدون دوبارهکاری، لوله فولادی اصل و مطابق نقشه تحویل بگیرید.
برای پروژهٔ من کدام نوع لوله فولادی مناسبتر است؟ (مانیسمان، ERW، LSAW/SSAW، گالوانیزه)
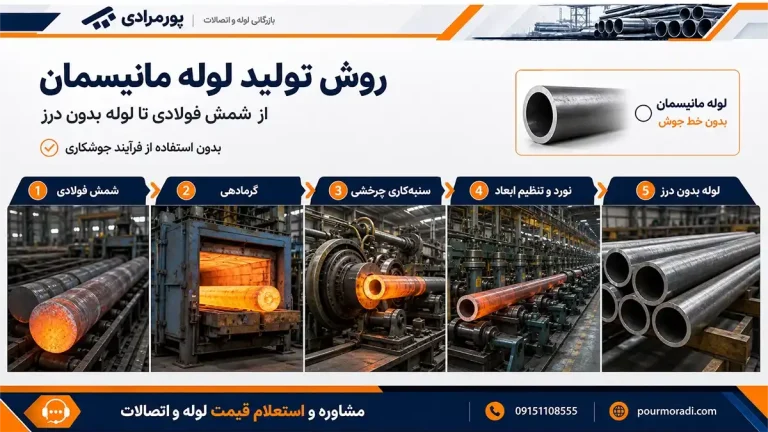
لوله مانیسمان (Seamless — ASTM A106/A53 Gr.B/C، API 5L PSL1/2)
اگر با فشار/دما/سیکل حرارتی بالاتر سروکار دارید (بخار، روغن داغ، بویلر، کلکتورهای موتورخانه، بایپسهای حساس)، انتخاب محافظهکارانه «مانیسمان» است. نبود درز طولی یعنی ریسک صفرِ عیوب جوش طولی و رفتار بهتر در شوکهای فشار/دما. برای سیالات داغ معمولاً A106 Gr.B/C یا A53 Gr.B، و در سرویسهای خطیِ فشاربالا API 5L (PSL1/2) توصیه میشود. در سایزهای رایج ساختمانی، شِدولهای Sch40/80 (STD/XS) متداولاند؛ رزوهکاری/فلنجکردن/گرووینگ روی این بدنه با کیفیت خوبی انجام میشود. حتماً MTR منطبق با Heat No. روی بدنه، و گزارشهای ابعادی/هیدرو را مطالبه کنید. برای جوشکاری، BEVEL استاندارد (مثلاً 37.5°) و تمیزی لب بهعلاوه WPS/PQR معتبر را در نظر بگیرید. نقطهضعف مانیسمان فقط قیمت و Lead Time بالاتر است—اما در نقاط Critical، هزینهٔ خرابی بسیار بیشتر از مابهالتفاوت خرید خواهد بود.
قدیمیترین تأمینکننده لوله و اتصالات در مشهد و شرق کشور
بازرگانی پورمرادی نماینده رسمی برترین کارخانجات مانیسمان، سپنتا، پلیران و شیرآلات فاراب با در اختیار داشتن بزرگترین انبار اختصاصی در مشهد، تأمین و ارسال سریع انواع لوله و اتصالات صنعتی و ساختمانی را با گواهی اصالت و فاکتور رسمی تضمین مینماید.
لوله ERW (Electric Resistance Welded — ASTM A53 Gr.B، API 5L)
برای آب، چیلدواتر، هوای فشرده، رایزرهای غیر بحرانی و کاربریهای سازهای تأسیسات، ERW یک گزینهٔ اقتصادی و کاملاً کافی است. جوش طولی با فرایند HFI/HFW کنترل میشود و دقت ابعادی و یکنواختی OD/ضخامت خوبی میدهد برای گرووینگ (اتصالات مکانیکی) و رزوهکاری سازگار است. استانداردهای معمول: A53 Type E Gr.B، API 5L (Gr.B/X42…) با قفلکردن PSL و خواص ضربهای در صورت نیاز. توصیهٔ QC: روی ناحیهٔ درز حساس باشید؛ از فروشنده UT/EC یا NDE کارخانه، گزارش ابعادی، و MTR بخواهید. در سرویسهای سیکل حرارتی شدید/چکش فشار، ERW اقتصادی است ولی اگر ریسک بالا است (نقاط نزدیک پمپ/ضربه)، مانیسمان یا Schedule سنگینتر را بررسی کنید. برای سامانههای اطفای حریق، اگر نقشه اجازه میدهد استانداردهای اختصاصی مانند ASTM A135/A795 (قابل گروو) را نیز میتوان لحاظ کرد.
LSAW/SSAW (قطر بزرگ برای خطوط انتقال/محوطه)
وقتی سایز از حدود NPS>16″ بالاتر میرود، لولههای درزجوشی از صفحه (LSAW) یا مارپیچی (SSAW) انتخابهای منطقیاند در خطوط انتقال، رینگهای محوطه، آب خام، برگشت برج. LSAW جوش مستقیم از پلیت با کنترل هندسی دقیقتری دارد؛ SSAW اقتصادیتر و برای طولهای زیاد مناسب است. در هر دو، کیفیت جوش طولی/مارپیچ، Out-of-Roundness، Seam Alignment و آزمونهای UT/RT/Hydro حیاتی است؛ برای سرویسهای سخت، PSL2 با الزامات سختگیرانهتر را بخواهید. تقریباً همیشه این سایزها با پوششهای ضدخوردگی (FBE/3LPE/3LPP) عرضه میشوند؛ DFT و چسبندگی پوشش را در QC قفل کنید. نصب میدانی یعنی جوش محیطی (Girth Weld) پس برنامهٔ WPS/PQR، پیشگرم/پسگرم، و NDE میدانی را از قبل ببندید.
لوله گالوانیزهٔ گرم (ASTM A53/A123 و معادل)
وقتی مقاومت خوردگی عمومی میخواهید و دما/فشار خیلی بالا نیست مثل آب سرد مصرفی، هوای فشرده، خطهای سازهای و ساپورتهای تر گالوانیزهٔ گرم انتخابی ساده و در دسترس است. معمولاً پایهلوله A53/A795 است و بعد Hot-Dip روی میشود. در خرید، به ضخامت پوشش (DFT)، یکنواختی و عدم پوستهپوسته شدن و همچنین رزوهکاریِ پس از گالوانیزه (THD/CPL) توجه کنید؛ رزوهٔ بعد از آبکاری باید تمیز و با گیج NPT/BSPT تأیید شود. دمای سرویس پیشنهادی گالوانیزه محدود است (برای سرویسهای داغ/بخار مناسب نیست) و در جوشکاری باید روی در محل جوش برداشته و ترمیم شود (زینکریچ). برای محیطهای خورندهتر (فضای بیرونیِ دریایی/دفنی)، به اپوکسی/FBE/3LPE فکر کنید؛ TCO معمولاً با پوشش تخصصی کمتر از هزینهٔ تعمیرات آینده است.
جمعبندی انتخاب سریع (با نکات تکمیلی)
بخار/روغن داغ/فشار بالاتر → مانیسمان (A106/A53/API 5L PSL2، Sch40/80)، آب/چیلدواتر/هوای فشرده ساختمانی → ERW (A53/API 5L با NDE درز و سازگاری گرووینگ/رزوه)، سایز بزرگ محوطه/انتقال → LSAW/SSAW (PSL2 + پوشش ضدخوردگی و کنترل NDE کامل)، نیاز ضدخوردگی عمومی → گالوانیزه گرم یا برحسب محیط اپوکسی/FBE/3LPE. پیش از نهاییسازی، چهار پرسش را قفل کنید: ۱) Spec نقشه (استاندارد/گرید/NPS/Sch/روش ساخت)، ۲) محیط/خوردگی (Indoor/Outdoor/دفنی/اسپلش)، ۳) ساخت/اتصال (PE/BE/THD/Groove و نیاز به رزوه/گرووینگ/فلنج)، ۴) QC/QA (MTR منطبق با Heat، گزارش ابعادی/هیدرو/NDE، DFT پوشش). با این چکها، انتخاب شما هم فنی است، هم اقتصادی—بدون غافلگیری در تست و بهرهبرداری.
جمعبندی انتخاب سریع: بخار/روغن داغ/فشار بالاتر → مانیسمان. آب/چیلدواتر/هوای فشرده در سایز معمول ساختمان → ERW. سایز بزرگِ محوطه/انتقال → LSAW/SSAW. نیاز به ضدخوردگی عمومی → گالوانیزه گرم یا اپوکسی/FBE/3LPE برحسب محیط.
استاندارد و کلاس لوله را چطور از نقشه/Spec بیرون بکشیم؟ (ASTM/ASME/API، Schedule، NPS)
در نقشههای پایپینگ، سه کلیدواژه را بیابید: استاندارد ساخت/متریال (مثل ASTM A53/A106، API 5L، ASTM A312 برای استنلس)، سایز اسمی NPS (اینچ) و ضخامت دیواره به صورت Schedule (Sch 40/80/STD/XS/XXS) یا وزن (Light/Medium/Heavy در گالوانیزه). برای API 5L در خطوط آبرسانی/انتقال، گرید (X42/X52/…)، PSL1/PSL2، و روش ساخت (ERW/LSAW/SSAW) مهم است. در سامانههای اطفای حریق، معمولاً کد NFPA و سازگاری با گرووینگ (قابل شیار) و کلاس فشار اتصالات (Vic/Grv) ذکر میشود.
نکتهٔ طلایی: Sch40 همیشه معادل «STD» نیست (در سایزهای مختلف تفاوت دارد). همچنین NPS قطر داخلی نیست؛ قطر بیرونی ثابت و ضخامت با شِدول تعیین میشود. هر RFQ/PO باید NPS + Schedule + استاندارد + روش ساخت را صریح قفل کند.
کجا بخریم؟ فروشندهٔ معتبر چه ویژگیهایی دارد و از کجا شروع کنیم؟
۱) نمایندگی/استاکیست رسمی با موجودی شفاف: داشتن Stock List بهروز، اعلام Heat/Batch No.، برند/مبدأ مشخص و امکان ارائهٔ MTC/MTR (گواهی مواد) همخوان با مارکینگ قطعه.
۲) خدمات کارگاهی: برش دقیق، رزوه (NPT/BSPT) با گیج کنترل، گرووینگ سازگار با اتصالات، Bevel مطابق WPS برای جوشکاری.
۳) QC/QA: ارائهٔ گزارش ابعادی/بصری، آزمون هیدرو (برای موارد خاص)، کنترل فینیـش سرلوله/فیس، عکسهای Pre-shipment.
۴) لجستیک و بستهبندی: کپ سرلوله، اسلیو محافظ، پالت/رجبندی استاندارد، لیبلگذاری.
از کجا شروع کنیم؟ با یک RFQ کددار (NPS×Schedule/SDR، استاندارد، روش ساخت، پوشش سطح، انتهای لوله PE/BE/THD/CPL)، شرایط QC/QA و بستهبندی، Lead Time و شرایط پرداخت. سپس «پیامدهای فنی» هر پیشنهاد را با Equalization Sheet برابر کنید—پیشنهاد ارزان با Sch نازکتر یا بدون MTR یعنی ریسک خرید.
پوشش سطح و شرایط محیطی چه اثری در انتخاب/قیمت دارند؟ (Black/Galv/Epoxy/FBE/3LPE)
لولهٔ سیاه (Black) کمهزینهترین است ولی در محیطهای مرطوب/خورنده باید محافظت شود (رنگ/اپوکسی). گالوانیزه گرم (روی) مقاومت خوردگی عمومی را بالا میبرد—برای آب سرد/هوای فشرده مناسب؛ اپوکسی/پلیاتیلن سهلایه (3LPE/3LPP) در دفن/فضای صنعتی خورنده توصیه میشود؛ FBE پوشش اپوکسی پودری تکلایه برای شرایط خاص. انتخاب پوشش در قیمت اثر جدی دارد اما در TCO شکست خوردگی را به صفر نزدیک میکند.
انتهای لوله و آمادهسازی اتصال را چطور مشخص کنیم؟ (PE/BE، رزوه/کوپل، گرووینگ/فلنج)
PE (Plain End) برای جوش لببهلب/سابمرج/گرووینگ؛ BE (Beveled End) با زاویه استاندارد برای جوش؛ THD/CPL رزوهکاری و کوپلینگ برای اتصالات دندهای. در اطفای حریق، گرووینگ باید با ضخامت واقعی و تجهیزات شما سازگار باشد (C-groove یا Victaulic استاندارد). در فلنجیها، فیس (RF/FF/RTJ)، گسکت (CNAF/Spiral/RTJ) و پیچ/مهره در PO قفل شود.
ریزمتره و RFQ را چطور بنویسیم تا فروشنده دقیق قیمت بدهد؟
برای هر سایز/شِدول، طول لوله + ضریب اتصالات (زانویی/سهراهی/تبدیل/فلنج/گسکت/پیچومهره) را در BOM کددار بیاورید: CS-A53-GrB-NPS2-Sch40-PE یا CS-API5L-GrB-NPS8-STD-BE. فرمول وزن تقریبی را کنار BOM بگذارید تا فروشنده و شما عدد واحد نزدیکتری داشته باشید: W(kg/m) ≈ 0.02466 × (OD − t) × t (OD و t بر حسب میلیمتر). وزن واقعی میلگردی هر سایز در جدول سازنده نیز مرجع است.
چه اسناد و آزمونهایی را قبل از خرید/تحویل مطالبه کنیم؟
MTR/MTC با Heat No. منطبق روی بدنه، ترکیب شیمیایی/خواص مکانیکی مطابق استاندارد، تستهای NDE (در صورت الزام)، گزارش ابعادی (OD/ضخامت/بیضویبودن/طول شاخه)، وضعیت فینیـش سرلوله/Bevel و کپ محافظ. برای لولههای پوششدار، گواهی ضخامت پوشش (DFT) و آزمون چسبندگی. برای رزوه/گرووینگ، گزارش ابزار/گیج.
پذیرش در انبار را چگونه «خطاگریز» کنیم؟
در Receiving، مارکینگ (برند/استاندارد/NPS/Schedule/Heat/تاریخ) را با PO/MTR تطبیق دهید؛ از هر پالت نمونهبرداری کنید و OD/ضخامت را در چند نقطه بسنجید؛ وزن هر متر را چک کنید؛ کپها و فینیـش سرلوله سالم باشد؛ زنگ/پیتینگ/تغییر فرم/ضربدیدگی/تاب را رد کنید. در صورت مغایرت، قرنطینه، صورتجلسه و جایگزینی—با «امید» وارد کار نشوید.
از چه فروشندگانی حتماً فاصله بگیریم؟
- قیمت غیرمنطقیِ پایین + تحویل فوری + اسناد ناقص
سهتاییِ خطر: معمولاً پای کالای Reject/غیراستاندارد در میان است. تا اسناد کامل و نمونهٔ تأیید نشد، نخرید. - نداشتن MTR/CoC و عدم Match با Heat/Batch
اگر گواهی مواد نیست یا شمارهٔ Heat روی لوله با مدرک نمیخواند، ردیابی و گارانتی عملاً صفر است. - تغییر Spec در لحظهٔ تحویل (NPS/Schedule/استاندارد/روش ساخت)
«جایگزین معادل» بدون تأیید کتبی = ریسک فنی و رد در تست. فقط همانی را بپذیرید که در PO قفل شده است. - مارکینگ بیکیفیت، کمرنگ یا پاکشونده
برند/سایز/Schedule/استاندارد/Heat باید خوانا و پایدار باشد. مارکینگ مشکوک یعنی خطر تقلب/اختلاط بچ. - امتناع از عکسهای Pre-shipment یا نمونهٔ Cut & Check
فروشندهای که قبل از ارسال حاضر به ارائهٔ شواهد QC نیست، غالباً چیزی برای پنهانکردن دارد. - وزن واحد طول/ضخامت خارج از تلرانس دیتاشیت
اختلاف بالای ~۵–۸٪ با جدول استاندارد یعنی مواد/اکستروژن نامنطبق. چنین محمولهای را قرنطینه کنید. - فیس فلنج خراشدار/تابدار، لپنشده
فیسِ آسیبدیده یعنی نشتی قطعی. اگر تعمیر/جایگزینی را نمیپذیرد، همکاری نکنید. - رزوه/گرووینگ خارج از گیج و ابزار ناکالیبره
رزوه NPT/BSP یا گرووینگ باید با گیج تأیید شود. نبود گیج/کالیبراسیون = نشتی در تست. - پوشش گالوانیزه/اپوکسی پوستهپوسته و DFT نامشخص
عدم ارائهٔ گزارش ضخامت/چسبندگی پوشش و ظاهر پوستهپوسته، نشانهٔ فرآیند ضعیف است. - اختلاط برند/Heat در یک محموله
میانبارِ ناهمگون ردیابی و کیفیت را نابود میکند. هر Heat/Brand باید جدا و برچسبخورده باشد. - عدم پذیرش بازرسی ثالث/FAT یا شرط جریمهٔ تأخیر
فروشندهای که شفافیت و مسئولیتپذیری قراردادی را رد میکند، ریسک پروژه را به شما منتقل میکند. - اصرار بر RF↔FF یا «راهحل میدانی» نامتعارف
پیشنهاد جفتکردن فیس نامتجانس یا دور زدن استانداردها یعنی بیاعتنایی به ایمنی/کیفیت. - بستهبندی ضعیف، کپهای محافظ گم، پالتهای آسیبدیده
آسیب حمل، زنگ و آلودگی حین انتقال محتمل است؛ پذیرش را متوقف و جایگزینی بخواهید. - عدم ارائهٔ مشتریان مرجع/سوابق پروژه و پاسخگویی فنی ضعیف
فروشندهٔ معتبر رزومه و تیم فنی دارد. سکوت یا طفرهرفتن، علامت هشدار است. - عدم صدور گارانتی/راهنمای QC/QA و نبود ISO 9001
نبود نظام کیفیت و تعهد خدمات پس از فروش، هزینهٔ چرخهٔ عمر را بالا میبرد. - وعدهٔ Lead Time غیرواقعی و فشار برای پیشپرداخت کامل
ترکیب «تحویل برقآسا» + «پول نقد پیشاپیش» معمولاً با کسری/کیفیت پایین تمام میشود. - عدم ارائهٔ جدول گشتاور/WPS/گاید نصب برای اقلام مرتبط
برای فلنج/گسکت/پیچ یا لولههای جوشی، نبود دستورالعمل معتبر نشانهٔ عدم بلوغ تأمینکننده است. - بیتفاوتی به Equalization فنی و اصرار صرف بر «قیمت»
فروشندهای که Spec را برابر نمیکند و فقط عدد میدهد، احتمالاً همانجا کیفیت را قربانی کرده است.
چطور فروشندهها را مقایسه کنیم؟ فقط قیمت کافی است؟
سه معیار وزندار تعریف کنید: فنی (۵۰٪)—انطباق کامل با استاندارد/روش ساخت/پوشش/اسناد؛ زمان (۳۰٪)—Lead Time/تأمین مرحلهای/وضعیت انبار؛ اقتصادی (۲۰٪)—قیمت واحد/شرایط پرداخت/هزینههای پنهان. جدول «Equalization» بسازید؛ پیشنهاد ارزان با Sch/استاندارد پایینتر یا بدون MTR اصلاً قابل قیاس نیست. در اقلام حساس نمونهٔ واقعی (برش مقطعی، رزوه/گرووینگ نمونه) بخواهید.
گامبهگام خرید ایمن لوله فولادی چگونه است؟ (از نقشه تا As-built)
- استخراج Spec از نقشه: استاندارد، NPS، Schedule، روش ساخت، پوشش، انتهای لوله.
- ریزمتره و کدینگ BOM: طولها، اتصالات، اقلام مکمل (فلنج/گسکت/پیچومهره/کپ).
- ارسال RFQ با شرایط QC/QA/بستهبندی و الزام اسناد.
- Equalization و انتخاب فروشنده با وزندهی فنی/زمان/قیمت + نمونهٔ تأیید.
- صدور PO با قفل استاندارد/کلاس/پوشش/خدمات کارگاهی/جریمهٔ تأخیر.
- Pre-shipment QC (عکس مارکینگ/بستهبندی/گزارش ابعادی/پوشش).
- Receiving QC (مارکینگ، وزن/ابعاد، ظاهر، کپ/فینیـش).
- Site QC (کنترل رزوه/گرووینگ، فیس فلنج، گشتاور ستارهای، تست فشار).
- As-built & Traceability (Heat/Batch در نقشهٔ زون و بایگانی اسناد).
چه «اقلام مکمل» را همزمان با لوله بخریم تا پروژه نخوابد؟
- فلنج مطابق فیس/کلاس (RF/FF/RTJ، Class 150/300/…): سایز/NPS، سوراخکاری، نوع فیس و کلاس فشار را با لوله/تجهیز قفل کنید؛ همراه با رینگ/حلقه آببندی موردنیاز.
- گسکت مناسب سرویس (CNAF/Graphite/PTFE/Spiral، رینگ RTJ): نوع، ضخامت و ابعاد دقیق (ID/OD) را بر اساس فیس و سیال مشخص کنید؛ برای FF حتماً فولفیس، برای RTJ فقط رینگ فلزی منطبق با شیار.
- پیچ/مهره/واشر گرید مناسب (B7/2H یا معادل): سایز/طول، پوشش ضدخوردگی و ست کامل واشر را بگیرید؛ جدول گشتاور سهپلهای و ضریب K روانکار را هم مطالبه کنید.
- درپوش/کپ تست و کورکنها: برای تست هیدرو/هوایی و کورکردن موقت سرخطها؛ سایز/رزوه/فشار مجاز را با سیستم تطبیق دهید.
- پرایمر/رنگ/اپوکسی (برای لوله Black): سیستم پوشش سازگار با محیط (زینکفسفات/اپوکسی/پلییورتان) + حلال و دستورالعمل DFT؛ برای خطوط دفنی/خورنده، FBE/3LPE را از همان کانال ببندید.
- بست، ریل ساپورت و پَد لاستیکی: یراقآلات آویز/کلمپ، کانال/ریل و ضربهگیر لرزش؛ بر اساس قطر/بار/دمای سرویس، فواصل ساپورت و نوع Anchor را همزمان تهیه کنید.
- اقلام گرووینگ (کوپلینگ، گسکت، فیتینگ، تبدیل): برند/سری واحد با سازگاری ضخامت واقعی لوله؛ گیج گرووینگ و ابزار نصب را هم در همان سفارش بگنجانید.
- ابزار رزوه و گیج کنترل (NPT/BSPT): حدیده/روغنزن و گیجهای Go/No-Go برای تأیید رزوه؛ از Vendor بخواهید استاندارد رزوه را روی PO قفل کند.
- مواد ترمیم پوشش گالوانیزه (زینکریچ/کیت روی): برای اصلاح نواحی برش/رزوه/ضربه؛ همراه با سوهان/پاککن و راهنمای اعمال.
- ست پیچ و گشتاور/راهنمای نصب فلنجی: برگهٔ گشتاور سهپلهای، الگوی سفتکاری ستارهای و روانکار رزوه؛ اشتراکگذاری با تیم نصب تا ریتورک طبق دستور انجام شود.
- برچسب/لیبل و لوازم ردیابی (Heat/Batch/Item Code): لیبلهای مقاوم برای قفسهبندی و تحویل زونمحور؛ از همان Vendor بخواهید بستهبندی را کددار کند.
- اکسسوری تست و راهاندازی (کپ فشار، گیج، شلنگ، صابون نشتی): لوازم پایهٔ تست فشار/نشتی تا کارگاه معطل ابزار نشود.
فرمولهای سرانگشتی که سرِ کارگاه به کارتان میآید چیست؟
وزن تقریبی لوله فولادی (kg/m)
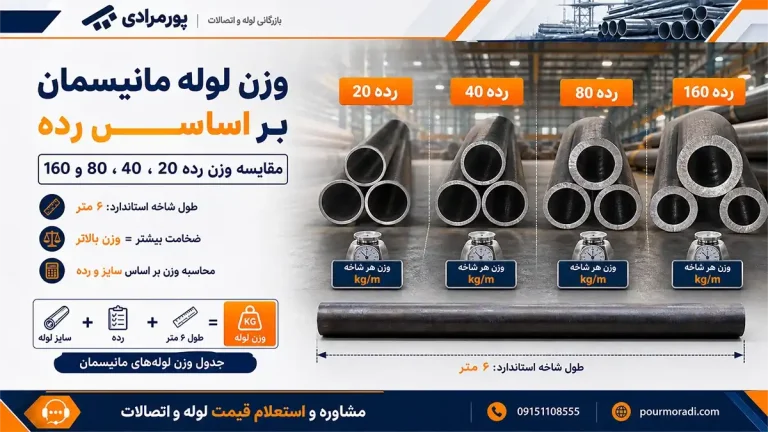
W ≈ 0.02466 × (OD − t) × t (OD و t بر حسب میلیمتر). برای NPS 2″ Sch40 (OD≈60.3، t≈3.91): W≈0.02466×(60.3−3.91)×3.91≈3.65 kg/m (تقریبی).
گشتاور ستارهای سفتکاری فلنج
سه پله: ۳۰٪، ۶۰٪، ۱۰۰٪ گشتاور هدف + یک دور «گردشی» با همان گشتاور. روانکار رزوه (K≈0.18–0.2) در محاسبه لحاظ شود. جدول تولیدکنندهٔ گسکت/فلنج مرجع نهایی است.
خطاهای رایج خرید و نصب لوله فولادی چیست و سریع چگونه اصلاح کنیم؟
Equalization ناقص: مقایسهٔ قیمت با Schedule/استاندارد متفاوت. راهحل: برابرسازی فنی قبل از مقایسهٔ قیمت—بدون آن پیشنهاد ارزان اصلاً قابل قیاس نیست.
رزوه/گرووینگ بیکیفیت: نشتی در تست/بهرهبرداری. راهحل: رزوه با گیج NPT/BSPT تأیید، گرووینگ سازگار با ضخامت و استاندارد؛ رد هر قطعهٔ خارج از گیج.
فیس فلنج خراش/تاب: آببندی ناقص. راهحل: لپ/ماشینکاری یا تعویض؛ گسکت مناسب فینیـش انتخاب شود.
اسناد QC/QA ناقص: گارانتی غیرقابل دفاع. راهحل: تحویل مشروط به اسناد Match با Heat/Batch؛ عدم ارائه = رد.
بستهبندی ضعیف: کپهای گم، زنگ/ضربه. راهحل: الزام کاور/کپ/پالت استاندارد در PO؛ پذیرش مشروط و مستندسازی آسیب.
چکلیست خرید لوله فولادی چه بنویسیم که «غافلگیری» صفر شود؟
- در PO: استاندارد/گرید، NPS×Schedule، روش ساخت، انتها (PE/BE/THD)، پوشش، خدمات کارگاهی، بستهبندی/کپ، اسناد MTR/TDS، عکسهای Pre-shipment، جریمهٔ تأخیر.
- در پذیرش: تطابق مارکینگ با PO/MTR، وزن/ابعاد، فینیـش سرلوله/فیس، رزوه/گرووینگ نمونه، پوشش DFT، عکس مستند و ثبت Batch/Heat.
- در نصب/تست: کنترل هممحوری و فیس، گسکت سازگار، گشتاور ستارهای، تست فشار مرحلهای و ثبت Pressure–Time–Temperature، As-built و Traceability.
جمعبندی—از کجا بخریم تا خیالتان راحت باشد؟
از نمایندگی/استاکیست معتبر که MTR/اسناد QC/QA میدهد، خدمات کارگاهی استاندارد (رزوه/گرووینگ/Bevel) دارد، بستهبندی محافظ و لیبل Heat/Batch ارائه میکند، و در Equalization فنی پیشنهادش کاملاً منطبق است. خرید را با BOM کددار و RFQ دقیق شروع کنید، در PO قفلهای فنی و QC/QA را محکم ببندید، و در پذیرش انبار فقط اقلام «Matchشده» با وزن/ابعاد/اسناد را تحویل بگیرید. با این روال، «قیمت خوب» واقعاً به «خرید خوب» تبدیل میشود—نه به پروژهای پر از ریورک و نشتی.