گسکت چیست و چه نوعی انتخاب کنیم؟ (آب، گاز، شیمیایی)
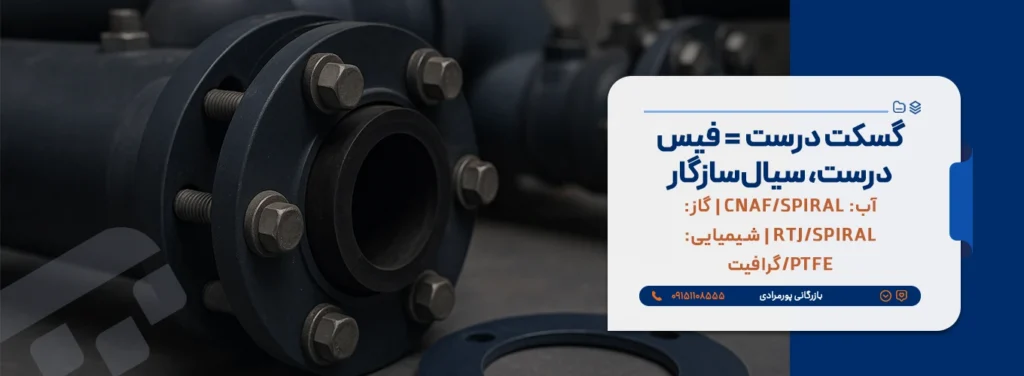
اگر اتصال فلنجیتان هر از گاهی «عرق» میکند، پای گسکت و انتخاب/نصب آن در میان است. گسکت قطعهای فشردهشونده است که بین دو فیس فلنج قرار میگیرد تا ناهمواریهای میکرونی سطوح را پر کند و آببندی مطمئن بسازد. اما اینکه برای آب (سرد/گرم/بخار کمفشار)، گاز/هیدروکربن یا سیالات شیمیایی چه نوع گسکتی بگذاریم، به «نوع فیس فلنج»، «فشار/دما»، «سازگاری شیمیایی»، «زبری سطح» و «گشتاور سفتکاری» وابسته است. این راهنمای کاملاً اجرایی با هدینگهای پرسشی، ماتریسهای انتخاب، جداول فنی، گامهای نصب، QC/QA، خطاهای رایج و سه Case Study واقعی، شما را از استعلام تا تحویل بینشتی همراهی میکند.
گسکت دقیقاً چیست و چگونه آببندی ایجاد میکند؟
گسکت یک «میانبند» قابل فشردهسازی است که با اعمال پیشبار پیچها، در ریزحفرههای فیس فلنج نفوذ میکند و مسیرهای نشتی را میبندد. مکانیزم آببندی به تنش تماس مؤثر (گشتاور → کشش پیچ → فشار روی گسکت) و سازگاری ماده با سیال/دما وابسته است. گسکتهای نرم (CNAF، EPDM/NBR، PTFE، گرافیت)، نیمهفلزی (Spiral Wound) و فلزی (RTJ Ring) سه خانوادهٔ اصلیاند. انتخاب درست یعنی رسیدن به «تنش نشستن کافی» بدون لهیدگی، با مادهای که در برابر سیال/دما/فشار پایدار بماند.
قدیمیترین تأمینکننده لوله و اتصالات در مشهد و شرق کشور
بازرگانی پورمرادی نماینده رسمی برترین کارخانجات مانیسمان، سپنتا، پلیران و شیرآلات فاراب با در اختیار داشتن بزرگترین انبار اختصاصی در مشهد، تأمین و ارسال سریع انواع لوله و اتصالات صنعتی و ساختمانی را با گواهی اصالت و فاکتور رسمی تضمین مینماید.
برای آب سرد/آب گرم/بخار کمفشار چه گسکتی انتخاب کنیم؟
در شبکههای آب ساختمان، برج خنککن، چیلدواتر و بخار کمفشار، معمولاً RF↔RF یا FF↔FF داریم. برای FF روی پمپ/ولو چدنی، گسکت تمامسطح (Full Face) از جنس CNAF یا EPDM/NBR تنش را یکنواخت میکند و ایمنتر است. برای RF روی فلنج فولادی، Spiral Wound با فیلر گرافیت/PTFE یا CNAF ریزبافت انتخابهای رایجاند. در بخار کمفشار، گرافیت یا Spiral (فیلر گرافیت) کارایی بالایی دارد و بعد از یک سیکل گرم/سرد، Re-torque سبک مفید است.
برای گاز طبیعی و هیدروکربنها چه گسکتی مطمئنتر است؟
گاز به نفوذپذیری و «فرار» حساس است؛ برای فشارهای بالاتر یا نقاط حیاتی، دو رویکرد داریم: ۱) RTJ↔RTJ با رینگ فلزی (Oval/Oct/BX) در فشار/دماهای بالا؛ ۲) RF↔RF با Spiral Wound (فیلر گرافیت/PTFE) یا گسکتهای PTFE تقویتشده در فشار/دماهای متوسط. روی بدنههای چدنی (FF) از گسکتهای نرم مقاوم به هیدروکربن (NBR/کائوچوهای مخصوص) استفاده کنید و گشتاور را محافظهکارانه توزیع کنید. همیشه سازگاری گسکت با سوخت/روغن را از دیتاشیت چک کنید.
برای سیالات شیمیایی (اسیدی/قلیایی/حلال) کدام مواد گسکت مناسبترند؟
در سرویسهای شیمیایی، سازگاری شیمیایی حیاتی است. PTFE خالص (یا Fillerهای مهندسیشده) طیف وسیعی از اسیدها/بازها/حلالها را پوشش میدهد؛ اما PTFE به لغزش روی فیس صاف حساس است و نیاز به زبری کنترلشده و گشتاور یکنواخت دارد. گرافیت منعطف برای دماهای بالا و بسیاری از محیطها عالی است ولی در اکسیدکنندههای قوی باید احتیاط کرد. CNAF اقتصادی است اما در مواد خورنده/دماهای بالا محدودیت دارد. انتخاب نهایی را با «ماتریس سازگاری» و استاندارد پروژه تطبیق دهید.
نوع فیس فلنج چه نقشی در انتخاب گسکت دارد؟ (RF، FF، RTJ)
RF با پلهٔ برجسته، برای گسکتهای Spiral/CNAF/PTFE/گرافیت طراحی شده و تنش مؤثر بالا را با گشتاور کمتر میدهد. FF فیس تخت است و روی چدن امنتر است؛ گسکت تمامسطح تنش را توزیع میکند. RTJ دارای شیار رینگی است و فقط با رینگ فلزی آببندی میشود. قاعدهٔ همیشگی: فیسها را همنوع جفت کنید (RF↔RF، FF↔FF، RTJ↔RTJ) و از RF↔FF، بهخصوص روی چدن، پرهیز کنید.
ضخامت و ابعاد گسکت را چگونه انتخاب کنیم تا نه «له» شود و نه «لغزش» بدهد؟
ضخامت رایج گسکتهای نرم ۱.۵ تا ۳ میلیمتر است؛ هرچه فیس صافتر و همراستایی بهتر، ضخامت کمتر کفایت میکند. گسکت ضخیمتر، تلورانسهای فلتنس را میپوشاند اما احتمال کمانش/لهیدگی دارد. قطر داخلی باید کمی بزرگتر از قطر داخلی فلنج و با دهانهٔ لوله یکی باشد تا مسیر را تنگ نکند؛ قطر خارجی برای FF باید کل فیس را بپوشاند (Full Face) و برای RF همعرض پله باشد.
زبری سطح فیس و فینیـش مناسب هر گسکت چقدر است؟
برای RF/FF با گسکتهای نرم/Spiral، فینیـش شیاردار دایرهای متحدالمرکز با زبری حدود Ra≈3.2–6.3 μm تعادل ایدهآلی از «گیرش» و «عدم خراش» میدهد. PTFE به سطح صافتر (≈3.2 μm) واکنش بهتری دارد. فیسهای بیش از حد صاف، سبب لغزش و نشتی دیررس میشوند؛ فیسهای خیلی زبر، گسکت را میبُرند. در RTJ، ماشینکاری دقیق شیار و تمیزی کف شیار شرط حیاتی است.
گشتاور و الگوی سفتکاری پیچها چگونه باشد تا آببندی پایدار بماند؟
الگوی ستارهای/متقاطع در سه پله (۳۰٪، ۶۰٪، ۱۰۰٪ گشتاور هدف) با آچار ترکمتر اجرا شود. رزوهها را با روانکار سازگار چرب کنید تا گشتاور به کشش مؤثر تبدیل شود. پس از رسیدن به ۱۰۰٪، یک دور «گردشی» با همان گشتاور بزنید. برای سرویسهای دمایی، پس از یک سیکل گرم/سرد، Re-torque سبک برای RF/FF با گسکتهای نرم مفید است. در RTJ، هممحوری و مدل رینگ مهمتر از ریتورک است.
چه عواملی در انتخاب گسکت موثرند و به چه ترتیب وزن بدهیم؟
نوع فیس فلنج (RF/FF/RTJ) — وزن: بسیار بالا
اول از همه ببینید فیس فلنج چیست؛ RF برای گسکتهای نرم/اسپیرال، FF برای تجهیزات چدنی با گسکت فولفیس، و RTJ فقط با رینگ فلزی آببندی میشود. جفتِ همنوع (RF↔RF، FF↔FF، RTJ↔RTJ) را الزاماً رعایت کنید؛ ترکیب RF با FF (بهویژه روی چدن) ریسک ترک و نشتی دارد. انتخاب گسکت باید «بر مبنای فیس» قفل شود و بعد به بقیهٔ عوامل برسید.
سیال و سازگاری شیمیایی — وزن: بسیار بالا
گسکت باید در برابر سیال بیاثر/پایدار بماند: آب، بخار، هیدروکربن، اسید/باز یا حلال. PTFE برای طیف وسیع شیمیایی عالی است، گرافیت برای دمای بالا، و الاستومرهایی مثل EPDM/NBR برای سرویسهای مشخص (آب/سوخت). همیشه TDS/ماتریس سازگاری را چک کنید؛ عدم سازگاری یعنی تورم، هجوم شیمیایی و نشتی زودرس.
فشار و دمای کاری/طراحی — وزن: بسیار بالا
محدودهٔ P/T مستقیماً نوع خانواده را تعیین میکند: در فشار/دمای بالا به Spiral Wound یا RTJ میروید؛ در فشار/دمای پایین تا متوسط، CNAF/PTFE/الاستومرها کفایت دارند. علاوه بر مقدار نامی، نوسان دما و شوکهای فشاری را هم لحاظ کنید؛ سرویسهای ترمو-سیکلینگ به گسکتهای پایدارتر نیاز دارند.
زبری و فینیـش فیس — وزن: بالا
گرفتاری رایج اینجاست: PTFE روی فیس بیشازحد صاف «لغزش» میکند و روی فیسِ زبر «بریده» میشود. برای RF/FF معمولاً Ra≈3.2–6.3 μm با شیار دایرهای متحدالمرکز مطلوب است؛ PTFE به ≈3.2 μm پاسخ بهتری میدهد. فینیـش را با نوع گسکت هماهنگ کنید تا تنش نشستن کافی و پایدار بماند.
جنس بدنهٔ تجهیز (چدن یا فولاد) — وزن: بالا
چدن شکنندهتر از فولاد است؛ تمرکز تنش لبهٔ RF میتواند به ترک منجر شود. بنابراین روی پمپ/ولو چدنی، FF با گسکت فولفیس و گشتاور محافظهکارانه انتخاب امنتری است. روی فولاد/استنلس، RF با Spiral/CNAF رایج است. جنس تجهیز چارچوب گشتاور و نوع گسکت را محدود میکند.
بار پیچی و تنش نشستن (Seating Stress) — وزن: بالا
هر گسکت «تنش نشستن» حداقلی میخواهد تا منافذ فیس را پر کند و نشتیبند شود. با ترکمتر و الگوی ستارهای سهپلهای پیشبار را یکنواخت اعمال کنید؛ گسکتهای نرم به گشتاور کمتر و Spiral/فلزی به مدیریت دقیقتری نیاز دارند. روانکار رزوه (K-factor) را مستند کنید تا گشتاور «به کشش» تبدیل شود نه اصطکاک.
کلاس فشار و استاندارد فلنج — وزن: بالا
Class 150/300/600 (ASME B16.5 و…) صرفاً «سختی» اتصال را تعریف نمیکند؛ عرض پلهٔ RF، ضخامت قابلقبول گسکت و ابعاد رینگ RTJ را هم دیکته میکند. بنابراین ابعاد/ضخامت گسکت باید دقیقاً با کلاس و استاندارد فلنج تطابق داشته باشد؛ عدم تطابق مساوی است با لهیدگی یا بیرونزدگی گسکت.
الگوی نگهداشت و دسترسی (Re-torque/Inspection) — وزن: متوسط تا بالا
اگر پس از راهاندازی دسترسی و ریتورک ممکن است، گسکت نرم (CNAF/گرافیت/Spiral) انتخاب عملی است و میتوانید یک ریتورک گرم سبک بگیرید. در نقاط دور از دسترس یا حساس (گاز/شیمیایی)، گزینهای را برگزینید که به ریتورک وابسته نباشد (RTJ/Spiral با طراحی درست) و نشتپذیری ذاتی کمتری داشته باشد.
نشتی مجاز/استانداردهای ایمنی (Leakage Class/Emissions) — وزن: بالا در گاز/شیمیایی
برای گاز، هیدروکربن و محیطهای زیستمحیطی حساس، کلاس نشت سختگیرانه است. RTJ یا Spiral با فیلر مناسب و کنترل دقیق فیس/گشتاور، نرخ نشتی بهمراتب پایینتری نسبت به ورقهای نرم عمومی میدهد. معیارهای محلی/کارفرمایی (مثلاً LDAR) باید در انتخاب لحاظ شود.
ضخامت و هندسهٔ گسکت — وزن: متوسط
ضخامت بیشتر، تلرانس فلتنس را جبران میکند اما ریسک لهیدگی/کمانش را بالا میبرد؛ ۱.۵–۳ میلیمتر محدودهٔ عملی رایج است. برای FF از «فولفیس» استفاده کنید تا تنش پخش شود؛ برای RF عرض گسکت باید هماندازهٔ پله باشد. قطر داخلیِ گسکت نباید مسیر جریان را تنگ کند.
شرایط دینامیکی: ارتعاش، شوک، ترمو-سیکلینگ — وزن: متوسط تا بالا
اتصالات نزدیک پمپ/شیر برقی و سرویسهای با سیکل حرارتی، به گسکتهایی با پایداری مکانیکی/حرارتی بهتر نیاز دارند (Spiral/گرافیت/RTJ). ارتعاش و واترهمر را با ساپورت و ضربهگیر مدیریت کنید؛ انتخاب گسکت بدون درمان ریشهای دینامیک، نشتی را فقط عقب میاندازد.
دسترسپذیری بازار و زمان تحویل — وزن: متوسط
گسکت ایدهآلی که در زمان لازم تحویل نمیشود، عملی نیست. برای تعمیرات فوری، به سایز/ضخامتهای متداول بازار (CNAF/Spiral استاندارد) تکیه کنید؛ برای پروژههای حساس، اقلام خاص (PTFE تقویتشده/رینگ RTJ گرید ویژه) را زودتر فریز سفارش دهید تا توقف سرویس رخ ندهد.
هزینهٔ چرخهٔ عمر (TCO) در برابر قیمت اولیه — وزن: متوسط تا بالا
گسکت ارزان با نشتی تکرارشونده، هزینهٔ نیروی انسانی، توقف سرویس و ریسک ایمنی ایجاد میکند. در سرویسهای دمایی/خورنده، انتخاب باکیفیتتر (Spiral/گرافیت/PTFE) اگرچه گرانتر است، با افزایش MTBF و کاهش ریتورک، TCO را پایین میآورد. همیشه هزینهٔ توقف را در کنار قیمت گسکت بسنجید.
کیفیت فیس/تاب و سلامت فلنج — وزن: متوسط
خراش عمیق، تاب یا ناهممحوریِ فیس، بهترین گسکت را هم شکست میدهد. قبل از انتخاب، امکان لپ/پولیش یا ماشینکاری را بسنجید؛ اگر اصلاح فیس مقدور نیست، از گسکتهایی با تحمل تلرانس بالاتر (Spiral با رینگ راهنما) استفاده کنید، اما این «جایگزینِ» تعمیر نیست—در اولین فرصت فیس را اصلاح کنید.
استانداردها و گواهیها (TDS/MSDS/MTR) — وزن: متوسط
برای سرویسهای حساس، گواهی مواد و دادههای فنی سازنده (سازگاری، محدودهٔ P/T، توصیهٔ گشتاور و بازهٔ زبری فیس) باید موجود باشد. نبودِ مدارک مساوی است با ریسک نامشخص در راهاندازی. از فروشنده TDS/MSDS و برای فلنج/رینگ RTJ، MTR و انطباق با ASME B16.5/B16.47 را طلب کنید.
برای تصمیم سریع، چه ماتریس انتخابی داشته باشیم؟
جدول انتخاب گسکت بر اساس فیس و سرویس
| فیس | سرویس نمونه | گسکت پیشنهادی | نکتهٔ اجرایی |
|---|---|---|---|
| FF↔FF | آب سرد/گرم، پمپ/ولو چدنی | Full Face CNAF/EPDM/NBR/PTFE | گشتاور محافظهکارانه، تنش توزیعشده |
| RF↔RF | آب/بخار کمتامیانفشار، روغن | Spiral Wound (گرافیت/PTFE)، CNAF، گرافیت | فینیـش شیار دایرهای؛ Re-torque سبک |
| RTJ↔RTJ | گاز، بخار/نفت پرفشار | Ring Gasket (Oval/Oct/BX) | هممحوری و گشتاور دقیق، تطبیق رینگ/شیار |
در خرید گسکت، چه مدارک و مشخصاتی از فروشنده مطالبه کنیم؟
مشخصات فیس/کلاس فلنج، نوع/ابعاد/ضخامت گسکت، گواهی سازگاری شیمیایی/دمایی (TDS/MSDS)، توصیهٔ گشتاور سهپلهای با ضریب K روانکار، بازهٔ زبری فیس مناسب، و شرایط بستهبندی/برچسبگذاری (سایز/کلاس/Heat No.). برای RTJ، مدل رینگ (Oval/Oct/BX)، گرید فلز (Soft Iron/CS/SS) و شمارهٔ استاندارد شیار را مکتوب بخواهید.
نصب گسکت روی فلنج RF/FF/RTJ چگونه انجام میشود؟
مرحله ۱ — تمیزکاری و بازرسی فیسها
فیسها را از چربی/اکسید/پلیسه پاک کنید، خراشهای عمیق را لپ/پولیش کنید و زبری را با محدودهٔ توصیهشده تطبیق دهید. روی RTJ، شیار باید تمیز و بدون «پله» باشد. گسکت را از بستهبندی تمیز خارج و از آلودگی محیطی دور نگه دارید.
مرحله ۲ — هممحوری و مرکزکردن گسکت
فلنجها را هممحور کنید، گسکت را در مرکز قرار دهید (برای RF/FF در صورت نیاز یک نقطه چسب نازک فقط برای ثابتکردن؛ نه روی سطح تماس). در RTJ، رینگ صحیح (مدل/گرید منطبق) را در شیار بنشانید.
مرحله ۳ — سفتکاری ستارهای و کنترل فاصلهٔ محیطی
پیچها را در سه پله ۳۰/۶۰/۱۰۰٪ گشتاور هدف ببندید و هر بار فاصلهٔ محیطی را چک کنید تا یکنواخت باشد. در پایان، یک دور گردشی با ۱۰۰٪ بزنید. پس از تست، در صورت مجاز بودن، ریتورک گرم سبک انجام دهید.
خطاهای رایج در گسکتگذاری چیست و چطور سریع اصلاح کنیم؟
حتماً—در ادامه «خطاهای رایج در گسکتگذاری» را بهصورت موردی آوردهام؛ برای هر مورد یک پاراگراف دربارهٔ خطا و پیامدهایش، و یک پاراگراف «راهحل سریع و اجرایی» دادهام تا سرِ کارگاه قابل استفاده باشد.
۱) جفتکردن فیس نامتجانس (RF با FF، بهویژه روی چدن)
خطا: بستن فلنج RF روی فلنج FFِ تجهیز چدنی (پمپ/ولو) باعث تمرکز تنش روی لبهٔ پلهٔ RF میشود. نتیجه معمولاً ترک ریز در بدنهٔ چدن، لهیدگی موضعی گسکت یا نشتیِ «عرقی» است که با گرموسرد شدن تشدید میشود.
راهحل سریع: اصولیترین اصلاح، «همفیس» کردن است (تعویض فلنج خط به FF یا استفاده از آداپتور). اگر موقتاً ناگزیر هستید، از گسکت فولفیس با ضخامت درست، گشتاور محدود و توزیع سهپلهای استفاده کنید و فاصلهٔ محیطی فیس را حین سفتکاری کنترل کنید؛ در اولین فرصت، جفت فیس را اصلاح کنید.
۲) انتخاب نوع گسکت نامتناسب با سیال/دما/فشار
خطا: استفاده از CNAF عمومی برای بخار، PTFE برای فیس با زبری نامناسب، یا الاستومر نامقاوم در برابر سوخت/حلال؛ پیامد تورم، سردجوشی، لغزش و نشتی دیررس است.
راهحل سریع: تکیه بر TDS/ماتریس سازگاری؛ برای بخار و دماهای بالا گرافیت یا Spiral Wound (فیلر گرافیت)، برای هیدروکربنها NBR/گرافیت/Spiral، برای شیمیایی PTFE/گرافیت. اگر شک دارید، سرویس را به سازنده اعلام کنید و تأیید کتبی بگیرید.
۳) ضخامت/ابعاد اشتباه گسکت (نه فولفیس برای FF یا باریک در RF)
خطا: قطر داخلی کوچکتر از دهانهٔ لوله (چوک جریان) یا قطر خارجی/عرض نادرست (بیرونزدگی/لغزش)، و انتخاب ضخامت زیاد که به کمانش/لهیدگی منجر میشود.
راهحل سریع: برای FF از گسکت «فولفیس» همقطر فیس استفاده کنید؛ برای RF عرض گسکت باید هماندازهٔ پلهٔ RF باشد. ضخامت رایج ۱.۵–۳ میلیمتر است؛ فقط وقتی فلتنس بد است سراغ ضخیمتر بروید و سپس گشتاور را محافظهکار کنید.
۴) فینیـش و زبری سطح نامناسب (بهخصوص برای PTFE/Spiral)
خطا: فیس بیشازحد صاف باعث «نَشِستِ سرد» و لغزش PTFE میشود؛ فیس خیلی زبر، گسکت را میبُرد و مسیر نشتی میسازد.
راهحل سریع: برای RF/FF زبری شیار دایرهای متحدالمرکز با Ra≈3.2–6.3 μm اجرا/تأیید شود (برای PTFE به ≈3.2 μm نزدیک شوید). فیسهای خراشدار را لپ/پولیش کنید؛ در صورت عدم امکان، نوع گسکت را به Spiral Wound تغییر دهید.
۵) آلودگی فیس و گسکت (چربی، گرد، پلیسه، رنگ)
خطا: مونتاژ روی سطح چرب/گردوغبار یا با پلیسهٔ ماشینکاری، باعث لغزش گسکت و ایجاد مسیرهای موئین نشتی میشود؛ اغلب «عرق» دیررس ظاهر میکند.
راهحل سریع: قبل از جاگذاری، فیسها را با حلال سازگار و دستمال بدون پرز تمیز کنید؛ پلیسه را بگیرید. گسکت را از بستهبندی تمیز بیرون بیاورید و از تماس دست/محیط آلوده دور نگه دارید. اگر نصب شده و نشتی دارید، باز کنید و تمیزکاری کامل + گسکت نو.
۶) گشتاور نامتقارن یا الگوی سفتکاری غلط
خطا: بستن پیچها بهصورت دوری/تصادفی یا در یک پله با آچار غیرکالیبره، پیشبار نابرابر میسازد؛ گسکت له یا کج مینشیند و نشتی محیطی شکل میگیرد.
راهحل سریع: الگوی ستارهای سهپلهای (۳۰٪، ۶۰٪، ۱۰۰٪) با ترکمتر را اجرا کنید؛ در پایان یک دور گردشی با ۱۰۰٪ بزنید. اگر نشتی ناشی از لهیدگی است، گسکت را تعویض و بازکاری کنید—«دور اضافی» روی گسکتِ آسیبدیده فقط اوضاع را بدتر میکند.
۷) بیتوجهی به ضریب K (روانکار رزوه) در محاسبهٔ گشتاور
خطا: استفاده از روانکار بدون اصلاح گشتاور، یا بستن خشک وقتی جدول بر مبنای روانکار بوده؛ نتیجه، کمبار یا بیشبار شدن پیچها و نشتی/ترک است.
راهحل سریع: نوع روانکار رزوه و K-factor را مستند کنید و گشتاور را مطابق جدول سازنده/محاسبه اصلاح کنید. به رزوه روغن بزنید (نه به فیس) تا گشتاور به «کشش» تبدیل شود، نه اصطکاک تلفشونده.
۸) هممحوری بد فلنجها و گپ محیطی ناموزون
خطا: کشیدن لوله برای جا انداختن فلنج و بستن در حالت کج، گسکت را غیر یکنواخت فشرده میکند و در سرویس حرارتی نشتی میدهد.
راهحل سریع: از گیرهٔ همراستاساز/پین راهنما استفاده کنید؛ فاصلهٔ یکنواخت محیطی را با فیلر گیج چک کنید. اگر تجهیز چدنی است، هرگز از «کشش لوله» برای هممحوری استفاده نکنید—فلنج را آزاد و محور را تنظیم کنید.
۹) استفادهٔ تکراری از گسکت یا رینگ RTJ
خطا: گسکت نرمِ استفادهشده «حافظهٔ نشست» دارد و دوباره آببندی نمیکند؛ رینگ RTJِ تغییر شکلدادهشده دیگر در شیار درست نمینشیند.
راهحل سریع: گسکت نرم و رینگ RTJ را هر بار نو کنید. اگر به هر دلیل ناچار به باز و بست زودهنگام هستید، از ابتدا گسکت رزرو آماده کنید؛ زمان تعمیر نباید با وسوسهٔ استفادهٔ مجدد جبران شود.
۱۰) انتخاب اشتباه/نصب غلط رینگ RTJ (Oval/Oct/BX، گرید نامنطبق)
خطا: گذاشتن رینگ Oct در شیار Oval، یا انتخاب گرید فلزی نادرست (مثلاً Soft Iron بهجای SS) و حتی برعکس؛ یا نصب رینگ معیوب/ضربهخورده.
راهحل سریع: شمارهٔ رینگ و شیار را تطبیق دهید؛ رینگ سالم با گریدِ تأییدشده بگذارید. در RTJ، هممحوری و گشتاور مرحلهای حیاتی است؛ در نشتی RTJ معمولاً بازکاری کامل (رینگ نو + بازبینی شیار) لازم است.
۱۱) ضخامتِ زیاد برای جبران فلتنس بد فیس
خطا: انتخاب گسکت خیلی ضخیم برای پوشاندن کجی/تاب، باعث کمانش و لهیدگی میشود و پس از چند سیکل دمایی نشتی میدهد.
راهحل سریع: تا حد امکان فیس را لپ/ماشینکاری کنید؛ اگر ناگزیر به جبران هستید، از Spiral Wound با رینگ راهنما استفاده کنید و گشتاور را محافظهکارانه مدیریت کنید—اما این فقط مُسکن است؛ اصلاح فیس را در اولین فرصت انجام دهید.
۱۲) کماهمیت گرفتن Re-torque در سرویسهای دمایی (برای RF/FF و گسکت نرم)
خطا: در سیستمهای گرمایی/ترمو-سیکلینگ، نشست گسکت پس از اولین گرم/سرد رخ میدهد و بدون Re-torque سبک، نشتی دیررس محتمل است.
راهحل سریع: اگر سازنده گسکت مجاز میداند، پس از یک سیکل دمایی، ریتورک سبک طبق همان الگوی ستارهای انجام دهید. در RTJ معمولاً نیاز نیست؛ در نرمها (CNAF/گرافیت/Spiral) مفید است.
۱۳) استفاده از چسب/درزگیر روی سطح تماس گسکت–فیس
خطا: چسب یا درزگیر مایع روی سطح گسکت/فیس میتواند لایهٔ لغزنده ایجاد کند، فینیـش شیار را پر کند و آببندی را بدتر کند؛ حتی ممکن است مسیرهای موئین جدید بسازد.
راهحل سریع: گسکت باید «خشک و تمیز» بنشیند؛ اگر برای مرکزکردن نیاز به تثبیت دارید، تنها چند نقطهٔ بسیار نازک در بیرونِ ناحیهٔ آببندی (روی رینگ راهنما/لب خارجی) استفاده کنید، نه روی سطح تماس.
۱۴) بستن پیچها با طول/گرید ناهمسان یا رزوهٔ آسیبدیده
خطا: پیچهای با طول متفاوت یا رزوهٔ زخمی، پیشبار را نابرابر میکنند؛ یک پیچ میبرد و باقی بار را میگیرند—گسکت له یا نشتی میدهد.
راهحل سریع: همهٔ پیچها همطول و همگرید باشند؛ رزوهها سالم و روانکاریشده. پیچ/مهرهٔ مشکوک را تعویض کنید. طول بیرونزدهٔ رزوه پس از سفتکاری یکنواخت باشد.
۱۵) نادیدهگرفتن محدودیتهای بدنهٔ چدنی (گشتاور زیاد، واشر نامناسب)
خطا: گشتاور زیاد روی پمپ/ولو چدنی یا استفاده از گسکت غیرفولفیس روی FF، تنش لبهای میسازد و میتواند ترک ایجاد کند.
راهحل سریع: برای چدن، FF با گسکت فولفیس و گشتاور محدود-مرحلهای استفاده کنید. بهجای «پیشبار بیشتر»، روی هممحوری، فینیـش و انتخاب گسکت مناسب تمرکز کنید.
۱۶) رها کردن هممحوریِ بعد از «گرمشدن» سیستم
خطا: در سرویسهای دمایی، اختلاف انبساطِ لوله/تجهیز ممکن است پس از راهاندازی، هممحوری را تغییر دهد و گسکت را یکطرفه فشرده کند.
راهحل سریع: پس از راهاندازی اولیه، بازرسی بصری گپ محیطی فلنج انجام دهید؛ اگر تغییر محسوس است، خاموش کنید، هممحوری/ساپورت را اصلاح و در صورت مجاز، ریتورک سبک بگیرید.
۱۷) نادیده گرفتن ذخیرهٔ عکس/مستندات پیش از بستن
خطا: بدون عکسِ فیس تمیز/گسکت مرکز شده، در اختلافات بعدی چیزی برای استناد ندارید؛ «کیفیت» غیرقابلدفاع میشود.
راهحل سریع: قبل از بستن، از فیسها و گسکتِ جایگرفته عکس کلوزآپ بگیرید؛ بعد از بستن هم از یکنواختی گپ و بیرونزدگی احتمالی عکس بگیرید. این کارِ ۲ دقیقهای، جلوی ساعتها بحث و دوبارهکاری را میگیرد.
قبل از تحویلِ اتصال فلنجی چه چکهایی دارد؟
۱) همخوانی فیسها (RF↔RF/FF↔FF/RTJ↔RTJ).
۲) نوع/ابعاد/ضخامت گسکت مطابق فیس.
۳) زبری/فینیـش مطابق گسکت (PTFE/Spiral).
۴) الگوی گشتاور سهپلهای با امضا.
۵) تست فشار و نمودار فشار–زمان.
۶) عکس قبل/بعد از فیس/گسکت.
۷) در RTJ، مدل/گرید رینگ و تطبیق با شیار.
۸) برگهٔ نگهداشت (زمان ریتورک، علائم نشتی). هر بند با عکس و فرم QC مستند شود.
هزینهٔ مالکیت (TCO): گسکت ارزان یا توقف سرویس گران؟
گسکت ارزان با نصب نامناسب، در بهترین حالت به ریتورکهای مکرر و در بدترین حالت به توقف سرویس و خسارت تجهیز میانجامد. در سرویسهای دمایی/خورنده، Spiral/گرافیت/PTFE با کیفیت بالاتر، گرچه گرانتر است، اما با افزایش MTBF، TCO را کاهش میدهد. هزینهٔ نیروی انسانی برای بازکردن فلنج در زیر بار تولید، معمولاً چند برابر اختلاف قیمت گسکت است.
سه سناریوی واقعی و درسهای اجرایی
کیس ۱: آب گرم چرخشی با نشتی دورهای روی پمپ چدنی
وضعیت: RF خط فولادی به FF پمپ چدنی وصل شده بود و با CNAF معمولی نشتی داشت. راهحل: تعویض فلنج خط به FF، استفاده از گسکت Full Face CNAF با گشتاور محدود و توزیع سهپلهای؛ نشتی صفر شد.
کیس ۲: بخار کمفشار و PTFE لغزنده
وضعیت: PTFE روی فیس خیلی صاف میلغزید و بعد از گرم/سرد نشتی میداد. راهحل: جایگزینی با Spiral Wound (فیلر گرافیت)، فینیـش شیار دایرهای و ریتورک گرم سبک؛ پایدار شد.
کیس ۳: خط گاز فشرده با RTJ و نشتی اولیه
وضعیت: رینگ Oct در شیار Oval نشسته بود. راهحل: تطبیق شمارهٔ رینگ/شیار، تعویض رینگ، هممحوری دقیق و گشتاور مرحلهای؛ نشتی صفر.
پرسشهای تصمیمساز قبل از خرید: چه بپرسیم تا ریسک صفر شود؟
- نوع فیس فلنجِ هر دو سمت اتصال چیست؟ لطفاً دقیقاً اعلام کنید هر دو طرف اتصال از چه فیسهایی هستند (RF/FF/RTJ) و در صورت RF ارتفاع پله و استاندارد مرجع آن چیست؛ تأیید کنید که فیسها «همنوع» و قابل جفتشدناند؟
- کلاس فشار و استاندارد فلنج کدام است؟ لطفاً کلاس و استاندارد ساخت/ابعاد فلنجها را اعلام کنید (مثلاً ASME B16.5 Class 150/300/600 یا B16.47 و معادل)، بههمراه گواهی انطباق (MTR/CoC).
- زبری و فینیـش سطح فیسها چیست؟ مقدار زبری به واحد Ra/RMS و نوع فینیـش (شیار دایرهای متحدالمرکز، ماشینکاری صاف، شیار RTJ) را برای هر دو فیس اعلام کنید؛ اگر فینیـش ویژهٔ PTFE/Spiral نیاز است، بازهٔ مجاز را مکتوب بفرمایید.
- مشخصات سرویس: سیال، دمای کاری/طراحی و فشار کاری/طراحی چیست؟ لطفاً نوع سیال، بازهٔ دمایی (min/normal/max) و فشار کاری و طراحی (و وجود شوک/ترموسیکلینگ) را اعلام کنید تا انتخاب گسکت/رینگ مطابق P/T صورت گیرد.
- متریال بدنهٔ تجهیزِ مقابل چیست؟ آیا طرف مقابل چدنی است یا فولادی/استنلس؟ در صورت چدن، آیا جفت FF↔FF و گسکت فولفیس را تأیید میکنید یا آداپتور/تمهید خاص نیاز است؟
- چه نوع گسکتی برای این فیس/سرویس پیشنهاد میکنید و گواهی سازگاری دارید؟ نوع گسکت (CNAF/Graphite/PTFE/Spiral Wound یا رینگ RTJ)، فیلر/روکش، بازهٔ مجاز فشار/دمای آن و برگهٔ داده/سازگاری شیمیایی (TDS/MSDS) را ارائه کنید.
- ابعاد دقیق گسکت چیست و با استاندارد فلنج تطابق دارد؟ قطر داخلی/خارجی و ضخامت گسکت را مشخص کنید (برای FF الزاماً Full Face و برای RF همعرض پله)، و تأییدیهٔ تطابق با استاندارد فلنج را ارسال نمایید.
- (RTJ) مدل/سایز رینگ و گرید فلزی چیست و با شیار فلنج منطبق است؟ لطفاً نوع رینگ (Oval/Oct/BX)، شمارهٔ سایز استاندارد، گرید متال (Soft Iron/CS/SS304/SS316 و …) و انطباق آن با شمارهٔ شیار فلنج را مکتوب تأیید کنید.
- پیچ/مهرهٔ توصیهشده چیست و الگوی گشتاور سهپلهای با ضریب K چقدر است؟ سایز، گرید (مثلاً B7/2H یا معادل)، پوشش ضدخوردگی، نوع روانکار رزوه و ضریب K متناظر را اعلام کنید و جدول گشتاور ۳۰٪/۶۰٪/۱۰۰٪ بههمراه یک دور گردشی نهایی را ارائه دهید.
- آیا مقادیر گشتاور با و بدون روانکار متفاوت اعلام میشود و Re-torque لازم است؟ اگر روانکار تغییر کند، گشتاورهای اصلاحی چیست؟ برای گسکتهای نرمِ RF/FF آیا ریتورک گرم پس از یک سیکل دمایی توصیه میشود؟ شرایط و محدودیتهای آن را بنویسید.
- کنترل کیفیت و تلرانسهای فیس چگونه تضمین میشود؟ تلرانس تختی/کجی، بازرسی سطح (عدم خراش/پلیسه)، گواهی کالیبراسیون ابزار و رویهٔ QC پیش از ارسال را توضیح دهید؛ امکان ارائهٔ گزارش بازرسی را دارید؟
- شرایط بستهبندی، محافظت از فیس و برچسبگذاری چیست؟ لطفاً نوع کاور محافظ فیس/شیار، شیوهٔ پالت/کارتن، و برچسب سایز/کلاس/Heat No./Batch را اعلام کنید تا آسیب و اشتباه در سایت رخ ندهد.
- زمان تحویل، شرایط گارانتی آببندی و الزامات نصب چیست؟ لیـد تایم، شرایط گارانتی مشروط به نصب مطابق دستورالعمل، نیازهای ویژهٔ نصب (فینیـش فیس، ترتیب سفتکاری، ابزار لازم) و حدود مسئولیتها را مکتوب بفرمایید.
- خدمات پس از فروش و مدارک همراه سفارش را تضمین میکنید؟ ارسال TDS/MSDS، MTR برای فلنج/رینگ، راهنمای نصب و فرم QC/QA، و در صورت نیاز پشتیبانی فنی در محل یا ریموت برای راهاندازی/عیبیابی را تأیید کنید؟
جمعبندی
فیس را همنوع جفت کن، گسکت سازگار با سیال/فشار/دما بگذار، فینیـش را درست انتخاب کن، و با الگوی ستارهای سهپلهای ببند. برای آب: FF با Full Face یا RF با Spiral/CNAF؛ برای گاز/هیدروکربن: RTJ با رینگ فلزی یا RF با Spiral؛ برای شیمیایی: PTFE/گرافیت با فینیـش کنترلشده. این قواعد ساده، تحویل بینشتی و قابلدفاع را تضمین میکنند.