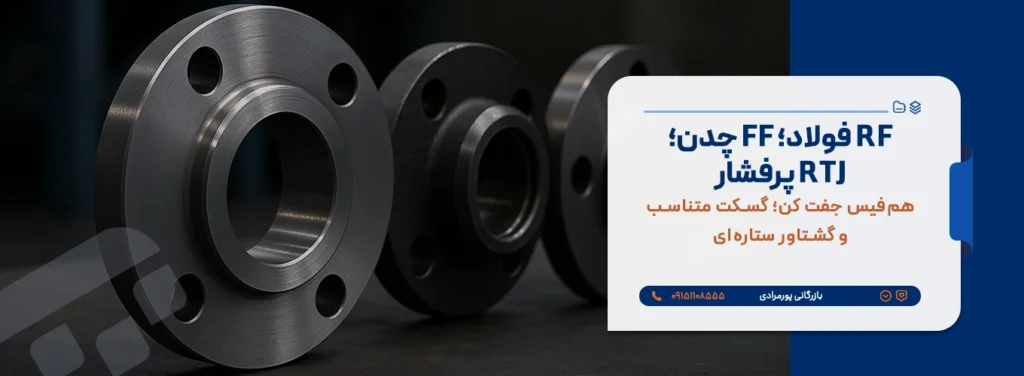
تفاوت فیس فلنج RF، FF و RTJ چیست؟
اگر در خرید یا مونتاژ فلنجهای خطوط آب، بخار، چیلدواتر، روغن داغ یا حتی گاز ساختمان تصمیمگیر هستید، انتخاب درست «نوع فیس فلنج» و «گسکت» تفاوت میان اتصال بیدردسر و اتصالی است که مدام عرق میکند، از سرویس خارج میشود یا حتی به پمپ و ولو آسیب میزند. در بازار ایران سه فیس پرمصرف داریم: RF (Raised Face)، FF (Flat Face) و RTJ (Ring Type Joint). این مقاله کاملاً اجرایی و خرید-محور است: با هدینگهای پرسشی، تفاوتها را دقیق توضیح میدهد، ماتریس انتخاب گسکت میدهد، زبری سطح و الگوی سفتکاری پیچها را مرحلهبهمرحله آموزش میدهد، خطاهای رایج کارگاهی را با درمان کوتاه جمعبندی میکند، و در پایان چکلیست QC/QA و Case Study واقعی تحویل میدهد.
فیس فلنج چیست و چرا نوع فیس در آببندی و ایمنی اینقدر تعیینکننده است؟
«فیس فلنج» همان سطح تماس فلنج با گسکت/فلنج مقابل است. شکل هندسی و فینیـش این سطح تعیین میکند انرژی سفتکاری پیچها چگونه به گسکت منتقل شود و آببندی چه کیفیتی بگیرد. فیس نامتناسب با گسکت، یا فینیـش اشتباه، دو نتیجه دارد: یا گشتاور بیش از حد میخواهید و تجهیزات (بهخصوص بدنهٔ چدنی پمپ/ولو) ترک میخورد، یا با گشتاور معقول، آببندی شکل نمیگیرد و اتصال عرق میکند. بنابراین قبل از خرید گسکت و حتی قبل از انتخاب کلاس فشار فلنج، باید بدانید فیس شما RF است یا FF یا RTJ و برای هرکدام چه «قواعدی» دارید.
قدیمیترین تأمینکننده لوله و اتصالات در مشهد و شرق کشور
بازرگانی پورمرادی نماینده رسمی برترین کارخانجات مانیسمان، سپنتا، پلیران و شیرآلات فاراب با در اختیار داشتن بزرگترین انبار اختصاصی در مشهد، تأمین و ارسال سریع انواع لوله و اتصالات صنعتی و ساختمانی را با گواهی اصالت و فاکتور رسمی تضمین مینماید.
تفاوت RF، FF و RTJ دقیقاً چیست و هرکدام چه ساختاری دارند؟
فلنج RF (Raised Face) چیست و کجا بهکار میرود؟
در RF، یک «پلهٔ برجسته» (معمولاً 2 تا 6 میلیمتر بسته به سایز/کلاس) روی فیس فلنج ایجاد شده تا گسکت فقط روی همین ناحیهٔ کوچکتر «نشست» کند. کوچک شدن سطح مؤثر آببندی، یعنی تنش تماس بالاتر با گشتاور کمتر؛ پس RF با گسکتهای نرم (CNAF/Graphite/PTFE) و نیمهفلزی (Spiral Wound) بسیار محبوب است. RF انتخاب رایج در فلنجهای فولادی/استنلس کلاسهای عادی آب/بخار/روغن داغ است و روی تجهیزات فولادی نیز بیدردسر مینشیند.
نکتهٔ حیاتی: هرگز RF را به فیس تختِ تجهیزات چدنی (پمپ/ولو چدنی) بدون تدبیر جفت نکنید؛ تمرکز تنش روی لبهٔ «پلهٔ RF» میتواند فلنج چدنی را ترک بدهد. اگر تجهیزات چدنی دارید، FF یا راهکار ایمن (واشر تمامسطح و گشتاور کنترلشده) را انتخاب کنید.
فلنج FF (Flat Face) چیست و کجا مزیت دارد؟
در FF، فیس کاملاً تخت است و گسکت در کل پهنای فیس مینشیند. در اتصال FF به FF، تنش روی بدنهٔ تجهیز توزیع شدهتر است؛ بههمین دلیل در بدنههای چدنی که شکنندهتر از فولادند، FF «امنتر» است. در شبکههای آب سرد/گرم، برج خنککن، پمپهای چدنی، ولوهای بدنهچدنی و رایزرهای آب، FF انتخاب روزمره است. گسکتهای نرم (CNAF، لاستیکی تقویتشده، EPDM، NBR، PTFE) با FF خوب کار میکنند.
نکتهٔ حیاتی: جفتکردن فلنج RF با FF (مثلاً RF روی خط فولادی به FF بدنهٔ چدنی پمپ) بهطور کلی توصیه نمیشود؛ اگر ناگزیر بودید، از گسکت تمامسطح و گشتاور کاهشیافته با توزیع مرحلهای و کنترل فاصلهٔ فیس استفاده کنید، اما راهحل اصولی، «همفیس» کردن است.
فلنج RTJ (Ring Type Joint) چیست و چه زمانی سراغش میرویم؟
در RTJ روی فیس فلنج «شیار حلقوی» ماشینکاری میشود و گسکت فلزی «رینگ» (Oval/Octagonal) داخل شیار مینشیند. آببندی با تغییر شکل پلاستیک گسکت فلزی و تماس فلز-به-فلز انجام میشود. مزیت: آببندی بسیار پایدار در فشار/دماهای بالا و سرویسهای حساس (نفت، گاز، بخار پرفشار). محدودیت: نیاز به گشتاور و هممحوری دقیق، قیمت بالاتر گسکت، و الزام به کیفیت بالای ماشینکاری فیس.
جمعبندی تفاوت: RF = پلهٔ برجسته و گسکت نرم/اسپیرال برای عموم سرویسها؛ FF = تخت و «ایمن برای چدن»؛ RTJ = شیار رینگی و گسکت فلزی برای فشار/دما/خورندگی بالا.
برای هر سرویس (آب، بخار، روغن، گاز) کدام فیس مناسبتر است و چرا؟
انتخاب فیس به سه عامل برمیگردد: متریال تجهیز (چدن یا فولاد)، سطح فشار/دما، و سهولت نگهداشت. در ساختمان/صنعت سبک، قاعدهٔ محافظهکارانه این است: تجهیزات چدنی → FF؛ فولادی با فشار/دما معمولی → RF؛ فشار/دما بالا یا سرویسهای خطرناک → RTJ. در ادامه یک ماتریس تصمیم سریع میآید که «جفت فیسهای مجاز/پرهیز» را یادآوری میکند.
ماتریس جفتکردن فیسها و پیشنهاد سرویس
| جفت فیس | سرویسهای مناسب | وضعیت | توضیح اجرایی |
|---|---|---|---|
| RF ↔ RF | آب، بخار کمتامیانفشار، روغن داغ | توصیه میشود | گسکت نرم/اسپیرال؛ فینیـش شیار دایرهای |
| FF ↔ FF | آب سرد/گرم، پمپ/ولو چدنی | توصیه میشود | گسکت تمامسطح؛ تنش توزیعشده |
| RTJ ↔ RTJ | گاز، بخار/روغن پرفشار | توصیه میشود | رینگ Oval/Oct؛ گشتاور و هممحوری دقیق |
| RF ↔ FF | — | اجتناب شود | ریسک ترک در چدن/آببندی ناقص؛ فقط با تدابیر خاص |
گسکت مناسب برای RF، FF و RTJ کدام است و مواد گسکت را چطور انتخاب کنیم؟
گسکت باید با «نوع فیس» و «سیال/دما/فشار» سازگار باشد. بهصورت عملی، برای RF/FF سراغ گسکتهای نرم یا نیمهفلزی میرویم و برای RTJ الزاماً رینگ فلزی میخواهیم. مواد متداول: CNAF (الیاف غیراسبست با بایندر)، گرافیت منعطف (دمای بالا و مقاومت شیمیایی خوب)، PTFE (خورندگی/بهداشتی)، EPDM/NBR (آب/گاز خاص)، و Spiral Wound با فیلر گرافیت/PTFE. برای RTJ، گسکتهای رینگی در گریدهای فلزی (Soft Iron, Low Carbon Steel, SS304/316 و…) عرضه میشوند.
ماتریس گسکت-فیس-سرویس (راهنمای اجرایی)
| فیس | گسکتهای رایج | سرویسهای نمونه | نکته |
|---|---|---|---|
| RF | Spiral Wound (گرافیت/PTFE)، CNAF، گرافیت خالص | آب، بخار، روغن | تنش مؤثر بالا؛ فینیـش شیار دایرهای |
| FF | تمامسطح CNAF/EPDM/NBR/PTFE | آب سرد/گرم، پمپ/ولو چدنی | گسکت فولفیس برای توزیع تنش |
| RTJ | Ring Gasket (Oval/Oct/BX) | گاز/فشار/دما بالا | فقط فلزی؛ تابگیری دقیق |
زبری سطح فیس (Surface Finish) باید چقدر باشد تا آببندیِ «درست» بگیریم؟
برای فیسهای RF/FF، فینیـش شیار دایرهای متحدالمرکز (serrated) با زبری حدود Ra≈3.2–6.3 μm تجربهٔ میدانی بسیار خوبی برای گسکتهای نرم/اسپیرال میدهد: نه آنقدر صاف که گسکت «لغزش» پیدا کند و نه آنقدر خشن که گسکت را خراش دهد. برای گسکتهای PTFE بهتر است به سمت زبری پایینتر (≈3.2 μm) بروید. در RTJ، کیفیت ماشینکاری شیار (ابعاد دقیق، بدون پلیسه/خراش) حیاتی است؛ هر ناصافی در کف شیار، یکنواختی تغییر شکل رینگ فلزی را خراب میکند.
الگوی قراردهی پیچها و گشتاور بستن چگونه است تا گسکت له نشود یا نشتی ندهد؟
هدف از سفتکاری پیچها، ایجاد Preload یکنواخت روی گسکت است. الگوی کلاسیک «ستارهای/متقاطع» را در سه پله اجرا کنید: ۳۰٪، ۶۰٪، ۱۰۰٪ گشتاور هدف. طول آچار را زیاد نکنید؛ از آچار ترکمتر استفاده کنید. بعد از رسیدن به ۱۰۰٪، یک دور «گردشی» با همان گشتاور بزنید تا نشستهای موضعی جبران شود. در سرویسهای دمایی، Re-torque گرم (پس از رسیدن به دمای کار و سردشدن) برای RF/FF با گسکتهای نرم مفید است؛ در RTJ معمولاً نیاز نیست ولی هممحوری باید عالی باشد.
گامبهگام: مونتاژ فلنج با گسکت (RF/FF/RTJ) دقیقاً چگونه انجام میشود؟
مرحله ۱ — بازرسی فلنج/گسکت/پیچ و تمیزکاری
فیسها را از خراش/ضربه/پلیسه پاک کنید؛ روی RF/FF اثر انگشت و روغن را با دستمال بدون پرز بگیرید. ضخامت و قطر گسکت را با فیس چک کنید. رزوهٔ پیچ/مهره سالم و روان باشد (روانکار سازگار به رزوه بزنید، نه به فیس). در RTJ، رینگ باید بدون» انحنا و شمارهٔ گریدش مشخص باشد.
مرحله ۲ — هممحوری و تنظیم گپ
فلنجها را هممحور کنید؛ گیرهٔ همراستاساز/پین راهنما کمک میکند. فاصلهٔ یکسانِ محیطی را با فیلر گیج یا چشم چک کنید. در پمپ/ولوهای چدنی (FF)، از «کشش لوله» برای هممحوری استفاده نکنید؛ وزن و نیرو به تجهیزات منتقل نشود.
مرحله ۳ — جانمایی گسکت و نصب پیچها
برای RF/FF، گسکت را در مرکز قرار دهید (از راهنما/چسب موقت بسیار نازک در چند نقطه میتوانید استفاده کنید؛ چسب زیاد ممنوع). در RTJ، رینگ را داخل شیار قرار دهید؛ جهت/مدل (Oval/Oct) را با علامت روی رینگ/فلنج تطبیق دهید. پیچها را با روانکاری رزوه از روبهرو بگذارید؛ طول رزوهی بیرونزده یکنواخت باشد.
مرحله ۴ — سفتکاری ستارهای در سه پله
الگو را شمارهگذاری کنید و پلههای ۳۰٪، ۶۰٪، ۱۰۰٪ را اجرا کنید. هر بار با مارکر روی مهره علامت بگذارید تا دور کامل را از قلم نیندازید. در RTJ، گشتاور را آرام افزایش دهید تا «نشست» ناگهانی رخ ندهد. پس از پلهٔ سوم، یک دور گردشی با ۱۰۰٪ بزنید.
مرحله ۵ — تست و Re-torque (در صورت نیاز)
برای آب/بخار، تست فشار انجام دهید؛ اگر عرق ریزدید، نیمپله گشتاور اضافه دهید (نه بیش از حدود توصیه). برای سرویسهای دمایی، پس از یک سیکل گرم/سرد، Re-torque سبک برای RF/FF با گسکت نرم میتواند نشتیهای دیررس را حذف کند. در RTJ، اگر نشتی دارید، معمولاً «بازکاری کامل» لازم است.
خطاهای رایج مونتاژ فلنج چیست و چگونه سریع اصلاح کنیم؟
RF به FF روی تجهیز چدنی: تمرکز تنش و احتمال ترک. راهحل: همفیس کنید (FF به FF) یا در نهایت گسکت فولفیس با گشتاور محدود و کنترل فاصلهٔ فیس؛ اصولیترین کار تعویض فلنج/آداپتور است.
گشتاور نامتقارن/ستارهای اجرا نشده: گسکت له و نشتی محیطی. راهحل: بازکردن و سفتکاری مجدد سهپلهای با آچار ترکمتر؛ اگر لهیدگی شدید است، گسکت تعویض.
فینیـش اشتباه فیس برای PTFE: زبری زیاد → لغزش/نشتی. راهحل: پرداخت مجدد یا انتخاب گسکت مناسب فینیـش موجود.
گسکت اشتباه روی RTJ: استفاده از CNAF/اسپیرال داخل شیار رینگی یا رینگ نامتناسب. راهحل: فقط رینگ فلزی همگرید و هممدل با شیار؛ شمارهٔ رینگ/فلنج را چک کنید.
آلودگی/چربی بین فیس و گسکت: لغزش و نشتی دیررس. راهحل: تمیزکاری کامل با حلال سازگار و دستمال بدون پرز؛ مونتاژ دوباره.
Overtightening: لهیدگی گسکت نرم و کمانش RF، یا آسیب به چدن FF. راهحل: برگشت تا پلهٔ قبلی و بازکاری با گشتاور توصیه؛ در چدن همیشه «محافظهکارانه» باشید.
محاسبات سرانگشتی برای انتخاب گشتاور و پیشبار پیچها چگونه انجام میشود؟
برای تخمین اولیهٔ گشتاور از رابطهٔ سادهی T ≈ K × F × d استفاده میشود: T گشتاور (N·m)، F نیروی کششی هدف در پیچ (N)، d قطر اسمی پیچ (m) و K ضریب گشتاور (≈0.18–0.25 بسته به روانکاری). نیروی هدف F را میتوانید از «تنش مجاز در پیچ × سطح مؤثر» و «تنش نشستن گسکت» بهصورت محافظهکارانه تعیین کنید. در کارگاه، الزاماً از جدولهای برند گسکت/فلنج تبعیت کنید؛ این فرمول صرفاً برای فهم روند است.
چرا ترکیب متریال فلنج/تجهیز (فولاد/چدن) روی انتخاب فیس/گسکت اثر میگذارد؟
چدن مدول بالا و شکنندگی بیشتری نسبت به فولاد دارد؛ تمرکز تنش روی لبهٔ RF یا گشتاور بالای نامتقارن بهراحتی در فلنجهای چدنی ترک ایجاد میکند. بنابراین «FF با گسکت تمامسطح» هم توزیع تنش بهتری میدهد و هم بخش بیشتری از فیس را درگیر میکند. در فولاد، RF مزیت بالابردن تنش مؤثر روی گسکت را با گشتاور پایینتر میدهد و رایجتر است.
سه سناریوی واقعی از پروژههای موتورخانه/HVAC
کیس ۱: نشتی دورهای در ورودی پمپ چدنی آب گردشی
وضعیت: فلنج خط فولادی RF به فلنج پمپ چدنی FF جفت شده بود؛ نشتیهای ریز و شکست مکرر گسکت. راهحل: جایگزینی فلنج خط با FF و گسکت فولفیس CNAF؛ سفتکاری سهپلهای با گشتاور کنترلشده. مشکل بهطور کامل برطرف شد.
کیس ۲: بخار کمفشار با فلنج فولادی RF و گسکت نرم لهشده
وضعیت: نشتی پس از گرم/سرد شدن. یافته: فینیـش فیس بسیار صاف بود؛ PTFE لغزش داشت و گشتاور بیش از حد شده بود. راهحل: تعویض به گسکت Spiral Wound با فینیـش شیار دایرهای مناسب؛ Re-torque گرم پس از یک سیکل. پایدار شد.
کیس ۳: گاز فشرده با RTJ و نشتی اولیه
وضعیت: رینگ Octagonal اشتباهاً روی شیار Oval نصب شده بود. راهحل: تطبیق شمارهٔ رینگ/شیار و تعویض به مدل صحیح؛ مونتاژ با هممحوری دقیق و گشتاور مرحلهای. نشتی صفر.
چکلیستهای خرید و نصب؛ چه چیزهایی را قبل از بازکردن پیچها آماده کنیم؟
چکلیست خرید (گسکت و فلنج)
- نوع فیس فلنج: RF/FF/RTJ (در نقشه و روی بدنه خوانا)
- کلاس فشار و سایز فلنجها (برای تطبیق ضخامت حلقهٔ RF و ابعاد RTJ)
- انتخاب گسکت: نوع (CNAF/Graphite/PTFE/Spiral/RTJ Ring)، ضخامت، قطر داخلی/خارجی
- سازگاری مواد گسکت با سیال/دما/فشار (آب، بخار، روغن، گاز)
- پیچ/مهره/واشر با گرید مناسب و تعداد/طول درست
چکلیست نصب (Step-by-step اجرایی)
- تمیزکاری فیسها، کنترل فینیـش و حذف خراش/پلیسه
- هممحوری فلنجها و کنترل گپ محیطی
- جانمایی گسکت (مرکزی و خشک؛ چسب فقط نقطهای و نازک در صورت نیاز)
- سفتکاری ستارهای سهپلهای با ترکمتر؛ روانکاری رزوهها
- بازبینی چشمی و تست فشار؛ Re-torque گرم برای گسکت نرم
قبل از تحویل چه چیزهایی را بازبینی و مستند کنیم؟
۱) همخوانی فیسها (RF↔RF، FF↔FF یا RTJ↔RTJ) و پرهیز از RF↔FF
پیش از سفتکاری نهایی، بازرسی چشمی و لمسی انجام دهید که نوع فیسِ هر دو طرف یکسان باشد: برجستگی RF روی هر دو فلنج، تختِ کامل برای FFها و شیار رینگی هممدل در RTJها. جفتکردن RF با FF (خصوصاً روی بدنهٔ چدنی پمپ/ولو) تنش لبهای ایجاد میکند و میتواند به ترک یا آببندی ناقص منجر شود. نتیجهٔ این کنترل باید در فرم QC با ذکر «نوع فیسِ هر دو طرف و سازگاری» ثبت شود و در صورت ناهمخوانی، اقدام اصلاحی (تعویض فلنج/آداپتور یا تغییر گسکت و محدودسازی گشتاور) مستند گردد.
۲) نوع/ابعاد/ضخامت گسکت مطابق فیس
گسکت باید از نظر نوع (CNAF/گرافیت/PTFE/Spiral/رینگ RTJ)، قطر داخلی/خارجی و ضخامت با فیس و کلاس فلنج سازگار باشد؛ برای FF گسکت «فولفیس» مزیت توزیع تنش دارد و برای RF معمولاً گسکت رِیزد-فونیس با عرض صحیح لازم است. ضخامتِ نادرست یا قطر اشتباه باعث لهیدگی، لغزش یا بیرونزدگی میشود. شمارهٔ پارت گسکت، ابعاد و سری تولید را با سفارش خرید تطبیق دهید و یک عکس از گسکت کنار خطکش بگیرید و در پروندهٔ QC ذخیره کنید.
۳) زبری و فینیـش فیس مخصوص گسکتهای حساس (PTFE/Spiral)
برای RF/FF باید فینیـش شیار دایرهای متحدالمرکز و زبری حدود Ra≈3.2–6.3 μm داشته باشید؛ PTFE به سطح صافتر (نزدیک 3.2 μm) پاسخ بهتری میدهد و زبری بیش از حد میتواند به لغزش/نشتی یا برش گسکت منجر شود. سطح فیس را از چربی/اکسید/پلیسه پاک کنید، خراش عمیق و «پله» موضعی را گزارش دهید و در صورت لزوم لپکاری/ماشینکاری را قبل از مونتاژ انجام دهید. نتیجهٔ ارزیابی فینیـش با عکس ماکرو و یادداشت زبری (در حد امکان ابزار اندازهگیری) مستند شود.
۴) الگوی گشتاور و مقادیر (فرم سهپلهای با امضای مجری)
سفتکاری باید به الگوی ستارهای در سه پله (۳۰٪، ۶۰٪، ۱۰۰٪ گشتاور هدف) و با ترکمتر انجام شود تا پیشبار یکنواخت روی گسکت بنشیند. در فرم QC، سایز و گرید پیچ/مهره، ضریب روانکاری (K)، گشتاور هدف هر پله و امضای مجری/ناظر ثبت شود؛ یک دور «گردشی» با ۱۰۰٪ نیز انجام و تیک شود. هر پیچ که به علت گیر یا کشآمدگی تعویض شده، شمارهاش و اقدام اصلاحی قید گردد تا ریسک نابرابری پیشبار حذف شود.
۵) تست فشار و نتیجه (نمودار فشار–زمان)
پس از مونتاژ، تست هیدرواستاتیک/نشتی طبق دستور پروژه انجام و نمودار فشار–زمان با دمای محیط ثبت شود. «عرق» موضعی یا افت فشار باید با مختصات فلنج یادداشت شده و پس از ریتورک یا بازکاری، تست تکرار شود. نسخهٔ PDF/عکس نمودار، مقادیر آغاز/پایان، مدت نگهداشت و نتیجهٔ نهایی (قبول/رد) به پروندهٔ QC پیوست گردد؛ این سند در گارانتی و تحویل کارفرما کلیدی است.
۶) عکس کلوزآپ از گسکت/فیس قبل از بستن (در صورت امکان) و بعد از نصب
پیش از قرار دادن گسکت (یا در RTJ قبل از نشاندن رینگ)، یک عکس کلوزآپ از وضعیت فیسها (فینیـش، تمیزی، بدون پلیسه) بگیرید؛ پس از جانمایی گسکت، عکس دومِ همراستایی و مرکز بودن آن را ثبت کنید. بعد از سفتکاری نهایی، عکس از محیط فلنج (هممحوری، بیرونزدگی احتمالی گسکت، یکنواختی فاصله) تهیه کنید. این سهگانهٔ تصویری، اختلافهای آتی را سریع حل میکند و کیفیت کار را قابل دفاع میسازد.
۷) حلقهٔ RTJ (مدل/گرید) و تطبیق با شیار
در اتصالات RTJ، شمارهٔ رینگ (Oval/Oct/BX)، گرید متال (Soft Iron/LC Steel/SS304/316 و …) و ابعاد را با استاندارد شیار فلنج تطبیق دهید؛ رینگِ اشتباه در شیار نادرست، نشتی قطعی میدهد. سطح رینگ باید بدون ضربه/خمش و با برچسب قابل خواندن باشد. یک عکس از مارکینگ رینگ و نمای داخل شیار قبل از مونتاژ بگیرید و در QC ذخیره کنید؛ گشتاور اعمالی و هممحوری نیز در فرم ثبت شود.
۸) برگهٔ آموزش نگهداشت (چه زمانی ریتورک لازم است، علائم نشتی)
برای فلنجهای RF/FF با گسکتهای نرم، «ریتورک گرم» پس از یک سیکل دمایی (در صورت مجاز بودن) میتواند نشتیهای دیررس را حذف کند؛ زمان و روش آن را در برگهٔ نگهداشت بنویسید. علائم هشدار (عرق در درز، لک نمکی، صدای سوت، بوی سیال) و روند اقدام سریع (بازدید، سنجش گشتاور، تست نقطهای) باید روشن باشد. این برگه با پلان محل فلنجها، کلاس فشار و اطلاعات تماس مجری، چاپ و به کارفرما تحویل و امضا شود.
پرسشهای مهم خرید — قبل از سفارش از فروشنده چه بپرسیم؟
- نوع فیس فلنجِ مورد عرضه دقیقاً چیست و برای هر دو سمت اتصال همخوان است؟ آیا RF، FF یا RTJ است و در صورت RF، ارتفاع پله و استاندارد مرجع آن چیست؟
- کلاس فشار فلنج (مثلاً ASME B16.5 Class 150/300/600 یا معادل) دقیقاً کدام است و با چه استانداردی تأیید میشود؟
- فینیـش سطح فیس چگونه است و زبری آن به واحد Ra/RMS چقدر اندازهگیری شده است (بهویژه برای گسکتهای PTFE یا Spiral Wound)؟
- سیال، دمای کاری و فشار کاری/طراحی که این فلنج و گسکت برای آن مناسباند دقیقاً چه بازهای است و مدارک سازگاری فرایندی دارید؟
- متریال بدنهٔ تجهیزِ طرف مقابل چیست (چدن یا فولاد) و آیا این فلنج/گسکت برای جفتشدن با آن توصیه و تضمین میشود؟
- گسکت پیشنهادی شما برای این سرویس و فیس کدام است (CNAF/Graphite/PTFE/Spiral/RTJ Ring) و آیا گواهی سازگاری با سیال/دما/فشار و برگهٔ داده (TDS) دارد؟
- ابعاد گسکت پیشنهادی (قطر داخلی/خارجی و ضخامت) دقیقاً چیست و با استاندارد فلنج انتخابی من کاملاً تطابق دارد؟
- برای RTJ در صورت انتخاب، مدل رینگ (Oval/Oct/BX)، گرید متال (Soft Iron/CS/SS304/SS316 و …) و شمارهٔ شیار منطبق بر استاندارد کدام است؟
- پیچومهرهٔ توصیهشده (سایز، گرید متریال، پوشش ضدخوردگی) دقیقاً چیست و الگوی سفتکاری و مقادیر گشتاور پیشنهادیِ سهپلهای را میتوانید مکتوب ارائه کنید؟
- آیا روانکار رزوه (نوع و ضریب K) در محاسبهٔ گشتاور لحاظ شده است و در صورت تغییر روانکار، گشتاور اصلاحی را اعلام میکنید؟
- تلرانسهای ماشینکاری فیس (کجی، تاب، تختی) و کنترل کیفیت خروجی کارگاه شما چگونه تضمین میشود و گواهی بازرسی/کالیبراسیون ارائه میگردد؟
- آیا برای تجهیزات چدنی، گسکت «فولفیس» و دستورالعمل محدودسازی گشتاور جهت جلوگیری از ترکخوردگی بدنه ارائه میدهید؟
- استاندارد مرجع ساخت (مثلاً ASME B16.5/B16.47 یا معادل)، گواهی مواد (MTR) و مدارک QC/QA را همراه کالا تحویل میدهید؟
- شرایط بستهبندی، محافظت از فیس (کپ/کاور)، برچسبگذاری سایز/کلاس/Heat No. و نحوهٔ حمل تا محل پروژه چگونه است؟
- زمان تحویل، شرایط گارانتی آببندی (در صورت نصب مطابق دستورالعمل) و امکان ریتورک گرم/بازبینی پس از راهاندازی را مکتوب تضمین میکنید؟
با همین چند پاسخ، ریسک شما بهشدت پایین میآید و دوبارهکاری حذف میشود.
جمعبندی
همفیس جفت کنید، گسکتِ متناسب بگذارید، فینیـش را درست انتخاب کنید، و ستارهای سهپلهای سفت کنید. اگر تجهیز چدنی است، به FF وفادار بمانید؛ اگر سرویس سخت است، RTJ را جدی بگیرید؛ و اگر نمیدانید کدام گسکت را بردارید، برای RF آب/بخار/روغن معمولاً Spiral Wound یا CNAF باکیفیت جواب میدهد. با چکلیستهای این مقاله، تحویل شما بینشتی و قابلدفاع خواهد بود.