الکتروفیوژن یا باتفیوژن؟ تفاوت و کاربردها برای لوله پلیاتیلن
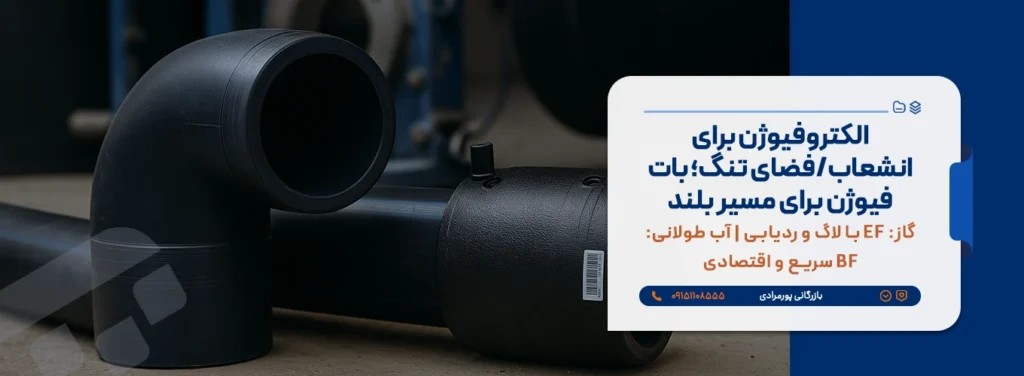
انتخاب بین الکتروفیوژن (Electrofusion) و باتفیوژن/لببهلب (Butt Fusion) برای اتصال لولههای پلیاتیلن PE80/PE100، یکی از تصمیمهای کلیدی در پروژههای آبرسانی، گازرسانی، آبیاری و خطوط صنعتی است. اشتباه در این انتخاب میتواند به افزایش هزینهٔ چرخهٔ عمر (TCO)، تأخیر در تحویل، نشتیهای دیررس و حتی ریسکهای ایمنی منجر شود. این راهنمای کاملاً اجرایی و خرید-محور با رعایت سلسلهمراتب هدینگ، همه چیز را از مبانی تا جداول انتخاب، روشهای گامبهگام، چکلیستها، خطاهای رایج همراه راهحل، QC/QA و نمونههای پروژه پوشش میدهد تا بدون آزمون و خطای پرهزینه، به «اتصال بینقص و قابل دفاع» برسید.
الکتروفیوژن بهتر است یا باتفیوژن؟ (پرسش کلیدی و جمعبندی فوری)
اگر فضا محدود است، بافت شهری تنگ است، نیاز به انشعابگیری دقیق دارید، یا کارفرمای گاز روی ردیابی اتصال و ثبت داده حساس است، الکتروفیوژن مزیت قطعی دارد: طرح جوش کنترلشده، دیتالاگر، و پذیرش بازرسی ساده. اگر مسیر مستقیم، طولانی و قابل دسترسی دارید (بهخصوص در آب) و میخواهید هزینهٔ اتصال کمتر و سرعت مونتاژ بالاتر باشد، باتفیوژن اقتصادی و کارآمد است—به شرط دستگاه کالیبره و اپراتور آموزشدیده. در بسیاری از شبکههای گاز شهری ایران، ترکیب PE100 SDR11 + اتصالات الکتروفیوژن رویهٔ غالب است، در حالی که در آبرسانیهای طولانی، رشتهسازی باتفیوژن معمولتر است.
قدیمیترین تأمینکننده لوله و اتصالات در مشهد و شرق کشور
بازرگانی پورمرادی نماینده رسمی برترین کارخانجات مانیسمان، سپنتا، پلیران و شیرآلات فاراب با در اختیار داشتن بزرگترین انبار اختصاصی در مشهد، تأمین و ارسال سریع انواع لوله و اتصالات صنعتی و ساختمانی را با گواهی اصالت و فاکتور رسمی تضمین مینماید.
واژگان کلیدی و مفاهیم پایه
SDR، گرید مواد و کلاس فشار
SDR نسبت قطر بیرونی به ضخامت دیواره است: SDR پایینتر یعنی دیواره ضخیمتر و فشارپذیری بیشتر (مثلاً SDR11 قویتر از SDR17). PE100 نسبت به PE80 در استحکام بلندمدت بهتر است، پس برای همان فشار، میتوان SDR بالاتری را امنتر انتخاب کرد یا در SDR برابر، فشار کاری بالاتری داشت. در آب معمولاً از PN (فشار نامی در 20°C) و در گاز از MOP استفاده میشود.
در آبرسانی شهری/صنعتی، SDR11≈PN16 و SDR17≈PN10 (تقریبی) مرسوماند. در گاز توزیع شهری، برای حاشیهٔ ایمنی و همخوانی با اتصالات EF، PE100 SDR11 بسیار رایج است. این انتخابها باید با دما، بارهای خاک/ترافیک و سیاست ایمنی پروژه کنترل شوند.
سازوکار آببندی و پیوند در دو روش
الکتروفیوژن: اتصال پیشساخته (کوپلر/سهراهی/زین) با سیمپیچ حرارتی داخلی دارد. با اعمال جریان در پروفایل کنترلشده، پلیمر محل تماس ذوب و پیوند میخورد؛ بدون فشار مکانیکی بالای خارجی و با قابلیت ثبت خودکار زمان/ولتاژ/آمپر.
باتفیوژن: دو سر لوله/فیتینگ بعد از Facing دقیق با صفحهٔ داغ کالیبره ذوب شده و سپس با فشار مشخص تا زمان نگهداشت به هم فشرده میشوند. کیفیت به تراز، دما، فشار تماس و زمان وابسته است و مهارت اپراتور نقش پررنگی دارد.
مزایا و محدودیتها: مقایسهٔ عمیق
الکتروفیوژن—کجا میدرخشد و کجا نه؟
در انشعابات شهری، تعمیرات موضعی، نقاط با دسترسی محدود، نزدیکی تأسیسات موجود و هرجا که زمانِ باز بودن ترانشه باید کم شود، EF بیرقیب است. دستگاههای مدرن EF با بارکدخوان و جبران دمای محیط، یکنواختی اتصال را بالا میبرند و مستندسازی QC/QA را تسهیل میکنند. در گاز، این مستندسازی برای پذیرش کارفرما حیاتی است. محدودیت EF، هزینهٔ اتصالات و وابستگی به برق پایدار است؛ همچنین آلودگی سطح یا جابجایی در سردشدن، ریسک ایجاد میکند و باید مدیریت شود.
در مسیرهای طولانی آب با تکرار اتصالهای زیاد، EF معمولاً اقتصادی نیست مگر در نقاط خاص (اتصال به شیرآلات، عبور از موانع، تعمیر). اما برای انشعابگیری از لاین موجود یا فضاهای شلوغ شهری، تقریباً همیشه انتخاب اول است.
باتفیوژن—قدرت در یکپارچگی و سرعت
در خطوط مستقیم و طولانی (آب، کشاورزی، صنعتی) که امکان استقرار دستگاه و تیم وجود دارد، BF با هزینهٔ پایین اتصال و سرعت بالا، گزینهٔ بهینه است. Facing دقیق، صفحهٔ داغ تمیز/کالیبره و فشار/زمان درست، لبک یکنواخت و اتصال قوی میدهند. نقطهٔ ضعف BF، نیاز به فضای کارگاهی بیشتر و تأثیرپذیری از باد/گردوغبار/باران است که باید با چادر کارگاهی کنترل شود. برای گاز، BF معمولاً برای رشتهسازی استرینگ و سپس کشش (HDD) استفاده میشود و خودِ انشعابات با EF تکمیل میگردند.
ماتریس تصمیم عملی (سناریو به سناریو)
انتخاب سریع بر اساس شرایط پروژه
| سناریو | روش پیشنهادی | توضیح اجرایی |
|---|---|---|
| انشعاب از خط موجود در معبر باریک | الکتروفیوژن | کنترل، سرعت، ردیابی؛ فضای کم |
| خط آبرسانی روکار/مدفون 500+ متر | باتفیوژن | اتصال ارزان و تکرارشونده، سرعت بالا |
| شبکهٔ گاز شهری (توزیع) | الکتروفیوژن | پذیرش بازرسی، لاگ اتصال، ایمنی |
| HDD/عبور افقی هدایتشده | باتفیوژن برای استرینگ + EF تکمیلی | یکپارچگی مکانیکی + تکمیل موضعی |
| فضای کارگاهی وسیع در محوطه صنعتی | باتفیوژن | کارگاه خشک، سرعت اجرای بالا |
| تعمیر نشتی موضعی شبانه در شهر | الکتروفیوژن | باز/بست سریع ترانشه، حداقل اختلال |
الزامات فنی انتخاب: فراتر از مزایا/معایب
تأثیر SDR و قطر
در SDR پایین (مثل 11)، زمان/انرژی جوش بیشتر است و Handling دشوارتر میشود؛ در EF باید از اتصال همرده SDR استفاده شود. BF با SDR پایین، لبک حجیمتری میسازد و کنترل فشار اهمیت بیشتری پیدا میکند. در قطرهای بزرگ، مزیت BF اقتصادیتر و محسوستر است؛ در قطرهای کوچک/متوسط و محیط تنگ، EF راحتتر است.
دمای محیط و شرایط کارگاهی
در EF، دستگاههای جدید برنامهٔ جوش را با دمای محیط اصلاح میکنند؛ با این حال تراش سطح و «عدم لمس سطح تراشخورده» حیاتی است. در BF، باد/سرما/باران روی صفحهٔ داغ و حوضچهٔ مذاب اثر مستقیم دارد؛ چادر کارگاهی، سایهبان و نگهداشت دما لازم است. سطح تمیز، خشک و عاری از گردوغبار شرط مشترک هر دو روش است.
ایمنی، بازرسی و مستندسازی
برای خطوط گاز، الزامات ایمنی/بازرسی معمولاً EF را ترجیح میدهد: بارکد اتصال، لاگ خودکار، شناسهٔ بچ و عکس مستند. در آب، اگرچه لاگ خودکار الزامی نیست، اما فرمهای QC/QA (فشار/زمان/دما و عکس لبک) در BF و پرینت دیتالاگر در EF تحویل را بیدردسر میکند.
روش اجرایی گامبهگام — الکتروفیوژن
آمادهسازی سطح و فیکسچر
محدودهٔ اتصال را با اسکراپر/تراش سطح تا حذف لایهٔ اکسیده 0.15–0.3 میلیمتر بتراشید؛ لمس سطح تراشخورده ممنوع. سپس با الکل ایزوپروپیل تمیز و خشک کنید. لولهها را تا عمق نشاندار در کوپلر جا بزنید و با گیرهٔ EF فیکس کنید تا کمترین حرکت ممکن باشد.
برنامهریزی جوش و اعمال انرژی
بارکد اتصال را با دستگاه بخوانید تا زمان/ولتاژ/آمپر بهصورت خودکار تنظیم شود. کابلها و کلمپها را بررسی کنید؛ سپس چرخهٔ جوش را آغاز کنید. نشانگرهای خیزش روی بدنه (پینهای Riser) باید یکنواخت بیرون بزنند؛ این نشانهٔ گرمشدن صحیح است. پایان جوش، وارد فاز سردشدن میشوید.
سردشدن و پذیرش اتصال
تا پایان زمان سردشدن، هرگونه جابجایی/بار ممنوع است. سپس کپها را بردارید، یکنواختی خیزش، تراز لولهها و عدم سوختگی/حبابزدگی را بازدید کنید. پرینت/فایل دیتالاگر را ذخیره و به فرم QC پیوست نمایید.
روش اجرایی گامبهگام — باتفیوژن
ترازبندی و Facing
دو سر لوله/فیتینگ را در گیرهها فیکس و همراستا کنید. با تراشنده (Facing) سطوح را کاملاً مسطح و موازی کنید تا Gap حذف شود. ترازبینی را با گیج/چشم کنترل کنید؛ بیضوی بودن بیش از تلورانس پذیرفته نیست.
گرمایش و فشردن
صفحهٔ داغ تمیز و کالیبره را بین سطوح قرار دهید؛ با فشار/زمان مطابق جدول برند، ذوب کنترلشده ایجاد کنید تا لبک اولیه تشکیل شود. صفحه را سریع اما تمیز بردارید و دو قطعه را با فشار مشخص تا زمان نگهداشت بفشارید تا حوضچهٔ مذاب مشترک شکل بگیرد.
سردشدن و کنترل ظاهری
تا پایان زمان سردشدن، قطعه باید در جِگ بدون تنش بماند. سپس لبک بیرونی را بازدید کنید: دو حلقهٔ یکنواخت و قرینه بدون شکستگی/تکهتکه شدن نشانهٔ اتصال سالم است. لبک بسیار کوچک/بزرگ، هشدار تنظیمات غلط است.
خطاهای رایج و راهحل—الکتروفیوژن
تراش ناکافی/آلودگی سطح
باقیماندن اکسید/چربی، پیوند مولکولی را مختل میکند و جدایش لایهای/نشتی دیررس میدهد. راهحل: تراش یکنواخت تا براقشدن سطح و تمیزکاری الکلی؛ سپس مونتاژ بیلمس و سریع.
جابجایی در فاز سردشدن
کوچکترین تکان یا تنش، میکروترک ایجاد میکند. راهحل: فیکسچر محکم، ممانعت فیزیکی از ضربه، رعایت کامل زمان سردشدن.
ولتاژ/برق ناپایدار
نوسان برق چرخهٔ جوش را ناقص میکند. راهحل: ژنراتور/UPS پایدار، کابل سالم و کنترل پرینت دیتالاگر؛ اتصالهای مشکوک را مردود کنید.
خطاهای رایج و راهحل—باتفیوژن
فشار/زمان/دما نامناسب
لبک بسیار کوچک → ذوب ناکافی؛ لبک بسیار بزرگ/آشفته → فشار/زمان بیشازحد. راهحل: تبعیت دقیق از جدول برند، آموزش اپراتور و تستهای تمرینی با برش مقطعی.
صفحهٔ داغ کثیف/اکسیده
آلودگی صفحه، ناخالصی به مذاب میدهد. راهحل: تمیزکاری منظم، کاور محافظ، ممنوعیت تماس با خاک/روغن.
Facing ناقص/عدم همراستایی
Gap و کجی، پیوند را ضعیف میکند. راهحل: Facing تا رسیدن به سطوح آینهای و کنترل دقیق تراز.
چکلیست خرید—مخصوص EF/BF
الکتروفیوژن
- دستگاه EF با بارکدخوان و دیتالاگر + کابل/کلمپ سالم
- اتصالات EF همردهٔ SDR/قطر (کوپلر، سهراهی، زین)
- اسکراپر/ابزار تراش سطح، الکل ایزوپروپیل، دستمال بدون پرز
- فیکسچر/گیرهٔ همراستاساز، منبع برق پایدار/ژنراتور
باتفیوژن
- ماشین BF کامل (گیرهها، تراشنده، صفحهٔ داغ کالیبره)
- ترمومتر سطحی/سنسور دما، گیج فشار تماس، آچارها
- چادر/سایهبان کارگاهی، میز تمیز، برق/ژنراتور پایدار
چکلیست نصب—اجرایی/قابل تحویل
EF: چهار اصل طلایی
- تراش کافی + تمیزکاری (بدون لمس بعد از تراش)
- فیکس کامل؛ عدم جابجایی تا پایان سردشدن
- برنامهٔ جوش صحیح (بارکد/تصحیح دما)
- ثبت و ذخیرهٔ دیتالاگر + عکس اتصال
BF: چهار اصل طلایی
- Facing دقیق تا حذف Gap و موازی شدن سطوح
- صفحهٔ داغ تمیز/کالیبره و پارامترهای برند
- فشار/زمان مطابق جدول، بدون توقف/تکان
- سردشدن کامل و بازدید لبک یکنواخت
QA/QC و تحویل—چه مستنداتی لازم است؟
برای EF
پرینت/فایل دیتالاگر (زمان، ولتاژ، آمپر، دمای محیط)، عکس کلوزآپ از اتصال و Riserها، شمارهٔ بچ اتصال، فرم بازرسی ظاهری. این بستهٔ مستندات پذیرش را تسهیل و گارانتی را قابل اتکا میکند.
برای BF
ثبت فشار تماس/زمان گرمایش/زمان نگهداشت/دمای صفحه، عکس لبک/هممحوری، مشخصات اپراتور/شیفت، گزارش تست فشار با نمودار فشار-زمان و دمای محیط. فرمهای استاندارد QC را ضمیمه کنید.
جداول اجرایی مرجع
راهنمای سرانگشتی SDR ↔ فشار (PE100، 20°C) برای آب
| SDR | کلاس فشار تقریبی (PN) | کاربرد نمونه |
|---|---|---|
| 11 | PN16 | آبرسانی پرفشار/زیرترافیک سنگین |
| 13.6 | PN12.5 | آبرسانی شهری متعارف |
| 17 | PN10 | توزیع کمفشار/اقتصادی |
راهنمای سرانگشتی SDR ↔ MOP (PE100، 20°C) برای گاز
| SDR | MOP (bar) معمول | نکته اجرایی |
|---|---|---|
| 11 | تا حدود 10 | رایج در توزیع + EF |
| 17.6 | تا حدود 4 | کمفشار/میانی |
| 21 | تا حدود 2 | شاخههای کمفشار |
فواصل ساپورت روکار (راهنمای عمومی)
| قطر بیرونی (mm) | افقی | عمودی | نکته |
|---|---|---|---|
| 32–63 | 0.8–1.0 m | 1.2–1.5 m | دمای بالا → فاصله کمتر |
| 75–110 | 1.0–1.2 m | 1.5–1.8 m | وزن سیال لحاظ شود |
| 125–160 | 1.2–1.5 m | 1.8–2.2 m | لرزش پمپ جدا شود |
محاسبات و فرمولهای سرانگشتی
انبساط طولی PE
ΔL = α × L × ΔT با α≈0.18–0.20 mm/(m·°C). برای L=50 m و ΔT=20°C، ΔL≈180–200 mm. نتیجهٔ اجرایی: لوپ انبساط، اسلایدگاید و ساپورتگذاری علمی برای جلوگیری از تنش در اتصالات EF/BF.
انتخاب قطر اقتصادی برای آب
سرعت هدف در خطوط توزیع آب 0.8–1.2 m/s است. با Q = v × A، قطر داخلی را بیابید و با SDR منتخب، قطر اسمی را تعیین کنید؛ سپس افت طولی را کنترل کنید. قطر خیلی کوچک، نویز/افت را بالا میبرد؛ بزرگی بیشازحد، هزینه را.
راهنمای عیبیابی میدانی—الکتروفیوژن
نشتی نقطهای پس از چند روز
علت محتمل: آلودگی سطح/تراش ناکافی یا جابجایی در سردشدن. اقدام: اتصال مشکوک تعویض، بررسی گزارش دیتالاگر (چرخه کامل بوده؟)، بهبود فیکسچر/چادر کارگاهی.
عدم خیزش یکنواخت Riser ها
علت: پروفایل انرژی ناقص/تماس ضعیف/اتصال معیوب. اقدام: کابل/کلمپ/ولتاژ را بررسی کنید؛ اتصال مردود و تکرار با قطعه نو.
راهنمای عیبیابی میدانی—باتفیوژن
لبک ناهمگون/کج
علت: Facing ناقص/کجی گیره/فشار نامساوی. اقدام: Facing مجدد، کنترل سختتر تراز، بازتنظیم فشار/زمان.
ترک مویی در لبک
علت: آلودگی یا سردشدن خیلی سریع با باد/باران. اقدام: چادر کارگاهی، کنترل دما، تمیزکاری صفحه و تکرار اتصال.
Case Study 1 — انشعاب گاز شهری در معبر باریک
چالش: ترانشه 50 سانتی، زمان قطع کم، بازرسی سختگیر.
راهکار: کوپلر/زین الکتروفیوژن، تراش استاندارد، فیکسچر محکم، دیتالاگر. نتیجه: تحویل در یک شیفت، پذیرش سریع بهلطف گزارش خودکار و عکسها.
Case Study 2 — آبرسانی 600 متر در محوطهٔ صنعتی
چالش: بودجه محدود و برنامه فشرده.
راهکار: رشتهسازی باتفیوژن با دستگاه کالیبره، Facing دقیق، لبک یکنواخت. نتیجه: کاهش هزینهٔ اتصالات، تست 12 bar/90 دقیقه پایدار، تحویل سریع.
Case Study 3 — HDD زیر بلوار پرترافیک
چالش: کشش طولانی، محدودیت اختلال ترافیک.
راهکار: مونتاژ استرینگ با BF، کنترل لبک/همراستایی، کشش پیوسته؛ نقاط پایانی با EF تکمیل شد. نتیجه: عبور موفق، صفر دوبارهکاری.
نکات طلایی اجرا (Pro Tips)
۱) همیشه یک اتصال تمرینی بزنید و مقطع ببُرید
با همان قطر/SDR، یک اتصال نمونه EF/BF بزنید، سپس برش مقطعی بگیرید تا کیفیت را ببینید: یکنواختی خیزش (EF) یا لبک (BF)، هممحوری، و نبود ناخالصی. این «نمونه مرجع» به کل تیم معیار بصری میدهد.
۲) محیط تمیز = اتصال سالم
گردوغبار، رطوبت و باد دشمن مشترکاند. چادر کارگاهی سبک، میز تمیز، دستکش خشک و الکل ایزوپروپیل، نرخ خطا را بهشدت کم میکنند.
۳) کالیبراسیون دورهای تجهیزات
صفحهٔ داغ BF، سنسورها و خروجی EF باید دورهای کالیبره شوند. انحراف کوچک در دما/ولتاژ، به افت بزرگ در استحکام اتصال میانجامد.
۴) سرهمبندی خشک قبل از جوش
در EF، عمق نشستن لوله در کوپلر و فیکس بودن را Dry-Fit کنید؛ در BF، تراز و Gap را قبل از گرمایش نهایی چک کنید. این قدم ساده دهها خطای بدیهی را حذف میکند.
۵) مستندسازی را سبک و پیوسته نگه دارید
در EF فایلها را ذخیره و پشتیبان بگیرید؛ در BF فرمهای فشار/زمان/دما و عکس لبک را ضمیمه کنید. این اسناد، تحویل و گارانتی را «قابل دفاع» میکنند.
سؤالات تصمیم پیش از خرید (Self-Check)
لیست کوتاه ولی تعیینکننده
- سیال و الزامات ایمنی چیست؟ (آب یا گاز، نیاز به ردیابی؟)
- فضای کارگاهی و محدودیت زمان حفاری/انسداد چقدر است؟
- SDR/PN یا MOP هدف و قطرها چیست؟ مسیر زیر ترافیک است؟
- تیم EF/BF آموزشدیده و ابزار کالیبره دارد؟
- برنامهٔ QC/QA، تست فشار و As-built آماده است؟
جمعبندی نهایی
الکتروفیوژن راهحل تمیز، سریع و قابل ردیابی برای انشعابات، تعمیرات و بهویژه شبکهٔ گاز است؛ باتفیوژن اقتصادمند و سریع برای خطوط مستقیم و طولانی—بهخصوص در آبرسانی—به شمار میرود. انتخاب صحیح باید با SDR/فشار، محیط، دسترسی، سیاست ایمنی و الزامات تحویل همسو باشد. با اجرای گامبهگام، چکلیستها و پایبندی به QC/QA که در این مقاله تشریح شد، اتصالهای شما سالها بینشتی، ایمن و قابل دفاع باقی میمانند و تحویل پروژه بدون دوبارهکاری انجام خواهد شد.