نوار تفلون بهتره یا خمیر لولهکشی (چسب رزوه)؟ آببندی رزوه برای آب و گاز
اگر موقع آببندی اتصالات رزوهای میان نوار تفلون (PTFE Tape) و خمیر لولهکشی/چسب رزوه (Pipe Dope/Thread Sealant) مردد شدهاید، این راهنمای کاملاً اجرایی و خرید-محور برای بازار ایران دقیقاً به پرسشهایی که کاربران میجویند پاسخ میدهد: برای آب یا گاز کدام بهتر است؟ چند دور نوار بپیچیم؟ روی برنجی/گالوانیزه/استنلس/پلاستیک چه کنیم؟ ترکیب نوار+خمیر مجاز است؟ گشتاور سفتکاری چقدر باشد؟ مقاله با هدینگهای پرسشی (H2) و ساختار سلسلهمراتبی، از مفاهیم رزوهها و مسیر نشتی تا چکلیست اجرا، خطاهای رایج و QC/QA، جدولهای انتخاب، فرمولهای سرانگشتی و Case Study شما را قدمبهقدم تا تحویل بینقص پیش میبرد.
نوار تفلون چیست و خمیر لولهکشی چیست و هر کدام چگونه آببندی میکنند؟
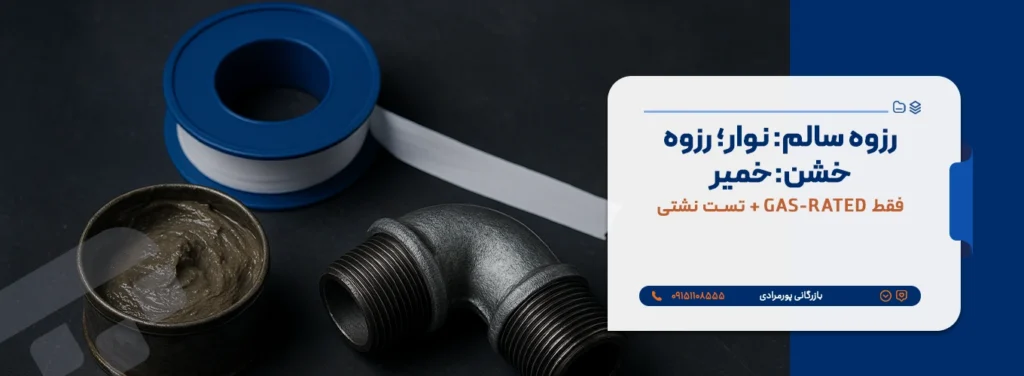
نوار تفلون (PTFE Tape): نوار نازک از پلیتترافلوئرواتیلن با تراکم و ضخامتهای مختلف (استاندارد سفید، High Density، زرد مخصوص گاز، صورتی با دانسیته بالاتر برای آب). مکانیزم کار: پر کردن شکافهای میکرونی بین رزوههای نر و ماده، کاهش اصطکاک برای دستیابی به گشتاور مطلوب و جلوگیری از نشت. مزیت کلیدی: تمیز، سریع، ارزان، بدون زمان عملآوری.
قدیمیترین تأمینکننده لوله و اتصالات در مشهد و شرق کشور
بازرگانی پورمرادی نماینده رسمی برترین کارخانجات مانیسمان، سپنتا، پلیران و شیرآلات فاراب با در اختیار داشتن بزرگترین انبار اختصاصی در مشهد، تأمین و ارسال سریع انواع لوله و اتصالات صنعتی و ساختمانی را با گواهی اصالت و فاکتور رسمی تضمین مینماید.
خمیر لولهکشی/چسب رزوه (Pipe Dope): خمیر نیمهویسکوز (گاهی بر پایه PTFE یا مواد معدنی/پلیمری) که با برس روی رزوه اعمال میشود. مکانیزم کار: پر کردن میکرولقیها، روانسازی رزوه برای رسیدن به گشتاور صحیح، و پس از مونتاژ تشکیل یک لایهٔ آببند پیوسته. بعضی فرمولها بدون عملآوری (Non-hardening) و برخی کمی ژلشونده هستند. مزیت کلیدی: قابلیت آببندی عالی روی رزوههای درشت/لبپریدگیدار، امکان تنظیم جزئی موقعیت فیتینگ پس از سفتکاری اولیه.
برای آب بهتر است نوار تفلون استفاده کنیم یا خمیر لولهکشی و چرا؟
برای شبکههای آب سرد/گرم مصرفی و بازگردش، هر دو گزینه کارآمد هستند؛ انتخاب تابع کیفیت رزوه، جنس فیتینگ، دسترسپذیری و مهارت مجری است. اگر رزوهها تمیز و سالم باشند (برنجی/برنزی/استنلس با دقت بالا)، نوار تفلون استاندارد (سفید یا صورتی با دانسیته بالاتر) در ۶–۱۰ دور معمولاً آببندی کامل و سریعی میدهد. در رزوههای خشن/لبپریده (گالوانیزه قدیمی یا قلاویزکاری کارگاهی)، خمیر با دانسیته مناسب اغلب نتیجهٔ مطمئنتری میدهد، زیرا فاصلههای نامنظم را بهتر پر میکند.
در اتصالاتی که نیاز به تنظیم جهت پس از سفتکاری دارند (مثلاً شیر یکطرفه با فلش یا فیتینگی که باید حتماً رو به بالا بایستد)، خمیر Non-hardening برتری دارد؛ میتوان ۱۵–۳۰ درجه بازگشت بدون آسیب آببندی انجام داد. اگر سرعت تحویل و تمیزی کارگاه اولویت باشد، نوار تفلون انتخاب سریعتری است به شرط اجرا مطابق قاعده.
برای گاز شهری/مایع بهتر است نوار تفلون یا خمیر رزوه استفاده شود و چه تمهیدات ایمنی لازم است؟
برای گاز طبیعی و گاز مایع، اصل کلیدی تبعیت از مشخصات سازنده و کُد محلی است. در بازار رایج، نوار تفلون زرد (Gas-rated) با دانسیته و ضخامت بالاتر برای خطوط گاز استفاده میشود؛ برخی کارفرمایان خمیرهای سازگار با هیدروکربنها (عدم حلشدن/تورم) را میپذیرند. مهمتر از انتخاب، اجرای صحیح است: رزوههای تمیز/خشک، آمادهسازی بدون براده، سفتکاری با گشتاور کنترلشده، و تست نشتی با کف صابون/مانومتر پس از نصب.
اگر الزامات کارفرما منع ترکیب را اعلام کردهاند، دقیقاً تبعیت کنید. در بسیاری از پروژههای گاز، نوار زرد تنها یا خمیر گاز-اُکی تنها مجاز است. در هر دو حالت، از ورود مواد آببند به داخل مسیر (که ممکن است انسداد نازلها/رگولاتورها بدهد) جلوگیری کنید. پس از آببندی، تست فشار/نشتی مطابق دستورالعمل پروژه الزامی است.
رزوه BSPT/NPT/Pipe Thread چه تفاوتی دارند و این تفاوت روی انتخاب آببند چه اثری میگذارد؟
رزوههای رایج در پروژههای ایران معمولاً BSPT (مخروطی) و BSPP (استوانهای) و در برخی تجهیزات وارداتی NPT (مخروطی) هستند. در رزوههای مخروطی، آببندی با درگیری پروفیل رزوه و مادهٔ آببند (نوار/خمیر) رخ میدهد؛ در رزوههای استوانهای، معمولاً نیاز به واشر تخت/اورینگ یا فیتینگ اختصاصی دارید و صرفاً نوار/خمیر کفایت نمیکند.
برای رزوههای مخروطی سالم، هر دو روش (نوار/خمیر) نتیجهٔ عالی میدهند. در رزوههای استوانهای، اگر آببند ثانویه (واشر) دارید، خمیر غالباً مکمل خوبی برای میکرولقیهاست؛ اما انتظار آببندی کامل تنها با نوار یا خمیر در BSPP استوانهای منطقی نیست. شناخت رزوه قبل از انتخاب آببند، جلوی دوبارهکاری را میگیرد.
کِی فقط نوار تفلون، کِی فقط خمیر، و کِی ترکیب نوار+خمیر (به صورت «کمبو») منطقی است؟
فقط نوار: رزوههای سالم/تمیز، فیتینگهای برنجی/برنزی/استنلس با دقت بالا، محدودیت زمان/تمیزی کارگاه، آب آشامیدنی و آب گرم مصرفی. با نوار دانسیته مناسب و پیچش اصولی، اجرای سریع و تمیز به دست میآید.
فقط خمیر: رزوههای خشن/لبپریدگی، گالوانیزه قدیمی، نیاز به تنظیم جهت پس از سفتکاری، یا پروژههایی که کارفرما نوار را در گاز مجاز نمیداند. خمیر Non-hardening امکان ریتِرنینگ جزئی را میدهد.
کمبو (نوار + یک لایه نازک خمیر روی نوار): در کارگاههای حرفهای برای رزوههای نسبتاً خشن یا سایزهای بزرگ، ترکیب میتواند آببندی مطمئنتری بدهد، مشروط به اینکه خمیر سازگار با PTFE باشد و لایهٔ آن نازک و فقط برای Lubrication باشد تا نوار جمع نشود. دقت کنید برخی کارفرمایان و تولیدکنندگان استفادهٔ کمبو را منع میکنند؛ مرجع نهایی دستور سازنده/کارفرما است.
چند دور نوار تفلون بپیچیم و جهت پیچش چگونه باشد تا رزوه «جمع» نشود؟
قاعدهٔ تجربی برای نوار استاندارد (سفید/صورتی) روی قطرهای خانگی: ۱/۲″ = ۸–۱۰ دور، ۳/۴″ = ۱۰–۱۲ دور، ۱″ = ۱۲–۱۴ دور. در نوار دانسیته بالا/زرد (گاز) معمولاً ۲–۳ دور کمتر کافی است، چون ضخیمتر است. جهت پیچش باید همجهت با سفتکردن رزوه باشد (در رزوهٔ راستگرد، نوار را در جهت عقربههای ساعت روی نوک رزوه بپیچید) تا هنگام بستن، نوار باز نشود.
نکتهٔ کلیدی: پیچیدن از لبهٔ اول رزوه و پوشاندن نوک رزوه به شکلی که نوار وارد مسیر داخلی نشود (برای جلوگیری از ریزههای PTFE در خط). کشش نوار باید یکنواخت باشد؛ نوار را کمی کِش بدهید تا روی پروفیل رزوه بنشیند و سطحی صاف بسازد. در نهایت، با انگشت نوار را یکدست کنید تا چینخوردگیها برطرف شود.
خمیر لولهکشی را چطور و کجا بزنیم و ضخامت/زمانبندی مناسب چیست؟
خمیر را با برس باریک بهصورت یک لایهٔ نازک و یکنواخت روی رزوهٔ نر بزنید؛ از جمعشدن خمیر در نوک رزوه پرهیز کنید تا وارد مسیر داخلی نشود. هدف، پر کردن میکرولقیها و Lubrication برای رسیدن به گشتاور مناسب است نه ساختن «کیک» دور رزوه. در دماهای پایین، ویسکوزیته بالا میرود؛ قلم را آرام و لایه را نازک نگه دارید.
بیشتر خمیرهای Non-hardening نیاز به زمان عملآوری ندارند و بلافاصله میتوان مونتاژ کرد. اگر خمیر شما Setting دارد، طبق برگهٔ فنی زمان بدهید. در گاز، قبل از تست، زمانهای توصیهشده را رعایت کنید تا ماده به پایداری اولیه برسد. پس از مونتاژ، از اور-تایتنینگ بپرهیزید؛ در صورت نیاز به تنظیم جهت، خمیر Non-hardening اجازهٔ چند درجه بازگشت را میدهد.
جنس فیتینگها (برنجی/گالوانیزه/استنلس/پلیمری) چه تاثیری بر انتخاب و گشتاور دارد؟
برنجی/برنزی: ماشینکاری تمیز، تلورانس بهتر، اصطکاک کمتر؛ نوار یا خمیر هر دو خوب جواب میدهند. در این متریالها خطر ترک ناشی از اور-تایتنینگ کمتر از استنلس است اما همچنان گشتاور کنترلشده ضروری است.
گالوانیزه/فولادی: سطح خشنتر و احتمال لبپریدگی رزوه بیشتر است؛ خمیر یا کمبو (در صورت مجاز بودن) نتیجهٔ پایدارتر میدهد. رزوه را با فرچه سیمی و هوای فشرده تمیز کنید تا براده و زنگ زدوده شود.
استنلس: تمایل به گالینگ (جوش سرد) دارد؛ خمیر با خاصیت Anti-seize یا نوار دانسیته بالا توصیه میشود. گشتاور را با احتیاط بالا ببرید؛ اور-تایتنینگ میتواند رزوه را قفل یا ترک مویی ایجاد کند.
پلیمری (PP/CPVC/ABS با بوش رزوه): هرگز اور-تایتنینگ نکنید؛ نوار سبک (۳–۶ دور) کافی است و از خمیرهایی که با پلیمر ناسازگارند پرهیز کنید. اگر بوش برنجی داخل فیتینگ پلیمری است، سفتکاری باید با آچار دوم پشتیبانی شود تا تنش به بدنهٔ پلیمر وارد نشود.
چطور از «مسیرهای نشتی» در رزوهها پیشگیری کنیم و چه نشانههایی از آببندی ناقص وجود دارد؟
نشتیها از دو مسیر بروز میکنند: بین قله/درهٔ رزوهها (Micropath) و از ترکهای مویی/لبپریدگی در پایه رزوه. نشانهها عبارتاند از «عرق کردن» درز، چکههای کند پس از چند ساعت، یا توقف افت فشار پس از گرم/سرد شدن مدار. برای پیشگیری، رزوه را با فرچه و الکل خشک تمیز کنید، سطح را بازدید چشمی کنید، نوار/خمیر را به مقدار کافی بزنید، و گشتاور را طبق جدول سرانگشتی بالا ببرید.
اگر پس از مونتاژ نشتی خیلی ریز دارید، یک چهارم دور سفتکاری بیشتر گاهی مسئله را حل میکند؛ اما اگر نشتی ادامه داشت، اتصال را باز کنید، آببند را کامل تعویض و رزوه را مجدد آماده کنید. روی آببند قبلی خمیر جدید اضافه نکنید؛ ترکیب نامناسب باعث جدایش لایهای میشود.
جدول انتخاب سریع: نوار، خمیر یا کمبو؟
| سناریو | گزینهٔ پیشنهادی | توضیح اجرایی |
|---|---|---|
| آب مصرفی (رزوه برنجی سالم) | نوار تفلون | ۸–۱۰ دور ۱/۲″؛ تمیز، سریع، بدون عملآوری |
| آب مصرفی (رزوه گالوانیزه خشن) | خمیر یا کمبو | خمیر Non-hardening؛ کمبو فقط اگر مجاز باشد |
| گاز شهری (طبق رویهٔ رایج) | نوار زرد یا خمیر Gas-rated | مطابق دستور کارفرما؛ تست نشتی الزامی |
| استنلس/احتمال گالینگ | خمیر با خاصیت Anti-seize | گشتاور محتاطانه؛ تمیزی رزوه مهم است |
| پلیمری با بوش برنجی | نوار سبک | ۳–۶ دور؛ پشتیبانی آچار دوم؛ اور-تایتنینگ ممنوع |
گامبهگام: آببندی رزوه برای آب (آب سرد/گرم/بازگردش) چگونه است؟
مرحله ۱—آمادهسازی: رزوه نر/ماده را با فرچه/هوای فشرده تمیز کنید؛ چربیزدایی سبک با الکل. لبپریدگیها را بازدید و در صورت شدید بودن فیتینگ را تعویض کنید.
مرحله ۲—انتخاب آببند: بر اساس جنس/کیفیت رزوه و سیاست پروژه، نوار استاندارد (سفید/صورتی) یا خمیر Non-hardening انتخاب کنید.
مرحله ۳—اعمال آببند: نوار: ۸–۱۲ دور با کشش یکنواخت، همجهت رزوه. خمیر: لایهٔ نازک یکنواخت، از ورود به مسیر پرهیز.
مرحله ۴—مونتاژ/گشتاور: با آچار مناسب و آچار پشتیبان روی بدنهٔ ثابت، سفت کنید؛ هرگز نیرو را به لوله/فیتینگ ضعیف منتقل نکنید.
مرحله ۵—تست: پرآب/هیدرواستاتیک (مثلاً ۱۰–۱۲ بار در واحد مسکونی) با نگهداشت ۳۰+۶۰ دقیقه و ثبت فشار/دما.
گامبهگام: آببندی رزوه برای گاز (NG/LPG) چگونه است؟
مرحله ۱—مطابقت: اطمینان از مجاز بودن مادهٔ آببند (نوار زرد یا خمیر Gas-rated) طبق دستور کارفرما.
مرحله ۲—آمادهسازی: رزوهٔ خشک/تمیز، بدون براده؛ از الکل استفاده و کاملاً خشک کنید.
مرحله ۳—اعمال: نوار زرد با ۶–۱۰ دور (بسته به قطر/دانسیته) یا خمیر Gas-rated لایهٔ نازک.
مرحله ۴—مونتاژ/گشتاور: سفتکاری کنترلشده؛ از اور-تایتنینگ که رزوه را اوول میکند پرهیز کنید.
مرحله ۵—تست نشتی: کف صابون/مانومتر/روش پروژه؛ نگهداشت و بازرسی؛ هرگونه نشتی → بازکردن/آمادهسازی مجدد/تعویض آببند.
چه خطاهای رایجی باعث نشتی میشوند و راهحل کوتاه هرکدام چیست؟ (پاراگرافی و عملی)
پیچش نوار برعکس یا شل: هنگام بستن رزوه نوار باز میشود و درز بدون پرکننده میماند؛ نتیجه «عرق» یا چکه. راهحل: همجهت با سفتکردن بپیچید، نوار را کمی بکشید تا روی پروفیل بخوابد و ۸–۱۲ دور کامل بدهید.
نوار کم/زیاد: دور کم → نشتی؛ دور زیاد → ترک در فیتینگ ضعیف/فشار بیشازحد. راهحل: به جدول سرانگشتی پایبند باشید و حتماً کیفیت دانسیته نوار را لحاظ کنید.
خمیر زیاد/کیکگونه: خمیر وارد مسیر میشود و نازل/رگولاتور را آلوده میکند یا آببندی ناهمگون میسازد. راهحل: لایهٔ نازک یکنواخت فقط روی رزوهٔ نر؛ نوک رزوه را تمیز بگذارید.
ترکیب نامجاز: نوار + خمیر ناسازگار باعث جدایش لایهای و نشتی دیررس. راهحل: اگر کمبو مجاز است، فقط با خمیر سازگار با PTFE و لایهٔ بسیار نازک؛ در غیر اینصورت یکی را انتخاب کنید.
اور-تایتنینگ: ترک مویی/اوول شدن رزوه مخصوصاً در پلیمری و استنلس. راهحل: گشتاور را تدریجی و با آچار پشتیبان کنترل کنید؛ نشتی با نیمدور اضافی حل نشد، باز کنید و مجدداً آماده کنید.
رزوهٔ کثیف/برادهدار: میکرو مسیر نشتی و بریدگی اورینگ/نوار. راهحل: فرچه سیمی، هوای فشرده، الکل—سپس آببند.
پوشش ندادن رزوهٔ ابتدایی: نشت از نوک رزوه. راهحل: پیچش از رزوهٔ اول و پوشش کامل، بیآنکه نوار وارد مسیر شود.
تنظیم جهت با خشونت: بازگرداندن زیاد پس از سفتکاری، لایهٔ آببند را میبُرد. راهحل: از خمیر Non-hardening برای تنظیمهای جزئی استفاده کنید یا باز کنید و از نو آببندی کنید.
QC/QA: چه کنترلهایی قبل از تحویل لازم است تا «بینقص» تیک بخوریم؟
کنترل هویت مواد: نوع نوار (سفید/صورتی/زرد)، نوع خمیر (آب/گاز-اُکی، Non-hardening)، تاریخ و بچ اگر موجود است. کنترل رزوه: تمیزی، عدم لبپریدگی شدید، هممحوری فیتینگها.
ثبت فرآیند: برای نقاط بحرانی (کنتور، رگولاتور، ورودی پکیج)، نوع آببند، تعداد دور (برای نوار)، یا نام خمیر و محل استفاده را در فرم QC یادداشت کنید. تست: آب → هیدرواستاتیک دو مرحلهای (۳۰+۶۰–۹۰ دقیقه)؛ گاز → نشتی با کف/مانومتر مطابق دستورالعمل. نتیجه را با عکس موضعی ثبت کنید.
جدول سرانگشتی گشتاور/برآورد سفتکاری
| سایز رزوه | راهنمای گشتاور تقریبی | یادداشت اجرایی |
|---|---|---|
| ۱/۲″ | ~ 25–35 Nm | آچار پشتیبان الزامی |
| ۳/۴″ | ~ 35–50 Nm | به تدریج سفت کنید |
| ۱″ | ~ 50–70 Nm | رزوههای خشن → خمیر |
مقادیر فوق راهنمای اجراییاند و بسته به جنس/رزوه/روانکاری متفاوت میشوند. در پلیمریها از مقادیر پایینتر استفاده کنید و به جای گشتاور زیاد، کیفیت آببند را با آمادهسازی بهتر تأمین کنید.
چطور برای آب و گاز تست مناسبی انجام دهیم و «پذیرش» را سریع بگیریم؟
آب: مدار را پر از آب کنید، هواگیری، سپس فشار را تا ۱.۵× فشار کاری یا حداقل ۱۰–۱۲ بار بالا ببرید؛ ۳۰ دقیقه نگه دارید و پیوست فشار/دما را ثبت کنید. سپس همان فشار را ۶۰–۹۰ دقیقه نگه دارید؛ هرگونه افت غیرمجاز یا نشتی باید رفع و تست تکرار شود.
گاز: با هوای خشک/نیتروژن طبق دستورالعمل پروژه تست کنید، نگهداشت کافی، بازرسی با کف صابون در تمام رزوهها، و ثبت نتایج. پس از راهاندازی، بازبینی نشتی در بارهای کاری اولیه توصیه میشود. برای پروژههای حساس، ثبت نقاط آببندی و نوع ماده در As-built و فرم تحویل، روند پذیرش را تسهیل میکند.
در پروژههای موتورخانه/پکیج/کلکتور آب گرم، کدام انتخاب حرفهایتر است و چرا؟
در موتورخانهها و کلکتورهای آب گرم/بازگردش که سرویسپذیری مهم است، رزوهها معمولاً برنجی/برنزی با دقت بالا هستند؛ نوار PTFE دانسیته مناسب اجرای تمیز و سریعی میدهد و در سرویس آینده، باز و بست پاکتری دارد. در اتصالات فولادی بزرگتر (کالکتور فولادی رزوهای) یا رزوههای کارگاهی، خمیر Non-hardening با قابلیت تنظیم جهت، ریسک نشتی پس از شوکهای حرارتی را کمتر میکند.
در نزدیکی پمپ/شیر برقی که واترهمر رخ میدهد، کیفیت آمادهسازی رزوه و سفتکاری با آچار پشتیبان مهمتر از انتخاب ماده است. همچنین از ورود مواد آببند به داخل مسیر (که ممکن است به ولو/پروانه پمپ آسیب بزند) سخت پرهیز کنید.
Case Study 1—نشتی ریز در ورودی پکیج خانگی پس از ۴۸ ساعت؛ نوار اشتباه یا گشتاور بد؟
سناریو: ورودی برنجی پکیج ۱/۲″ با نوار سفید ۵ دور آببندی شده؛ پس از ۴۸ ساعت «عرق» خفیف دیده میشود. عیبیابی: دور نوار کم و کشش نوار هنگام پیچش کافی نبوده است. راهکار: بازکردن اتصال، تمیزکاری، پیچش ۸–۱۰ دور نوار دانسیته بهتر (صورتی)، بستن با آچار پشتیبان. نتیجه: تست فشار ۱۲ بار/۹۰ دقیقه پایدار.
Case Study 2—نشتی گاز نقطهای در اتصال کنتور؛ خمیر نامناسب یا اجرای بد؟
سناریو: اتصال کنتور با خمیر عمومی آببندی شده، کف صابون نشتی ریز نشان میدهد. عیبیابی: خمیر سازگار با هیدروکربنها نبوده یا رزوه مرطوب/چرب بوده است. راهکار: بازکردن، تمیز و خشک کامل، استفاده از نوار زرد Gas-rated مطابق دستور کارفرما، سفتکاری کنترلشده، تست نشتی مجدد. نتیجه: پذیرش سریع.
Case Study 3—اتصال استنلس ۱″ در چیلرخانه؛ گالینگ و ترک مویی پس از اور-تایتنینگ
سناریو: استنلس رزوهای ۱″ با نوار زیاد سفت شده، پس از گرمایش/سرد شدن جزئی نشتی دارد. عیبیابی: گالینگ/اور-تایتنینگ و جمعشدن نوار. راهکار: تعویض فیتینگ، استفاده از خمیر دارای خاصیت Anti-seize، سفتکاری مرحلهای با گشتاور پایینتر. نتیجه: اتصال پایدار و بدون نشتی پس از سیکل حرارتی.
فرمولها و سرانگشتیهای مفید برای تصمیم سریع و اجرای مطمئن
سرانگشتی دور نوار: ۱/۲″: ۸–۱۰؛ ۳/۴″: ۱۰–۱۲؛ ۱″: ۱۲–۱۴ (نوار زرد/HD: ۲–۳ دور کمتر). اصل جهت: همسو با سفتکردن. اصل تمیزی: رزوهٔ خشک/تمیز = ۵۰٪ راه حل.
اصل گشتاور: «کمی کمتر + آمادهسازی بهتر» بر «خیلی بیشتر + آمادهسازی بد» ارجح است. با آچار پشتیبان بار را از رزوهٔ ماده به بدنه منتقل کنید. اگر نیمدور دیگر مشکل را حل نکرد، باز کنید و از نو—Patch روی آببند قبلی، مشکل را عقب میاندازد.
چکلیست خرید—برای آببندی رزوه چه چیزهایی در سبد داشته باشیم؟
مواد: نوار PTFE استاندارد (سفید/صورتی) برای آب، نوار زرد Gas-rated برای گاز، خمیر Non-hardening آب و خمیر Gas-rated سازگار با هیدروکربنها. ابزار: فرچه سیمی، هوای فشرده/پمپ دستی، الکل، برس خمیر، آچارهای مناسب و آچار پشتیبان، دستکش، دستمال بدون پرز. تست: کف صابون، مانومتر/گیج فشار، درپوشهای تست. QC: فرم ساده ثبت نوع آببند/تعداد دور/نتیجهٔ تست.
چکلیست نصب قدمهای طلایی که نشتی را به صفر نزدیک میکند
قدم ۱: رزوهٔ نر/ماده را تمیز و خشک کنید؛ لبپریدگی شدید = تعویض فیتینگ. قدم 2: آببند مناسب را بر مبنای جنس/کاربری انتخاب کنید. قدم 3: نوار با دور/جهت صحیح یا خمیر لایهٔ نازک. قدم 4: مونتاژ با آچار پشتیبان و گشتاور تدریجی. قدم 5: تست و مستندسازی—بدون تست، تحویل ندهید.
سوالات جستجوشوندهٔ پرتکرار
برای آب خانگی نوار بهتر است یا خمیر؟ هر دو؛ رزوهٔ سالم/برنجی → نوار سریع/تمیز. رزوهٔ خشن → خمیر مطمئنتر. برای گاز؟ طبق دستور کارفرما: نوار زرد Gas-rated یا خمیر گاز-اُکی، با تست نشتی.
چند دور نوار بپیچم؟ ۱/۲″: ۸–۱۰، ۳/۴″: ۱۰–۱۲، ۱″: ۱۲–۱۴ (HD کمتر). جهت پیچش؟ همسو با سفتکردن (راستگرد → ساعتگرد).
کمبو مجاز است؟ فقط اگر سازنده/کارفرما اجازه دهد؛ خمیر سازگار با PTFE و لایهٔ بسیار نازک. در غیر اینصورت یکی را انتخاب کنید.
نشتی ریز بعد از ۲۴ ساعت؟ نیمدور بیشتر کافی نیست؟ باز کنید، تمیزکاری، آببندی از نو—Patch نکنید.
جمعبندی نهایی
پاسخ یکخطی وجود ندارد؛ اما الگو روشن است: برای آب، رزوهٔ سالم/برنجی = نوار سریع و تمیز؛ رزوهٔ خشن/گالوانیزه = خمیر مطمئنتر. برای گاز، تبعیت از دستور کارفرما: نوار زرد یا خمیر Gas-rated با تست نشتی اجباری. روی استنلس به خطر گالینگ توجه کنید و از خمیر مناسب استفاده کنید. در پلیمرها دور نوار را کاهش دهید و از اور-تایتنینگ پرهیز کنید. در هر سناریو، تمیزکاری رزوه، دور/جهت صحیح نوار یا لایهٔ نازک خمیر، گشتاور کنترلشده با آچار پشتیبان، و تست مستند چهار ستون موفقیت هستند. با این چهار، آببندی رزوههای شما سالها بینشتی و قابل دفاع خواهد بود.