چرا اتصال پرسی/کوپلی نشتی میدهد؟ علتها و راهحل (لوله پنجلایه)
اگر در پروژههای آب سرد و آب گرم مصرفی، بازگردش، رادیاتور یا گرمایش از کف از لولههای پنجلایه (PEX-AL-PEX / PE-RT-AL-PE-RT) استفاده میکنید، کیفیت اتصالات پرسی/کوپلی تعیینکنندهٔ تحویل بینقص و بدون دوبارهکاری است. نشتیهای ریز بعد از گچکاری، لکههای رطوبتی پشت کابینت، افت فشار پکیج، و هزینههای تخریب—همه غالباً به چند خطای ساده در برش، کالیبراسیون، عمق ورود، پروفیل فک، یا ساپورت برمیگردند. این مقالهٔ کاملاً اجرایی و خرید-محور، با رعایت سلسلهمراتب هدینگ، به شما نشان میدهد چرا اتصال پرسی/کوپلی نشتی میدهد، چطور درجا عیبیابی کنیم، چه اقداماتی پیشگیرانه انجام دهیم و در نهایت چگونه QC/QA پروژه را ببندیم.
اتصال پرسی و کوپلی چگونه آببندی میشوند؟
اتصال پرسی (Press Fitting)
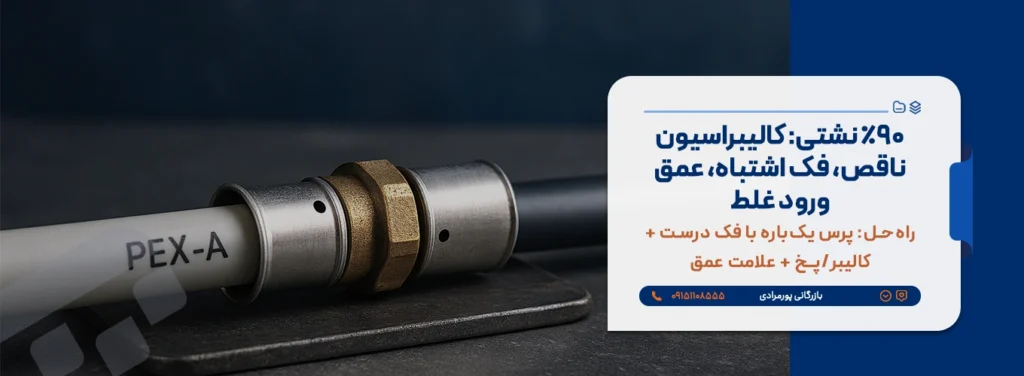
در اتصال پرسی، بدنهٔ فلزی (معمولاً برنجی/استنلس) و غلاف/حلقهٔ پرسی با یک یا چند اورینگ آببندی میشوند. لوله پس از برش عمود + کالیبراسیون + پخزنی تا عمق مشخص داخل بدنه میرود و سپس با فک پرس با پروفیل معین (U/TH/H/M …) حلقه فشرده میشود. آببندی نهایی نتیجهٔ فشار یکنواخت حلقه روی بدنه و اورینگ است؛ عدم رعایت هر جزء، نشتی میآورد.
قدیمیترین تأمینکننده لوله و اتصالات در مشهد و شرق کشور
بازرگانی پورمرادی نماینده رسمی برترین کارخانجات مانیسمان، سپنتا، پلیران و شیرآلات فاراب با در اختیار داشتن بزرگترین انبار اختصاصی در مشهد، تأمین و ارسال سریع انواع لوله و اتصالات صنعتی و ساختمانی را با گواهی اصالت و فاکتور رسمی تضمین مینماید.
اتصال کوپلی (Compression/Coaxial)
در کوپلی، لوله با نازل/فریت و یک مهرهٔ رزوهای فشرده میشود تا روی بدنهٔ مخروطی آببند گردد. مزیت: نیاز نداشتن به آچار پرس. ریسک: وابستگی شدید به گشتاور صحیح، سلامت اورینگ/بوش، و عدم اور-تایتنینگ. کوپلی برای روکار/قابل دسترس مناسبتر است و برای مدفون توصیه نمیشود مگر با دریچهٔ بازدید.
دلایل اصلی نشتی—و راهحلهای اجرایی
موارد زیر پرتکرارترین علل نشتی در پروژههای پنجلایه هستند. هر مورد را با نشانهها و اقدام اصلاحی توضیح دادهایم.
۱) کالیبراسیون/پخزنی انجام نشده یا ناقص
برش با قیچی کند یا ارهٔ نامناسب باعث بیضویشدن دهانه و لبهٔ تیز میشود. بدون کالیبراتور، لوله اورینگ را خراش میدهد و نشتی ریز از همان روز نخست شکل میگیرد. نشانه: حلقههای خراش روی اورینگ، نشت «عرقی». راهحل: همیشه کالیبراتور + پخزن استفاده کنید؛ اگر اورینگ آسیب دید، اتصال را تعویض کنید—چرب کردن با گریس جایگزین تعمیر نیست.
۲) استفاده از فک اشتباه (پروفیل U/TH/H/M ناهمخوان)
پروفیل فک باید دقیقاً مطابق سیستم اتصال باشد. فک اشتباه، حلقه را بینظم فشرده میکند: یک سمت بیشازحد، سمت دیگر ناکافی. نشانه: بیضویشدن حلقه، خط پرس ناهماهنگ، نشتی زمانی که خط تحت تنش حرارتی قرار میگیرد. راهحل: پیش از شروع، کارت سیستم را چک کنید، فک مناسب را نصب و نمونهٔ آموزشی بزنید؛ فک را تمیز و کالیبره نگه دارید.
۳) عمق ورود ناکافی/بیشازحد
ورود کمعمق یعنی اورینگ به ناحیهٔ آببندی نرسیده و مهره/حلقه روی هوا فشار میدهد؛ ورود بیشازحد، اورینگ را میبُرد یا مسیر را تنگ میکند. نشانه: جدا شدن آسان اتصال در کشش دستی یا افت دبی. راهحل: نشانگر عمق روی لوله بزنید؛ بسیاری از اتصالات پنجرهٔ بازرسی دارند—اگر خطِ نشان دیده نمیشود یا بیشازحد داخل رفته، اتصال مردود است.
۴) پرس ناقص، دوبلپرس یا پرس در زاویه
پرس ناقص در اثر تمامشدن باتری/فشار هیدرولیک، گیرکردن فک، یا عجله رخ میدهد. دوبلپرس کردن همان محل، ساختار حلقه را تخریب میکند. پرس در زاویه، تنش یکطرفه میسازد. نشانه: خط پرس نصفه، صدای زوزه هنگام بار آبگیری. راهحل: ابزار سالم، پرس یکبارهٔ کامل و روی محور؛ اگر تردید دارید، اتصال را تعویض کنید—ترمیم نقطهٔ پرسشده استاندارد نیست.
۵) لوله بیضوی/ترکدار (آسیب کلاف یا حمل نامناسب)
کلافهایی که زیر وزن دیگر کلافها له شدهاند یا ضربه خوردهاند، دهانهٔ بیضوی و لایهٔ آلومینیوم موجدار دارند. نشانه: سختی غیرعادی ورود، نشتی بعد از گرم/سرد شدن. راهحل: از بخش سالم کلاف برش بزنید، لولههای آسیبدیده را کنار بگذارید؛ بیضویبودن در محدودهٔ تلورانس باید با گیج چک شود.
۶) آلایندهها و چربی روی لوله/اتصال
گرد گچ، برادهٔ آلومینیوم یا چربی دست، چسبندگی اورینگ را مختل میکند. نشانه: نشتیهای «نقطهای» که با دستمال تمیزکاری بهتر میشوند اما بازمیگردند. راهحل: پیش از مونتاژ، لبهٔ لوله و داخل اتصال را با الکل ایزوپروپیل پاک کنید؛ از روانساز سازگارِ توصیهشدهٔ سازنده استفاده کنید، نه روغنهای نامعلوم.
۷) میکس برند/سری (تلورانس نامنطبق)
بدنهٔ اتصال یک برند با حلقهٔ برند دیگر یا لولهٔ خارج از تلورانس، آببندی یکنواخت را از بین میبرد. نشانه: برخی اتصالات سالم، برخی در همان خط نشت میدهند. راهحل: یک سیستم یکپارچه انتخاب کنید؛ اگر مجبور به ترکیب شدید، حتماً نمونهٔ واقعی را زیر فشار تست کنید.
۸) گشتاور اشتباه در کوپلی (Over/Under-Tightening)
در کوپلی، سفتکردن کم → نشت تدریجی؛ سفتکردن زیاد → ترک مویی در بدنه/مهره یا لهشدن بوش. نشانه: نشتی پس از چند روز/هفته، صدای تقتق هنگام گرم/سرد. راهحل: از گشتاورسنج استفاده کنید (جدول انتهایی را ببینید) و پس از تست فشار، سفتکاری دوباره انجام ندهید مگر با دستورالعمل سازنده.
۹) خمکردن لوله در نزدیکی اتصال (کمتر از شعاع مجاز)
خم تند کنار اتصال، تنش برشی به اورینگ/پرس وارد میکند. نشانه: نشتی در اولین فصل سرما/گرما یا هنگام ضربهٔ هیدرولیکی. راهحل: شعاع خمش ≥ 5–8× قطر بیرونی (طبق دیتاشیت) و استفاده از زانویی بهجای خم تند کنار اتصال.
۱۰) ساپورت ناکافی و ارتعاش/انبساط مدیریتنشده
لولههای پنجلایه اگر درست ساپورت نشوند، وزن سیال/پمپ، ضربههای هیدرولیکی و انبساط طولی به اتصال منتقل میشود. نشانه: نشتی در اتصالات نزدیک پمپ/کلکتور. راهحل: فواصل ساپورت را مطابق جدول و در تغییر مسیرها ساپورت اضافه کنید؛ بالشتک لاستیکی زیر بست و اسلایدگاید در مسیرهای بلند مفید است.
۱۱) استفادهٔ مدفون از کوپلی بدون دسترسی
کوپلی برای مدفون یا پشت کاشی بدون دریچهٔ بازدید مناسب نیست؛ تغییرات دما و نشست ساختمان گشتاور را دستخوش تغییر میکند. نشانه: لکهٔ رطوبتی موضعی پشت کاشی. راهحل: برای مدفون، پرسی یا رینگ لغزشی؛ اگر کوپلی ناگزیر است، دریچهٔ بازدید الزامی است.
۱۲) مواد شیمیایی/ضد یخ نامناسب
برخی ضدیخها/افزودنیها به اورینگها آسیب میزنند. نشانه: تورم/ترک اورینگ بعد از چند ماه. راهحل: فقط از سیالات تاییدشده توسط سازنده (گلیکول سازگار) استفاده کنید و غلظت را طبق توصیه تنظیم کنید.
۱۳) آببندی رزوههای مغزی با خمیر/تفلون بیشازحد
افراط در آببند رزوه، ترک تنشی در بدنهٔ برنجی یا رزوهٔ مادهٔ پلیمری ایجاد میکند. نشانه: نشتی از مرز رزوهها یا ترک مویی. راهحل: مقدار معقول نوار/خمیر و گشتاور کنترلشده. اگر سخت میچرخد، باز کنید و مجدد آمادهسازی کنید.
۱۴) یخزدگی یا فشارهای گذرای شدید (واترهمر)
یخزدگی سیال یا ضربههای فشار (باز/بست ناگهانی شیر برقی، پمپ) به اورینگ/پرس آسیب میزند. راهحل: عایقکاری، آنتیفریز سازگار، سوپاپ ضدضربه و کنترل سرعت پمپ/شیرها.
۱۵) UV و آفتاب پیش از نصب
نگهداری کلاف در آفتاب، خشکی اورینگ و تردی لایهٔ بیرونی میآورد. راهحل: انبارداری سرپوشیده؛ کلافهای آسیبدیده را مصرف نکنید.
راهنمای گامبهگام عیبیابی میدانی
گام ۱: نقشهٔ نشتی و شرایط را ثبت کنید
زمان/دما/وضعیت پمپ هنگام مشاهدهٔ نشتی را یادداشت کنید. عکس نزدیک از حلقهٔ پرسی/کوپلی و مسیر ساپورت بگیرید.
گام ۲: بررسی بصری اتصال
به دنبال خط پرس ناقص، بیضویشدن حلقه، نبودن نشانگر عمق، خراش روی لوله، یا خم تند نزدیک اتصال باشید.
گام ۳: فشار/بار دینامیک
پرفشار بودن لحظهای، راهاندازی پمپ یا خنک/گرم شدن سریع را بسنجید. اگر نشتی فقط در پیکها رخ میدهد، واترهمر یا انبساط مقصر است.
گام ۴: تصمیم تعمیر
اتصال پرسی بدپرسشده را تعویض کنید؛ اصلاحکاری روی همان حلقه توصیه نمیشود. در کوپلی، گشتاور را طبق جدول تنظیم کنید؛ اگر اورینگ/بوش آسیب دارد، کیـت تعمیری یا تعویض کامل.
چکلیست خرید—از ابتدا جلوی نشتی را بگیریم
- انتخاب یک سیستم یکپارچه (لوله/اتصال/فک/ابزار) با تاییدیه آب بهداشتی
- فکهای پرس U/TH/H/M مطابق دفترچهٔ برند + سرویس/تمیزی
- کالیبراتور/پخزن، قیچی رچی تیز، نشانگر عمق، روانساز سازگار
- بست/ریل ساپورت، پَد لاستیکی، عایق الاستومری ۹–۱۳ mm
- پمپ تست، گیج دقیق، درپوشها و فرمهای QC
چکلیست نصب—روالی که نشتی را به صفر نزدیک میکند
- برش عمود با قیچی سالم؛ از ارهٔ دندانهدرشت پرهیز کنید.
- کالیبراسیون + پخزنی هر برش؛ لبهٔ تیز ممنوع.
- تمیزکاری با الکل و علامتگذاری عمق.
- جا زدن تا خط و سپس پرس یکبارهٔ کامل با فک صحیح و روی محور.
- بازرسی بصری: حلقهٔ یکنواخت، پنجرهٔ بازرسی، بدون خم تند نزدیک اتصال.
- ساپورت مطابق جدول؛ نزدیک کلکتور/پمپ ساپورت اضافی.
- تست هیدرواستاتیک پلهای با ثبت فشار/دما (پس از نصب کامل یک لوپ/زون).
QC/QA—چه مستنداتی تحویل دهیم تا خیالمان راحت شود؟
- لاگ پرس: شمارهٔ لوپ/اتاق، نوع اتصال، تاریخ/ساعت، اپراتور، فک مورد استفاده
- لاگ کوپلی: گشتاور اعمالشده، وضعیت اورینگ/بوش، عکس قبل/بعد
- گزارش تست فشار: نمودار فشار-زمان با دمای محیط
- As-built: مسیرها، سایزها، محل اتصالات مهم/دریچههای بازدید
فرمولها و سرانگشتیهای مفید
انبساط طولی تقریبی (تکجداره)
ΔL = α × L × ΔT؛ برای پنجلایه، α حدود ۰٫۰۲–۰٫۰۳ mm/(m·°C). اگر L=۱۰ m و ΔT=۳۰°C، ΔL ≈ ۶–۹ mm است—با ساپورت صحیح مدیریت میشود، ولی خم تند کنار اتصال ممنوع.
سرعت مجاز شاخههای آب مصرفی
هدف ۰٫۸–۱٫۲ m/s؛ انتخاب سایز براساس دبی و افت مجاز، از کاهش قطر ناگهانی در مسیر اتصال پرهیز کنید.
جداول مرجع اجرایی
جدول ۱ — عمق ورود سرانگشتی (نمونهٔ عمومی؛ برند-محور است)
| سایز اسمی | عمق ورود تقریبی | نکته |
|---|---|---|
| 16×2 | ~ 21–22 mm | علامتگذاری الزامی |
| 20×2 | ~ 23–25 mm | پنجرهٔ بازرسی در برخی اتصالات |
| 26×3 | ~ 28–30 mm | لوله سفتتر؛ روانساز سازگار |
| 32×3 | ~ 33–35 mm | کنترل دقیق هممحوری |
یادآوری: عمق دقیق را از دیتاشیت همان برند بگیرید.
جدول ۲ — پروفیل فک و نشانههای ظاهری
| پروفیل فک | کاربری متداول | نشانهٔ پرس صحیح |
|---|---|---|
| U | سیستمهای خاص U | حلقهٔ پرس یکنواخت با خط مرکزی باریک |
| TH | رایج در بسیاری برندها | دو خط موازی منظم روی حلقه |
| H/M | برندهای اختصاصی | نشاندار طبق دفترچهٔ برند |
جدول ۳ — گشتاور نمونه برای مهرهٔ کوپلی (راهنمایی غیرالزامی)
| سایز | گشتاور پیشنهادی | نکته |
|---|---|---|
| 16 | ~ 25–30 Nm | پس از تست، از «سفتکردن اضافه» بپرهیزید |
| 20 | ~ 35–40 Nm | واشر/اورینگ نو و سالم |
| 26 | ~ 45–55 Nm | از آچار با فک سالم استفاده کنید |
توضیح: اعداد برند-محورند؛ مرجع نهایی، دفترچهٔ سازنده است.
جدول ۴ — فاصلهٔ ساپورت سرانگشتی (پنجلایه روکار)
| سایز | افقی | عمودی | نکته |
|---|---|---|---|
| 16×2 | ~ 1.1–1.2 m | ~ 1.5 m | نزدیک اتصال ساپورت اضافی |
| 20×2 | ~ 1.3–1.4 m | ~ 1.7 m | پَد لاستیکی زیر بست |
| 26×3 | ~ 1.4–1.6 m | ~ 1.9 m | لرزش پمپ را جدا کنید |
جدول ۵ — تست هیدرواستاتیک (پیشنهادی برای واحد/زون)
| مرحله | فشار | زمان نگهداشت | کنترل |
|---|---|---|---|
| پله ۱ | 1.5× کاری یا 10–12 bar | 30 دقیقه | ثبت فشار/دما؛ چک نشتی |
| پله ۲ | همان فشار | 60–90 دقیقه | پایداری بدون افت غیرمجاز |
Case Study 1 — نشتی دور از دسترس زیر کابینت
شرح: لکهٔ رطوبتی خفیف؛ اتصال پرسی 20×2 کنار خم تند. عیب: خم کمتر از شعاع مجاز → تنش برشی بر اورینگ. راهکار: جابجایی اتصال 8 cm عقب، استفاده از زانویی 90°، ساپورت نزدیک، تست مجدد—نشتی صفر.
Case Study 2 — افت فشار پکیج پس از ۲ هفته
شرح: کوپلی 16 در انشعاب روشویی؛ صدای تقتق هنگام گرم شدن. عیب: گشتاور کم + نشست دمایی. راهکار: بازبینی، تعویض واشر، سفتکاری با گشتاورسنج 28 Nm، نصب دریچهٔ بازدید—مشکل حل شد.
Case Study 3 — نشت نقطهای در لوپ گرمایش از کف
شرح: روی سقف زیرین لکهٔ دایرهای؛ اتصال پرسی زیر کف. عیب: فک TH اشتباهاً با H پرس شده بود. راهکار: تخریب محدود، تعویض اتصال با فک صحیح، عکس QC، تست 12 bar/90 دقیقه—پایدار.
نکات طلایی اجرا (Pro Tips)
حتماً—در ادامه «نکات طلایی اجرا (Pro Tips)» را مفصلتر و هر کدام را در قالب یک پاراگراف کاربردی آوردهام تا مستقیم سرِ کارگاه قابل اجرا باشند:
۱) قبل از شروع، یک اتصال آموزشی بزن و مقطع ببر
همیشه با همان لوله/اتصال/فکِ پروژه دو اتصال آزمایشی بزن، یکی را با ارهی ظریف یا کاتر لوله بهصورت مقطعی برش بده و کیفیت نشستن لوله روی اورینگ، یکنواختی خط پرس و عدم چینخوردگی را ببین. این ۱۰ دقیقه تمرین، جلوی ساعتها دوبارهکاری و نشتِ پنهان زیر کاشی را میگیرد و به تیم، «تصویرِ مرجعِ اتصال سالم» میدهد.
۲) عمقِ ورود را علامت بزن؛ حدس نزن
قبل از جا زدن لوله داخل اتصال، با خطکش یا گیج عمق، روی لوله یک خط واضح بزن تا هنگام پرس دقیقاً تا همان خط پیش بروی. ورود کمعمق آببندی را ناقص میکند و ورود بیشازحد ممکن است اورینگ را ببرد یا مقطع عبوری را تنگ کند؛ یک ماژیک ضدآب ساده، نرخ خطا را شدیداً پایین میآورد.
۳) «کالیبراسیون + پخزنی» را تبدیل به عادت کن
هر برش تازه باید بلافاصله کالیبره و پخزنی شود؛ لبهی تیز و بیضوی بزرگترین دشمن اورینگ است. کالیبراتور سهفک و پخزن شارپی را همیشه در جیب ابزار نگهدار؛ اگر بهدلیل ازدحام کارگاهی جا میافتد، یک «ایستگاه کالیبراسیون» روی میز درست کن تا هیچ برشی بدون این دو مرحله وارد فاز مونتاژ نشود.
۴) تمیزیِ وسواسگونه؛ الکل ایزو و پارچهٔ بدون پرز
داخل اتصال و لبهی لوله را قبل از جا زدن با الکل ایزوپروپیل و پارچهی بدون پرز تمیز کن. گرد گچ، برادهی آلومینیوم یا چربیِ دست، روی سطح اورینگ لایهی لغزندهی ناهمگون میسازد و نشتی نقطهایِ دیررس ایجاد میکند. تمیزکاری ۵ ثانیهای، تفاوت بین پروژهی بینقص و پروژهی برگشتیدار است.
۵) فکِ پرس را با برند مچ کن و هر شیفت چک کن
پروفیل فک (U/TH/H/M…) باید دقیقاً مطابق سیستم اتصال باشد. هر شیفت، فکها را از نظر تمیزی، لقنزدن محور و ردّ پرس یکنواخت بررسی کن؛ یک قطر کوچک (مثل ۱۶) را تستی پرس کن و اگر هر نشانهی نامتقارن دیدی، فک را تمیز یا تعویض کن. فک اشتباه یا کثیف، پرسِ ناموزون و نشتِ حتمی میدهد.
۶) ابزار شارژدار و یکباره پرس کن؛ دوبارهپرس ممنوع
باتری یا فشار هیدرولیک پایین باعث «نیمهپرس» میشود. قبل از هر لوپ، شارژ را چک کن و پرس را در یک حرکت کامل انجام بده؛ هرگونه ایست-و-حرکت یا دوبارهپرس کردن همان نقطه، ساختار حلقه را تخریب میکند. اگر تردید داری، اتصال را عوض کن—اصلاحکاری روی حلقهی پرسی استاندارد نیست.
۷) نزدیک کلکتور/پمپ، ساپورتِ اضافه و پَد لاستیکی بگذار
اتصالات نزدیک کلکتور، پمپ و شیر برقی بیشترین تنشِ دینامیکی و ضربهی فشار را میبینند. یک ساپورت اضافه با پَدِ لاستیکی بلافاصله قبل و بعد از اتصال بگذار تا بار ارتعاش و انبساط به حلقهی پرسی یا مهرهی کوپلی منتقل نشود. این دو بست اضافه، نرخ نشتهای موضعی را چشمگیر کم میکند.
۸) شعاع خمش را رعایت کن؛ کنار اتصال خم تند نزن
حداقل شعاع خمش را طبق دیتاشیت (معمولاً ۵ تا ۸ برابر قطر بیرونی) رعایت کن و بهخصوص در ۵–۸ سانتیمتریِ اتصال، هرگز خم تند نزن. اگر مجبور به تغییر جهت هستی، از زانویی استفاده کن. خمِ تند کنار اتصال، تنش برشی به اورینگ وارد میکند و نخستین تغییرات دمایی، نشت را آشکار میکند.
۹) روانساز درست؛ نه هر روغنی
اگر برند توصیه کرده، از روانساز سازگار (غیرخورنده برای اورینگ) استفاده کن. روغنهای نامشخصِ کارگاهی یا وازلین میتوانند اورینگ EPDM/NBR را در چند ماه متورم و شکننده کنند. یک تیوب کوچکِ روانسازِ سازنده را در کیف ابزار ثابت کن و مصرف را بسیار کم و فقط روی لبهی لوله انجام بده.
۱۰) کوپلی = گشتاور کنترلشده + دسترسی دائمی
در اتصالات کوپلی، سفتکاری «اندازه» همهچیز است؛ کم سفت کنی، عرق میکند؛ زیاد سفت کنی، بوش له میشود یا ترک مویی میاندازد. از آچار گشتاورسنج استفاده کن (مثلاً ۱۶≈۲۵–۳۰Nm، ۲۰≈۳۵–۴۰Nm، ۲۶≈۴۵–۵۵Nm؛ مرجع نهایی دفترچهی برند است) و کوپلی را هرگز مدفون بدون دریچهی بازدید اجرا نکن.
۱۱) ترتیب اجرا: اول تست حلقه، بعد پوشش نهایی
هر زون/لوپ را که تمام کردی، همانجا تست هیدرواستاتیک پلهای بگیر (مثلاً ۱۰–۱۲ بار، ۳۰ دقیقه + ۶۰–۹۰ دقیقه). تا وقتی گزارش تست پایدار نگرفتهای، سراغ عایق، پوشش، سقف کاذب یا کاشیکاری نرو. این نظم ساده، محدودهی تعمیر احتمالی را کوچک و «هزینهی خطا» را بهشدت پایین میآورد.
۱۲) مدیریت واترهمر: سوپاپ ضدضربه و رمپ پمپ
نشتیهای «گاهی» که با روشن/خاموش شدن پمپ یا بستن ناگهانی شیر برقی رخ میدهد، اغلب از واترهمر است. سوپاپ ضدضربه در خروجی پمپ/نزدیک کلکتور بگذار، سرعت افزایش دور پمپ را نرمتر تنظیم کن و از بستنِ ناگهانی شیرها بپرهیز. پیشگیری از ضربه، عمر اورینگها را چند برابر میکند.
۱۳) برچسبگذاری و لاگبرداری QC را جدی بگیر
هر اتصال مهم را با برچسب کوچک (زون/لوپ/تاریخ/اپراتور/نوع فک) علامت بزن و عکس قبل/بعد بگیر. یک لاگ ساده از پرسها و گشتاورهای کوپلی نگه دار و گزارش تست فشار را ضمیمه کن. این مدارک در تحویل، ادعاهای ضمانت و عیبیابی آینده بیقیمتاند و تیم را هم منضبط نگه میدارند.
۱۴) انبارداری: UV دشمن خاموشِ کلاف و اورینگ
کلافها و اتصالات را زیر آفتاب و گرمای مستقیم رها نکن؛ UV و گرمای زیاد، اورینگ را خشک و بدنهی لوله را آسیبپذیر میکند. روی پالتِ خشک و زیر سایه نگهداری کن، کلافهای لهشده یا بیضوی را مصرف نکن و بچ/تاریخ تولید را در فاکتور و فرم QC ثبت کن تا ردیابی ساده باشد.
۱۵) تیم دونفره و تقسیم نقش «پرسکار/کمکپرس»
کار با پنجلایه وقتی دونفره و با نقش مشخص انجام شود، خطاها کم میشود: نفر اول «آمادهسازی» (برش، کالیبراسیون، تمیزکاری، علامت عمق)، نفر دوم «مونتاژ و پرس». این ریتم، سرعت را بالا میبرد و احتمال جاافتادن یک مرحله را تقریباً صفر میکند.
جمعبندی
۹۰٪ نشتیهای اتصالات پرسی/کوپلی به پنج عامل برمیگردد: کالیبراسیون/پخزنی ناقص، فک اشتباه، عمق ورود غلط، پرس/گشتاور نادرست، ساپورت ناکافی/خم تند. با اجرای چکلیست خرید/نصب، استفاده از ابزار سالم و مستندسازی QC/QA، شبکهٔ پنجلایهای تحویل میدهید که سالها بدون نشتی کار میکند. به یاد داشته باشید: پرس یکبارهٔ کامل با فک صحیح + نشانگر عمق + کالیبراسیون، سهگانهٔ موفقیت شماست.