رزوه BSP با NPT چه فرقی دارد؟ راهنمای کامل تشخیص، انتخاب و آببندی رزوهها
اگر با لوله و اتصالات رزوهای سروکار دارید از خطوط آب و هوای فشرده تا روغن و فرایندهای صنعتی بهاحتمال زیاد با دو استاندارد رزوه روبهرو شدهاید: BSP و NPT. ترکیب نادرست این دو، یکی از رایجترین دلایل نشتی، ترک، افت فشار و حتی خواب پروژه است. این راهنما با زبان ساده، تفاوتهای هندسی و کاربردی BSP و NPT را توضیح میدهد، روشهای شناسایی عملی (در کارگاه/میدان) را آموزش میدهد، نکات آببندی حرفهای را مرور میکند و در پایان، چکلیست خرید و نصب بدون دردسر را در اختیارتان میگذارد.
BSP و NPT دقیقاً چه هستند؟ (تعریف کوتاه و کاربردی)
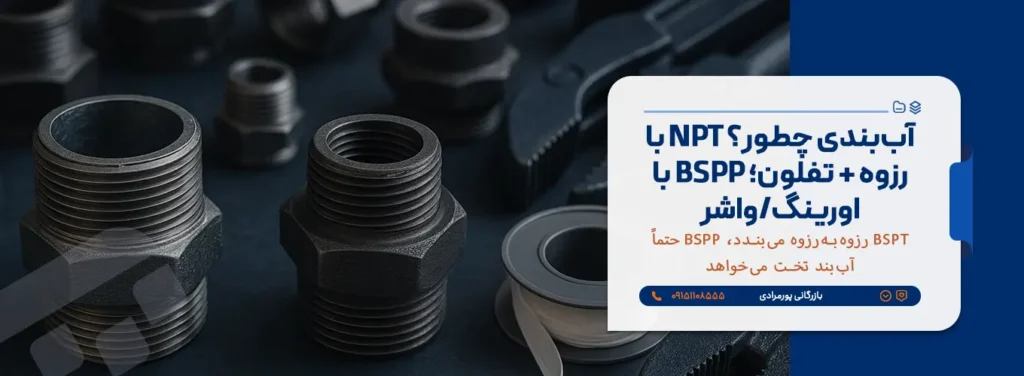
BSP مخفف British Standard Pipe و خانوادهٔ رزوههای لولهای «انگلیسی/اروپایی» است. دو شاخهٔ پرکاربرد دارد: BSPT (مخروطی/شیبدار؛ علامت R/Rc) و BSPP (موازی/استوانهای؛ علامت G/Rp). NPT مخفف National Pipe Taper و خانوادهٔ رزوههای لولهای «آمریکایی» با پروفایل ۶۰ درجه و مخروطی با شیب ۱:۱۶ است؛ شاخهٔ NPTF (Dryseal) آببندی خشک را با بالاتنهی پروفیل فراهم میکند.
قدیمیترین تأمینکننده لوله و اتصالات در مشهد و شرق کشور
بازرگانی پورمرادی نماینده رسمی برترین کارخانجات مانیسمان، سپنتا، پلیران و شیرآلات فاراب با در اختیار داشتن بزرگترین انبار اختصاصی در مشهد، تأمین و ارسال سریع انواع لوله و اتصالات صنعتی و ساختمانی را با گواهی اصالت و فاکتور رسمی تضمین مینماید.
بهبیان ساده: رزوهٔ مخروطی بهکمک درگیری گوهای خودش آببندی میشود (با کمک تفلون/خمیر)، اما رزوهٔ موازی معمولاً به یک آببند کمکی مثل واشر باندد/داوتی یا اورینگ در صورتفلنج نیاز دارد. تفاوتهای هندسی (زاویهٔ دندانه، واحد گام، شکل قله/ریشه و درصد مخروطی) میان BSP و NPT باعث میشود «بهظاهر جفت شدن» همیشه «ایمن و آببند» نباشد.
چرا تشخیص درست رزوه مهم است؟ (هزینه، ایمنی و زمان پروژه)
رزوهٔ اشتباه یعنی نشتی پنهان، سایش غیرمتقارن، ترکخوردگی تحت گشتاور، افت فشار یا آلودگی سیال. در خطوط گاز/هوای فشرده، این خطا هم هزینهٔ انرژی را بالا میبرد و هم ایمنی را تهدید میکند. در روغن/فرایند، نشتی برابر است با نشت مواد ارزشمند یا خطرناک. تشخیص سریع «BSP یا NPT بودن» و موازی/مخروطی بودن در مرحلهٔ خرید، جلوی ساعتها اتلاف وقت در نصب را میگیرد.
تفاوتهای هندسی کلیدی BSP و NPT
پروفایل رزوه، زاویهٔ دندانه، نحوهٔ آببندی و گام، چهار محور اصلی تفاوتاند. در یک نگاه:
- زاویهٔ دندانه: BSP = ۵۵ درجه (فرم ویتورث)؛ NPT = ۶۰ درجه (فرم یونیفای).
- مخروطی بودن: BSPT و NPT هر دو مخروطی با شیب ۱:۱۶؛ اما پروفایل، قله/ریشه و تلرانسها متفاوتاند. BSPP موازی است.
- واحد گام: BSP غالباً با TPI (دندانه در اینچ) یا گام متریک بیان میشود؛ NPT فقط TPI است. در سایزهای مشترک، TPI میتواند نزدیک باشد ولی برابر نیست.
- آببندی: NPT/NPTF عمدتاً با درگیری فلز-با-فلز + تفلون/دوپ انجام میشود؛ BSPP معمولاً با واشر باندد (Dowty) یا اورینگ؛ BSPT مثل NPT مخروطی است اما پروفایل ۵۵° دارد.
مقایسهٔ فنی سریع BSP vs NPT (برای تصمیم اولیه)
| ویژگی | BSP (BSPT/BSPP) | NPT/NPTF | پیام عملی |
|---|---|---|---|
| زاویهٔ دندانه | ۵۵° (ویتورث) | ۶۰° (یونیفای) | درگیری کامل بین ۵۵ و ۶۰ درجه رخ نمیدهد → نشتی/سایش |
| شکل قله/ریشه | نیمگرد/پخخورده | پخخورده | طراحی متفاوت → آببندی فلز-فلز متفاوت |
| مخروطی/موازی | BSPT (R/Rc) مخروطی، BSPP (G/Rp) موازی | NPT/NPTF مخروطی ۱:۱۶ | نوع آببند و گشتاور بستن تغییر میکند |
| روش آببندی | BSPT: تفلون/دوپ | BSPP: واشر باندد/اورینگ | NPT: تفلون/دوپ | NPTF: خشک (Dryseal) | واشر باندد در BSPP کلیدی است |
| کاربرد/جغرافیا | اروپا، بریتانیا، آسیا | آمریکای شمالی | در بازار ایران هر دو یافت میشوند → دقت در خرید |
چطور در میدان تشخیص بدهیم؟ (رویهٔ ۵ مرحلهای)
برای پرهیز از خطا، این پنج مرحله را انجام دهید:
- اندازهگیری مخروطی/موازی بودن: چند رزوه را با مارکر علامت بزنید، ۸–۱۰ دندانه را درگیر کنید؛ اگر درگیری با افزایش عمق «گیرتر» شد، احتمالاً مخروطی است (BSPT/NPT). اگر تقریباً یکنواخت بود، موازی است (BSPP).
- اندازهگیری قطر بیرونی رزوه (OD): با کولیس در انتهای نر (Male) یا ابتدای مادگی (Female) اندازه بگیرید و با جدول سایز نامی تطبیق دهید.
- گام رزوه (TPI/Pitch): با گیج TPI (در اینچ) یا گام متریک؛ اگر TPI به جداول NPT نزدیک بود و مخروطی هم بود، احتمال NPT بالاست؛ اگر ۵۵° و موازی بود، BSPP.
- زاویهٔ پروفیل: با لوپ یا قالب رزوه، تفاوت ۵۵° و ۶۰° را میتوان دید (قلهٔ گردتر نشانهٔ ویتورث/BSP).
- نشانهگذاری سازنده: حروف R/Rc/Rp/G (BSP) یا NPT/NPTF روی بدنه یا بستهبندی؛ همیشه قطعه را با مارکینگ مستند کنید.
انواع متداول و کدگذاری رایج
- BSPT (R): نر مخروطی. Rc = مادگی مخروطی. Rp = مادگی موازی. BSPP (G): نر/مادگی موازی.
- NPT: نر/مادگی مخروطی. NPTF: «Dryseal» با درگیری خشکِ بهتر و تکیهٔ کمتر به تفلون.
- NPS: رزوهٔ موازی آمریکایی (کمکاربردتر برای آببندی، بیشتر برای اتصال مکانیکی همراه با اورینگ/فلنج).
سازگاری/ناسازگاری: آیا میشود BSP و NPT را جفت کرد؟
در نگاه اول، ممکن است یک نر NPT در مادگی BSP «بهظاهر» درگیر شود، اما بهدلیل تفاوت زاویهٔ دندانه و پروفایل، درگیری کامل رخ نمیدهد و آببندی بهخطر میافتد. در شرایط اضطراری برخی تکنسینها با تفلون زیاد یا خمیر، چنین اتصالی را موقتاً جمع میکنند، اما این کار توصیه نمیشود: فشار نقطهای غیرمتعادل، ترکخوردگی رزوه و نشتی تدریجی از پیامدهای محتمل است. راهحل اصولی: آداپتور تبدیل استاندارد یا یکپارچهسازی استاندارد در کل مسیر.
آببندی حرفهای: تفلون، دوپ، اورینگ یا واشر باندد؟
برای رزوههای مخروطی (BSPT/NPT)، تفلون PTFE یا خمیر آببندی (دوپ) ابزار اصلی است. در رزوهٔ موازی (BSPP)، واشر باندد (Dowty) یا اورینگ نقش اصلی آببندی را دارد. چند نکتهٔ اجرایی مهم:
- تفلون: ۶–۱۰ دور در جهتبستن (ساعتگرد برای رزوهٔ راست)؛ از اولین دندانه ۱–۲ رزوه فاصله بدهید تا ذرات وارد خط نشوند.
- دوپ: سازگار با سیال/دما انتخاب شود؛ بعضی دوپها برای اکسیژن/بخار/سوختها مناسب نیستند.
- واشر باندد: سطح نشیمنِ تخت و تمیز لازم دارد؛ ترک/دفرمگی واشر = نشتی زودرس.
- NPTF: در صورت «خشکبندی» هم، استفادهٔ کم از دوپ/تفلون به بهبود مونتاژ کمک میکند.
گشتاور بستن (Torque)؛ محکمتر همیشه بهتر نیست
زیادهروی در گشتاور، رزوه را میشکند یا مادگی را میترکاند و مسیر نشتی مارپیچی میسازد. اصولاً بعد از درگیری دستیِ کامل، ۱ تا ۲ دور با آچار (بسته به سایز/ماده) کافی است. اگر حس «سفتی ناگهانی» قبل از موقعیت درست آببند رسیدید، باز کنید، رزوهها را تمیز کنید و دوباره با آببند مناسب ببندید.
مواد، دما و فشار: اثر بر انتخاب رزوه و آببند
در دماهای بالا، دوپهای عمومی ممکن است نرم شوند یا سازگاری شیمیاییِ کافی نداشته باشند. برای روغنهای داغ/بخار از آببندهای سازگار و گرید صنعتی استفاده کنید. در دماهای پایین، PTFE سفتتر است و ممکن است به دورهای بیشتری نیاز باشد. جنس قطعه (برنج/گالوانیزه/استیل/پلاستیک) نیز بر گشتاور مجاز و احتمال «گیرپچ» (Galling) اثر دارد—استنلس به گریس/دوپ مناسب ضدگالینگ نیازمند است.
اندازهگیری و انتخاب گام؛ از TPI تا گام متریک
یک اشتباه رایج، تکیه به شمّ و «چشم» برای تشخیص گام است. از گیج TPI یا شابلون متریک استفاده کنید. اگر ابزار ندارید، طول ۲۵.۴ میلیمتر (۱ اینچ) را روی رزوه علامت بزنید و تعداد دندانهها را بشمارید—این میشود TPI. برای متریک، فاصلهٔ نوک به نوک دو دندانهٔ متوالی را با کولیس بگیرید—این میشود Pitch. داده را با جدول استاندارد تطبیق دهید.
نمونهٔ تطبیق میدانی (اندازهگیری سریع روی قطعه)
| آنچه میبینم/میسنجـم | برداشت احتمالی | گام بعدی |
|---|---|---|
| درگیری سختتر در عمق + زاویهٔ تیزتر | رزوه مخروطی (BSPT/NPT) | با TPI مشخص کن؛ ۶۰° → NPT | ۵۵° → BSPT |
| درگیری یکنواخت، نشیمن تخت | رزوه موازی (BSPP) | بهدنبال واشر باندد/اورینگ باش |
| نشانهٔ G/Rp/Rc روی بدنه | BSP شاخهٔ موازی/مخروطی | جدول سایز BSP را ملاک قرار بده |
| نشانهٔ NPT/NPTF | خانوادهٔ آمریکایی | Dryseal یا معمولی بودن را تفکیک کن |
خطاهای رایج در کار با رزوهها (و راهحل کوتاه)
- جفتکردن BSP و NPT
رزوههای BSP (زاویه ۵۵°، فرم ویتورث) و NPT (زاویه ۶۰°، فرم یونیفای) حتی اگر بهظاهر داخل هم بروند، بهدلیل اختلاف زاویه، پروفایل قله/ریشه و تلرانسهای مخروطی ۱:۱۶، درگیری کامل و یکنواخت ندارند؛ نتیجه معمولاً نشتی تدریجی، سایش غیرمتقارن و ترکخوردگی مادگی است. راهحل اصولی این است که استاندارد را در کل مسیر یکپارچه کنید یا از آداپتورهای تبدیل استاندارد استفاده کنید؛ علائم R/Rp/G (BSP) و NPT/NPTF را روی بدنه/بستهبندی کنترل کنید و TPI/گام را با گیج بسنجید—به تفلون زیاد برای «زورچپان» کردن تکیه نکنید. - رزوهٔ موازی بدون واشر (BSPP)
در رزوههای موازی، درگیری گوهای نداریم و فلز-به-فلز بهتنهایی آببند نمیشود؛ اتکا به نوار تفلون روی رزوهٔ موازی معمولاً یا بیاثر است یا فقط موقت جواب میدهد. استاندارد BSPP نیاز به واشر باندد (Dowty)/اورینگ روی نشیمن تخت دارد؛ سطح نشیمن باید تمیز، صاف و بدون خط و خش باشد و گشتاور بستن تا جایی بالا برود که الاستیسیتهٔ واشر فعال شود—نه کمتر (تراوش)، نه بیشتر (دفرمگی واشر). - گشتاور بیشازحد
«محکمتر» همیشه «بهتر» نیست؛ زیادهروی در گشتاور باعث بیضیشدن مادگی، ترک شعاعی، لهشدن قلهٔ رزوه و ایجاد مسیرهای مارپیچی نشتی میشود—بهویژه در برنج/گالوانیزه. قاعدهٔ میدانی: بعد از درگیری دستی کامل، معمولاً ۱ تا ۲ دور با آچار کافی است (بسته به سایز/ماده). اگر قبل از وضعیت آببند حس «سفتی ناگهانی» داشتید، باز کنید، رزوه را تمیز و دوباره با آببند مناسب ببندید؛ برای استنلس از ضدگالینگ استفاده کنید. - تفلونپیچی غلط
پیچیدن نوار در خلاف جهت رزوه، یا پوشاندن رزوهٔ اول، حین بستن باعث «لوله شدن» نوار و ورود پرز به خط میشود و درگیری رزوهٔ ابتدایی را خراب میکند. رزوه را تمیز کنید، ۶ تا ۱۰ دور نوار PTFE در جهت بستن (ساعتگرد برای رزوهٔ راست) بپیچید و ۱–۲ رزوهٔ اول را خالی بگذارید؛ لایه را یکنواخت و بدون چروک بزنید تا هنگام مونتاژ جابجا نشود. - دوپ (خمیر آببندی) ناسازگار
هر دوپی برای هر سیالی مناسب نیست؛ بعضی خمیرها در اکسیژن، سوختها، بخار یا دما/فشار بالا نرم میشوند، متورم میشوند یا با رزینها واکنش میدهند و آببندی را از بین میبرند. برچسب سازگاری شیمیایی/دمایی را بخوانید و از دوپ متناسب با سیال/دما/فشار استفاده کنید؛ اگر زمان کیور دارد، به آن فرصت بدهید. ترکیب بیرویهٔ دوپ و تفلون هم میتواند بیش از حد «لغزش» ایجاد کند و به گشتاور اشتباه منجر شود. - بیتوجهی به گالینگ در استنلس
فولاد زنگنزن تحت فشار موضعی و اصطکاک خشک مستعد «گیرپچ» (Galling) است؛ رزوهها در هم جوش سرد میخورند، گیر میکنند و با افزایش گشتاور میشکنند. راهحل: استفاده از گریس/دوپ ضدگالینگ سازگار، بستن آهسته و مرحلهای، عدم بستن «خشک»، و در صورت امکان استفاده از جفت آلیاژی متفاوت یا پوششهای روانساز روی رزوهها. - اندازهگیری با حدس (TPI/گام اشتباه)
تشخیص چشمی گام رزوه تقریباً تضمینکنندهٔ اشتباه است؛ یک یا دو دندانه اختلاف، اتصال «جفت میشود ولی آببند نیست» میسازد. از گیج TPI (برای اینچی) یا شابلون گام متریک و کولیس استفاده کنید؛ روی طول ۱ اینچ دندانهها را بشمارید (TPI) یا فاصلهٔ نوک تا نوک را اندازه بگیرید (Pitch) و با جدول استاندارد تطبیق دهید—بعد خرید کنید. - رزوهکاری مجدد روی دیوارهٔ کمگوشت
رد کردن حدیده/قلاویز روی لولهای با دیوارهٔ نازک (Sch پایین یا قطعهٔ برنجی نازک) «گوشت» باقیماندهٔ رزوه را کم و تمرکز تنش را زیاد میکند؛ ترک و نشتی زمانبندی نشده نتیجهٔ رایج است. اگر رزوهکاری لازم است، از اسکجول/قطعهٔ مناسب رزوه (مثلاً Sch80 در سایزهای کوچک) استفاده کنید؛ در غیر اینصورت بهجای رزوهکاری مجدد، سراغ کوپلینگ مناسب/آداپتور استاندارد/اتصال جوشی یا پرسی بروید و قطعهٔ آسیبدیده را تعویض کنید.
چکلیست خرید و نصب بیدردسر
- استاندارد رزوه را روی پیشفاکتور بنویس: BSPT/BSPP یا NPT/NPTF، سایز، TPI/گام، ماده.
- برای BSPP، واشر باندد/اورینگ را در اقلام خرید اضافه کن؛ برای مخروطی، تفلون/دوپ سازگار تهیه کن.
- گیج TPI و کولیس در کارگاه داشته باش؛ رزوهٔ اول را تمیز نگه دار.
- گشتاور بستن را کنترل کن؛ پس از درگیری دستی، فقط ۱–۲ دور با آچار.
- پس از مونتاژ، تست نشتی انجام بده (هیدرواستاتیک یا پنوماتیک طبق دستورالعمل).
پرسشهای تخصصیتر: Dryseal، اورینگ و سازگاری مواد
NPTF (Dryseal) بهکمک پروفایل اصلاحشدهٔ دندانه، درگیری «خشک» را بهبود میدهد؛ اما در میدان، استفادهٔ کم از دوپ/تفلون معمولاً مونتاژ را آسانتر و ریسک گالینگ را کمتر میکند. در BSPP، آببندی به اورینگ/واشر وابسته است—در کاربردهای روغنی، واشر باندد NBR/FKM و در دمای بالا، نسخههای مقاوم حرارت استفاده میشوند. تماس شیمیایی را با جدول سازگاری مواد کنترل کنید.
راهنمای انتخاب سریع (بر اساس کاربرد)
- آب و هوای فشرده عمومی: اگر قطعات اروپایی هستند، BSP (اغلب BSPP با واشر). اگر آمریکاییاند، NPT. مخلوط نکنید.
- روغن/هیدرولیک: BSPP با واشر باندد بسیار محبوب است (نشیمن تخت). NPT نیز متداول است ولی به دوپ/تفلون وابستهتر است.
- گاز: Dryseal/NPTF یا رزوهٔ مخروطی با آببندی دقیق. مقررات محلی را ملاک قرار دهید.
- استنلس: خطر گالینگ را جدی بگیرید؛ دوپ مناسب و گشتاور کنترلشده.
نمونهٔ اجرایی: از تشخیص تا بستن بدون نشتی
۱) قطعهٔ قدیمی را باز میکنی؛ رزوهٔ مادگی در تجهیزات وارداتی است و نشیمن تخت دارد—حدس BSPP. ۲) با کولیس OD خارجی و با گیج، TPI را میسنجی؛ با جدول BSP تطبیق میکند. ۳) فیتینگ BSPP نو را با واشر باندد میبندی؛ نشیمن را تمیز و بدون خط و خش میکنی. ۴) گشتاور را ملایم بالا میبری تا نشست آببند کامل شود؛ نه زیادهروی، نه کمبستن. ۵) تست نشتی را انجام میدهی—خشک و تمیز، بدون ریز تراوش. نتیجه: بدون اتلاف وقت و تعویضهای بیهوده، سیستم بهدرستی آببندی میشود.
جمعبندی
تفاوت BSP و NPT، تفاوت یک اتصال «بهظاهر بسته» با یک اتصال «واقعاً آببند و ایمن» است. کلید ماجرا در چهار چیز خلاصه میشود: تشخیص موازی/مخروطی، زاویهٔ پروفایل (۵۵° در BSP و ۶۰° در NPT)، روش آببندی (واشر در BSPP، تفلون/دوپ در مخروطیها) و کنترل گشتاور. با اندازهگیری دقیق OD و TPI/گام، استفاده از آببند سازگار با سیال/دما، و پرهیز از مخلوطکردن استانداردها، میتوانید اتصالهای رزوهای را از منبع نشتی و دوبارهکاری به نقطهٔ قوت سیستم تبدیل کنید.